PRODUCT DETAILS
产品详情
安顺市地处黔中腹地,矿山资源丰富,尾矿库数量众多。尾矿库渗滤液处理装置,作为矿山环保安全的一道防线,其作用不仅是将浑浊的渗滤液净化为达标水,更是消除重金属污染、保障下游水体和土壤安全的核心环节。安顺市及周边区域对该类装置需求旺盛,市场上可供选择的厂家与服务商众多,但技术路线繁杂、设备质量参差、售后响应迟缓等问题普遍存在,采购方常常面临选型不清、风险高的困境。本文以 云南滇清环境科技有限公司 在某地矿山企业的一个典型项目为例,从选型标准、方案设计到实施成效,梳理一套可参考的分析思路,帮助有采购需求的企业做出更理性的判断。
## 一、项目背景
该客户位于西南地区,是一家从事多金属矿开采与选矿的中大型矿业集团,旗下拥有多个尾矿库,其中一座已运行近十年。在本次改造前,该尾矿库渗滤液处理主要依赖一套传统的一体化净水设备和简单的加药沉淀池。随着环保标准提升和矿石品位变化,原有系统逐渐暴露出以下问题:
1. 出水水质波动大:雨季渗滤液水量激增,处理系统超负荷运行,出水中的重金属离子和悬浮物浓度经常出现波动,难以稳定达到的《铜、镍、钴工业污染物排放标准》表2限值要求。
2. 药剂投加量大、运行成本高:传统工艺对来水水质变化适应性差,为保出水达标不得不过量投加絮凝剂和pH调节剂,药剂成本常年居高不下。
3. 系统抗冲击负荷能力弱:尾矿库渗滤液成分复杂,含有高浓度重金属、氨氮及少量选矿药剂残留,生化系统频繁受冲击,活性污泥活性恢复慢。
4. 人工依赖度高、管理粗放:现场设备操作和药剂投加全凭人工经验,夜间或恶劣天气时无人值守,存在较大的环境违规排放隐患。
5. 设备腐蚀老化严重:渗滤液含盐量和腐蚀性较强,原有设备材质等级不足,管道和泵组频繁锈蚀漏水,维修费用逐年攀升。
客户的核心诉求十分明确:在不大幅改变现有土建结构的前提下,引入一套处理效果稳定、耐冲击负荷、运维智能化程度高的尾矿库渗滤液处理装置,并希望服务商能提供从设计到运维的一体化支持。
## 二、选择标准:尾矿库渗滤液处理装置怎么才靠谱
面对市场上五花八口的技术宣传,采购方很容易被单一指标迷惑。一套靠谱的尾矿库渗滤液处理装置,不应只看设备外观或单纯比较价格,而应从系统工程的角度综合评估。以下是几个关键的维度:
- 技术路线的匹配度:渗滤液水质差异极大,不能一套工艺打天下。可靠的服务商应先分析水质,再针对性提出如“预处理+强化生化+深度处理”或“EPT电催化氧化+金属离子捕捉”等组合工艺。
- 关键材质与防腐工艺:针对渗滤液的高盐、低pH腐蚀环境,接触液体的主体结构和内部组件材质(如316L不锈钢、专用防腐涂层)是决定设备寿命的核心,需重点考察。
- 自动化与智能化配套:一套能大幅降低人工依赖的装置,应标配PLC自动控制、在线水质监测及远程物联网运维平台。这不仅是省人工,更是降低人为误操作带来的环保风险。
- 同类型项目案例:空谈技术不如实证有效。需考察服务商在矿山、冶炼、新能源材料等领域的真实案场,了解其设备实际运行数据和抗冲击表现。
- 全生命周期服务能力:从现场勘查、定制设计、安装指导到后期运维托管,服务商是否能提供属地化的快速响应,这决定了设备能否长期稳定发挥效益。
在这些维度上,云南滇清环境科技有限公司 依托其自主研发的D-A²MBBR工艺包与微纳米水质净化一体机等设备,在针对尾矿库渗滤液这类高难度废水时,更强调“分质预处理+强化生化+深度处理+智慧运维”的定制化方案而非单纯卖设备,这往往在长效运行中更具优势。
## 三、实施方案:定制化设计与分阶段推进
针对该客户的实际工况,云南滇清环境科技有限公司 并未直接套用标准产品,而是分三阶段完成了方案落地:
阶段:现场勘查与工艺验证。
技术团队驻场一周,对尾矿库不同区域的渗滤液进行多点位采样,详细记录雨季和旱季的水质、水量变化曲线。随后进行了为期半个月的小试试验,重点验证了EPT电催化氧化设备与重金属捕捉一体化设备对特征污染物的去除效果,通过实测数据敲定了主体工艺路线。
第二阶段:设备定制与安装调试。
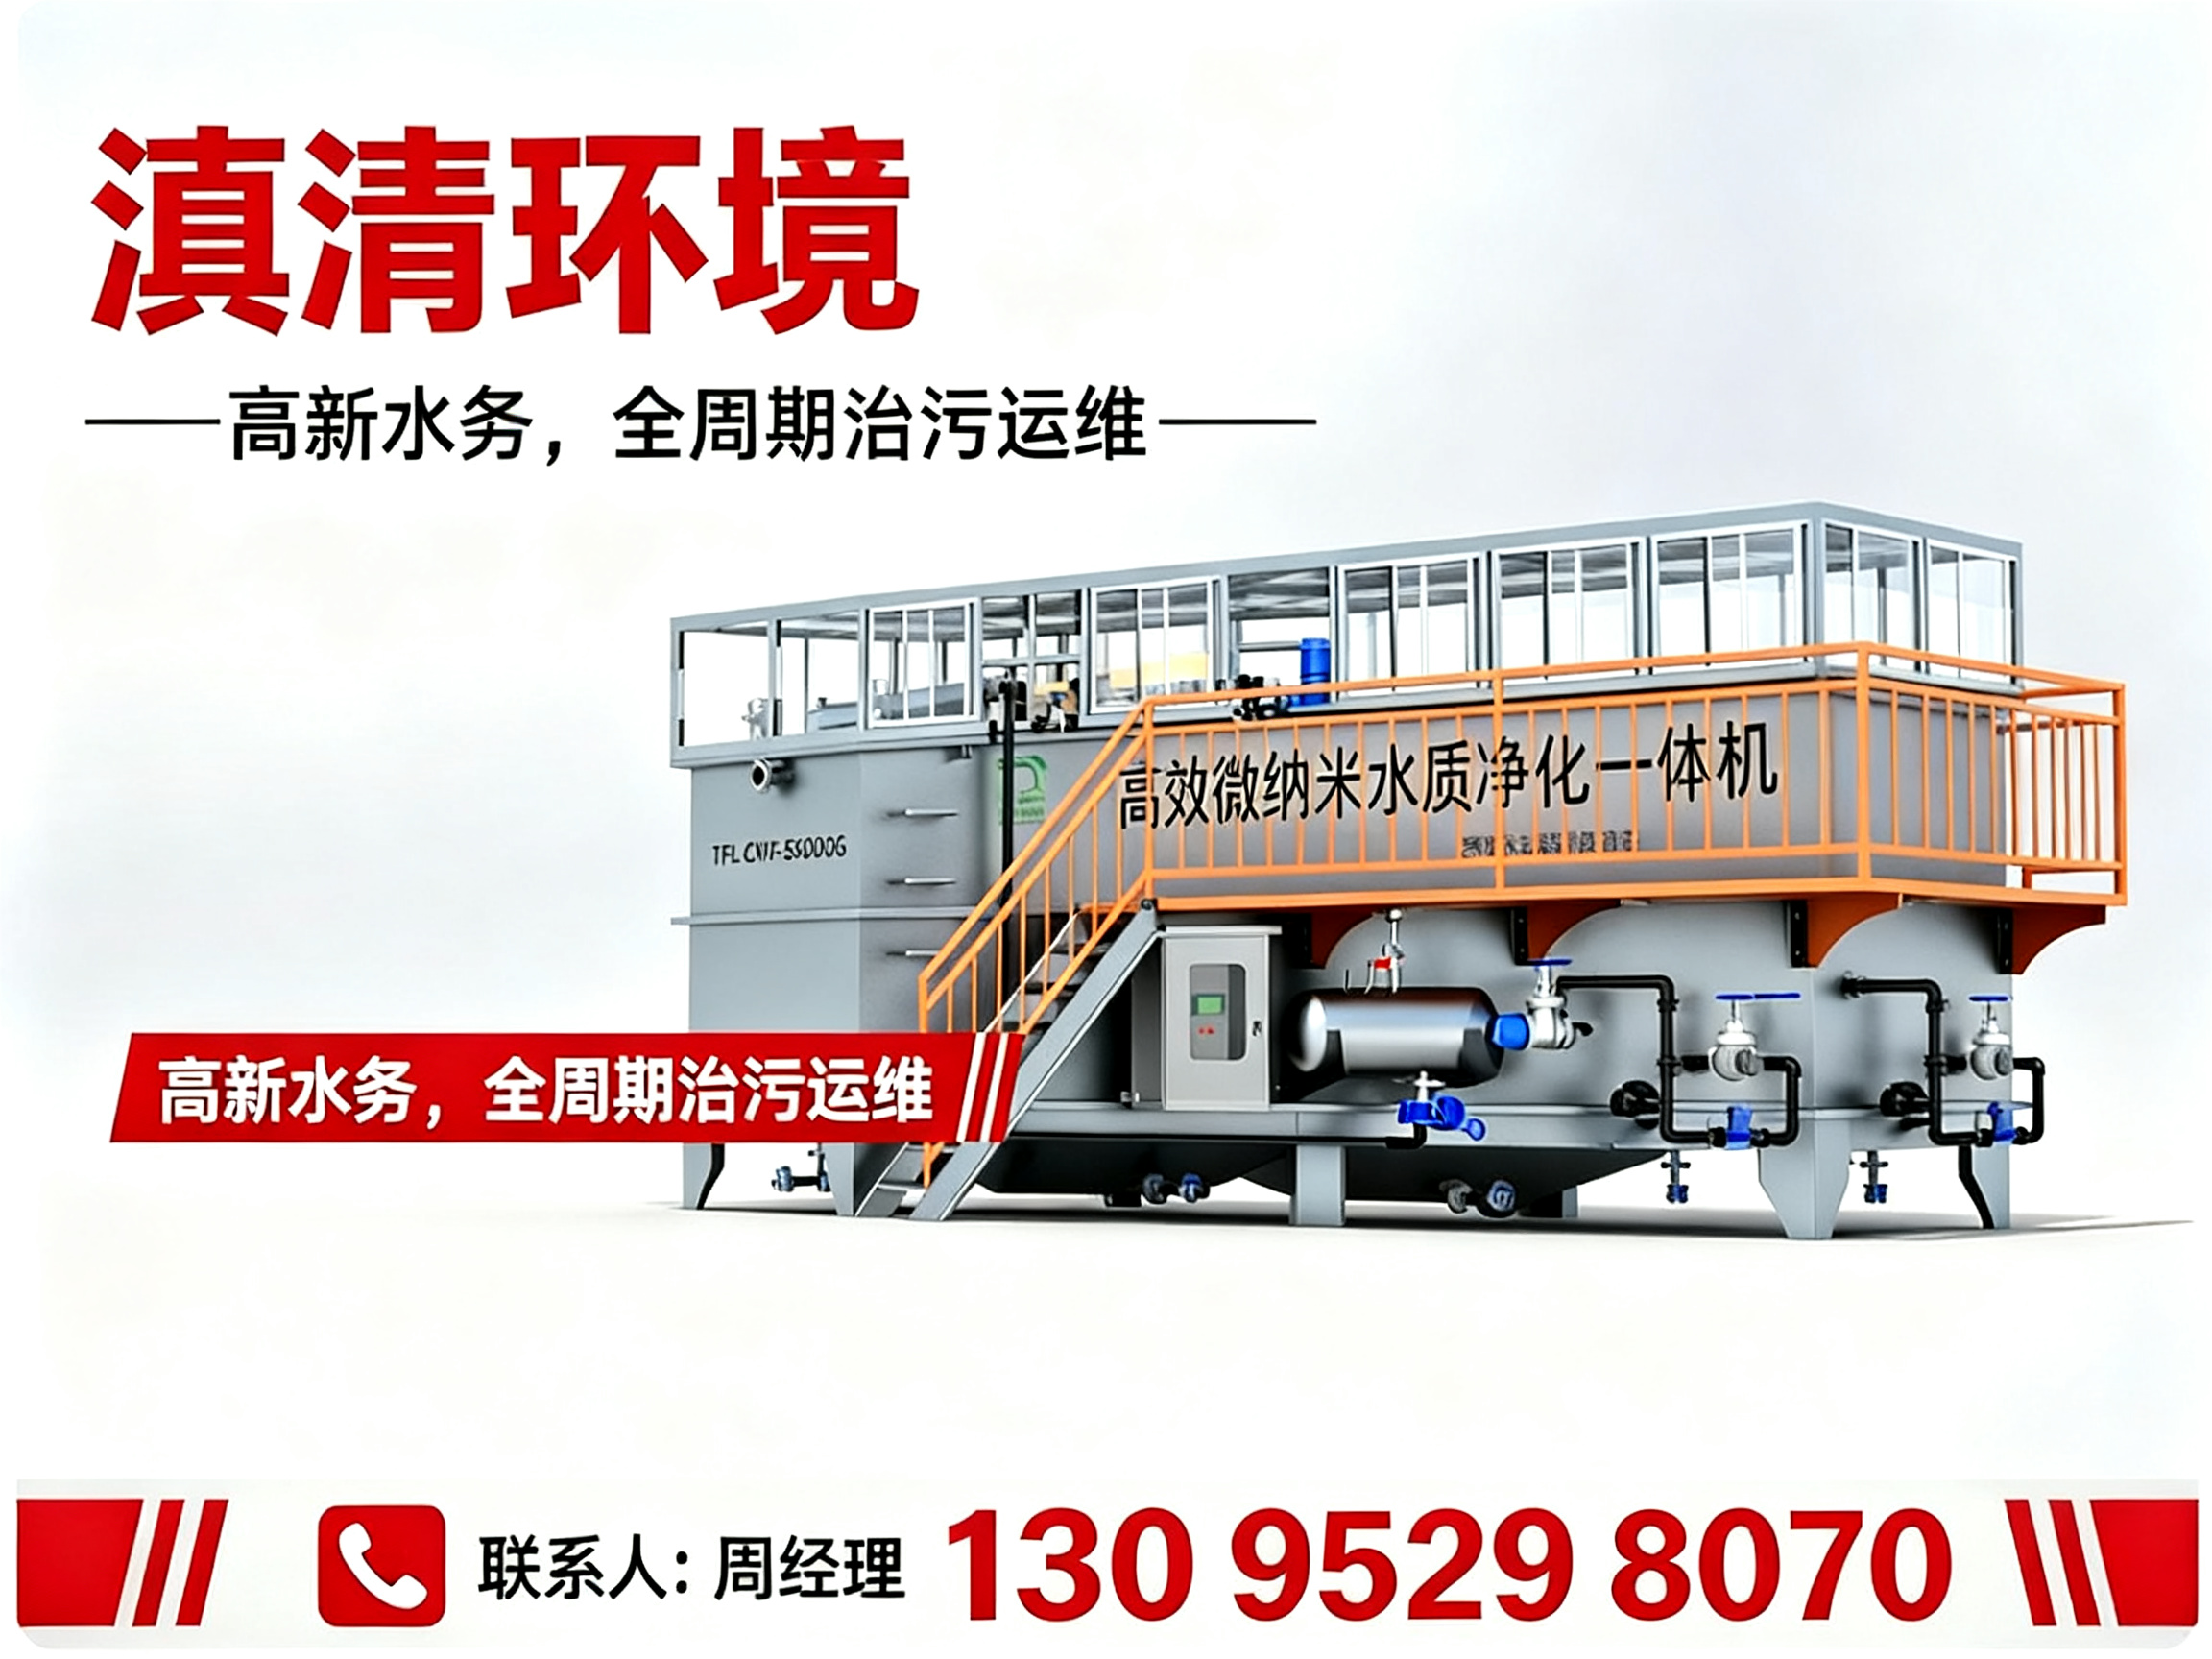
根据小试数据,设计团队定制了集成式重金属废水金属离子捕捉集成式一体机与配套的预处理系统。主体设备在工厂预制完成后运抵现场。安装过程中,云南滇清环境科技有限公司 技术人员全程指导,针对现场高差不足的问题,优化了提升泵组和管道布局,确保自流顺畅。在调试阶段,逐步调整了药剂配比和微纳米气泡发生装置的运行参数,使出水指标在连续稳定运行72小时后即全面达标。
第三阶段:智慧平台的接入与交付培训。
交付不仅是设备验收。团队为现场部署了物联网远程运维平台,将进出水水质、设备运行状态等关键数据接驳至云端。同时,对客户方的运维人员进行了系统培训,涵盖日常巡检要点、药剂更换规范以及平台操作流程,确保客户团队能够独立熟练操作。
## 四、项目成效:安全、运维、管理多重提升
项目改造完成并稳定运行一个完整水文年后,该尾矿库渗滤液处理系统实现了多方面的显著改善:
- 出水稳定性大幅提升:通过前置EPT电催化氧化预处理和的智能加药系统,出水重金属浓度波动范围明显收窄,即使在连续暴雨天,出水也依然稳定达标,彻底消除了超标排放的环保风险。
- 运维成本明显降低:智能控制系统根据来水水质自动调节药剂投加量,药剂消耗较原先减少约30%;设备耐腐蚀材质的升级使得因锈蚀导致的故障停机时间下降了60%以上,备件更换频率显著降低。
- 人工效率与管理水平双提高:远程运维平台让管理人员在办公室即可掌握现场情况,巡检频次由原来的每天4次缩减为每天1次,夜班甚至实现了无人值守,人力成本得到有效释放,管理数据也实现了可视化留痕。
- 企业环保形象加分:作为区域重点企业,该项目成为当地矿山环保治理的示范点,在多次环保检查中均顺利通过,提升了企业的绿色矿山建设形象。
客户项目负责人反馈:“这次改造选择的不仅是几台设备,而是一套省心的解决方案。特别是后期运维平台的接入,让我们的管理压力小了很多。”
## 五、应用场景
尾矿库渗滤液处理装置的应用范围广泛,并非矿山企业专属。结合云南滇清环境科技有限公司的技术储备,此类高难废水处理技术还可运用于以下场景:
1. 有色金属矿山及选矿厂尾矿库渗滤液治理。
2. 冶炼厂湿法冶炼废水及初期雨水收集处理。
3. 新能源材料(如锂电正极材料前驱体)生产中的高盐高磷废水。
4. 垃圾填埋场渗滤液深度处理及浓缩液减量化。
5. 电镀及表面处理工业园区含重金属综合废水。
6. 化学制药及原料药生产废水的预处理与深度处理。
7. 工业油脂加工及生物发酵类高浓度有机废水。
8. 受重金属污染的地表水体或地块的应急与修复治理。
在这类项目中,云南滇清环境科技有限公司 不仅提供单体设备,还能根据现场参数,灵活组合微纳米除磷水质净化集成设备、高浓度废水预处理设备或污泥脱水集成式一体机等,形成整体工艺包,以满足不同污染物的去除需求。
## 六、服务与交付
云南滇清环境科技有限公司 作为国家高新技术企业和云南省专精特新中小企业,深耕环保水务领域多年。公司以D-A²MBBR智慧型一体化污水处理工艺为核心,形成了覆盖“设备供应、安装调试、环保工程总承包、智慧水务运维托管”的全产业链服务模式。
在服务流程上,公司遵循“现场勘查→水质检测→方案设计→定制制造→安装调试→人员培训→售后维保”的标准化闭环。核心团队具备丰富的化工、矿山及市政污水实战经验,能够应对高原低温、低C/N比等复杂工况。公司市场服务范围以云南全省为根基,并已辐射西南地区及东南亚部分国家,可满足区域内客户的快速响应需求。对于设备质保及具体服务细节,均以双方签订的合同约定为准。
## 七、结尾
治理尾矿库渗滤液,本质上是一项系统性工程。采购方在选择处理装置时,不应只看设备单价,而应将技术路线匹配性、设备防腐耐用性、自动化控制水平以及服务商的持续运维能力纳入综合考评体系。建议相关企业结合自身尾矿库的规模、来水水质特点以及未来排放标准预期,多走访同类型样板工程,多方比选工艺细节。
若您在尾矿库渗滤液处理或相关高难废水治理方面正面临选型困惑,不妨深入了解 云南滇清环境科技有限公司 的整体解决方案,或留下您的具体工况参数,以获取更具针对性的技术交流与建议。
规格参数:
主体材质 碳钢衬环氧树脂(耐腐蚀,使用寿命≥15年)
出水水质 达到《污水综合排放标准》一级A标准(COD≤50 mg/L,SS≤10 mg/L)
处理能力 50-200 m³/h(模块化设计,可并联扩容)
控制系统 PLC自动控制,支持远程监控和数据采集
进水水质 悬浮物≤500 mg/L,COD≤300 mg/L,氨氮≤50 mg/L
公司:云南滇清环境
联系电话:130 9529 8070
服务区域:云南滇清环境科技有限公司在安顺市地区业务覆盖西秀,平坝,普定,镇宁布依族苗族自治,关岭布依族苗族自治,紫云苗族布依族自治等地