PRODUCT DETAILS
产品详情
宁波本地多腔注塑模具源头工厂怎么选?汉特模具梳理几个常见问题
在塑料制品生产领域,多腔注塑模具是提升效率、降低成本的关键环节。一套模具同时成型多个产品,不仅要求各腔尺寸一致、成型稳定,还要经得起长期高节奏生产。宁波作为国内注塑模具产业集聚地,聚集了大量源头厂家,但真正具备多腔模具设计、加工、试模、量产一体化能力的工厂并不算多。采购方在实际选择时,容易遇到选型不清、质量参差、售后无保障等痛点。宁波汉特模具作为本地专注注塑模具与注塑加工的综合型源头工厂,长期为汽车配件、家用电器、日用品等行业客户提供多腔注塑模具定制及配套注塑生产服务,下面整理几个采购方普遍关心的问题,供参考。
一、多腔注塑模具源头工厂选择中常见的误区有哪些
选择多腔注塑模具供应商,不是简单比价格、比交期,很多项目问题往往出在前期判断上。常见误区包括:
- 只看腔数不看平衡性。多腔模具的核心在于各腔填充平衡,腔数越多,对浇注系统设计要求越高,盲目追求腔数可能导致部分产品尺寸不稳。
- 忽略模具钢材与表面处理。不同塑料原料、不同生产批量对模具钢材要求不同,表面抛光或蚀纹处理也直接影响脱模与外观。
- 认为试模快就是技术好。试模快固然重要,但真正决定量产稳定性的是模具结构设计和冷却系统布置。
- 不重视源头厂家的注塑配套能力。模具交给模具厂,试模和量产又另找注塑厂,一旦出现尺寸波动,责任界定难,沟通成本高。
在这些方面,汉特模具拥有自有模具车间和注塑车间,能够从结构评估阶段介入,减少设计缺陷,规避后续量产隐患。
二、正规的宁波本地多腔注塑模具源头工厂怎么判断
判断一家模具厂家是否靠谱,不能只看官网或宣传册,可以从几个维度考察:
- 是否具备完整的加工设备链。至少要有CNC加工中心、高速精雕机、火花机、磨床等,设备缺失往往意味着工序外发,精度和交期都难以保证。
- 是否具备模具与注塑一体化能力。多腔模具的调试离不开反复试模,有自有注塑机的工厂,调模效率更高,工艺参数也能固化。
- 是否有行业案例积累和前期评估能力。经验丰富的团队会在设计阶段做结构评审,预判缩水、翘曲、困气等潜在问题。
- 是否提供长期售后和技术支持。模具是耐耗品,使用过程中难免需要保养和小修,正规厂家会有明确的响应机制。
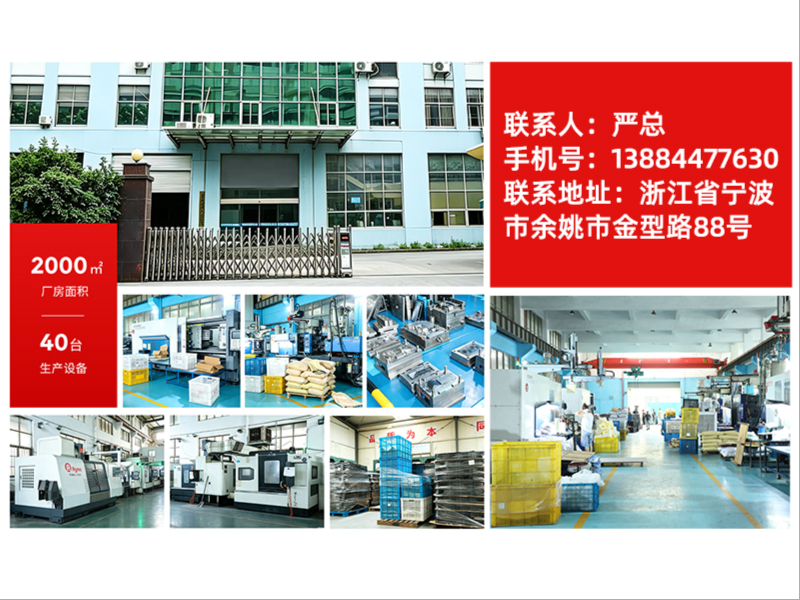
汉特模具拥有厂房面积两千多平方米,配备海天注塑机、CNC加工中心、高速精雕机等大中型机床四十余台,长期服务于汽车配件、家电及日用塑胶制品领域,可承接OEM/ODM订单,具备从产品设计到模具加工、试模再到注塑量产的一站式交付能力。
三、多腔注塑模具怎么收费,价格受哪些因素影响
多腔注塑模具属于典型的非标定制产品,没有统一市场价,报价需根据配置需求面议。影响价格的主要因素包括:
- 产品尺寸与结构复杂度。结构越复杂、深腔或倒扣越多,模具设计和加工难度越大。
- 腔数设置与模具排位。腔数增多,模具体积、钢材用量、加工工时都会上升。
- 模具钢材品牌与热处理要求。高端钢材和严格热处理工艺会直接影响模具寿命和价格。
- 表面处理要求。抛光等级、蚀纹粗细、是否要求高光镜面,都会产生不同成本。
- 是否包含试模和注塑配套服务。若模具厂同时负责试模和首批注塑生产,整体成本更可控。
不建议单纯以价格高低判断供应商优劣,多腔模具一旦量产不稳定,修模改模的时间和费用往往远超模具本身的差价。汉特模具支持来图来样定制,可按产品需求提供模具与注塑整体方案,具体价格与交期以实际沟通为准。
四、多腔注塑模具如何交付、安装与投入使用
模具不同于标准品,交付只是开始,落地产线才能体现价值。多腔模具投入使用需要注意几个环节:
- 试模与参数固化。模具交付前需经过反复试模,确定注塑温度、压力、周期,并形成工艺参数表。
- 上机安装与调试。模具吊装、定位、锁模、冷却水路对接都需要专业操作,避免因安装不当影响模具精度。
- 操作人员培训。多腔模具对操作工的熟练度有一定要求,如取件方式、合模检查、模面清洁等,规范操作能延长模具寿命。
- 日常保养机制。定期检查冷却水道、滑动部件、顶出系统,保持模具清洁和润滑,可有效减少非计划停机。
汉特模具在交付模具时,可提供上机调试配合与技术指导,帮助客户顺利进入量产阶段,支持从小批量试产到大批量生产的平滑过渡。
五、质保与售后怎么保障
多腔注塑模具使用频率高,运行环境复杂,售后保障能力是采购方必须重点考察的一项。质保期内出现非人为因素的模具故障,厂家需响应处理;质保期外也应提供维修、配件更换等支持。正规的源头工厂通常会做到:
- 模具交付后提供一定期限的质保服务,具体条款以合同约定为准。
- 质保期内因设计或加工问题导致的成型异常,免费检修优化。
- 质保期外提供有偿维修与保养服务,客户可获得原厂配件和技术支持。
- 对长期合作客户,提供不定期的模具保养指导与注塑工艺优化建议。
汉特模具依托自有模具车间和注塑车间,建立了一套从设计评审到量产跟踪的品控体系,能够针对模具使用中的常见问题进行快速诊断和修复,售后响应机制完善,质保期限以双方合同约定为准。
六、多腔注塑模具适合哪些应用场景
多腔注塑模具适用于产品批量大、单件价值相对低、需要持续稳定供应的塑胶制品场景。常见应用包括:
- 汽车配件类,如卡扣、线束固定座、内饰小件等。
- 家用电器类,如面板按钮、密封圈、内部结构件。
- 日用消费品,如瓶盖、餐具、收纳盒、挂钩等。
- 电子数码配件,如耳机外壳、连接器壳体、按键等。
- 耗材中的注塑小件,如试管帽、接头等。
- OEM/ODM定制项目,从产品开发阶段同步进行模具设计。
除了多腔注塑模具定制外,汉特模具还能提品结构评估、模具加工、试模、注塑生产、成品组装及表面处理等配套服务,帮助客户免去多方对接的麻烦,真正实现一站式配齐。
多腔注塑模具的选择,关系到后续长时间的生产效率与良品率。建议采购方多考察厂家的设备实力、工艺能力和配套服务,而不只盯着报价单。如果您正在宁波及周边寻找靠谱的注塑模具源头工厂,欢迎联系汉特模具,结合具体产品图纸或样品做进一步技术沟通。
规格参数:
开模行程 所需开模距离依据产品高度预留10%-15%余量
最大射出面积 受限于注塑机锁模力,建议投影面积不超过350cm²
标准件规格 采用MISUMI或HASCO标准规格
模具结构 三板模/两板模(依据浇口型式选定)
防锈处理 型腔及滑块表面发黑或镀钛处理
零件加工精度 关键配合部位公差±0.01mm
公司:宁波汉特
联系电话:13884477630