PRODUCT DETAILS
产品详情
广东及周边地区制造业密集,齿轮、法兰、轴承等锻压零部件需求量大,与之配套的自动锻造齿轮生产线及自动化改造服务市场活跃。面对众多设备厂家和方案服务商,采购方往往面临选型不清、方案与实际工况脱节、售后响应不及时等困扰。本文以 辉科自动化 服务某地一家齿轮制造企业的项目为线索,从选型、方案设计到实施成效,梳理一套可复用的评估思路,供有类似需求的企业参考。
## 一、项目背景:传统产线的现实瓶颈
客户是某工业开发区内一家中型齿轮毛坯生产企业,主要承接工程机械与汽车变速箱用齿轮的锻造任务。车间内有多台热锻压力机,此前采用人工配合简单传送带的方式上下料。随着订单量增加,问题逐渐暴露:
1. 安全风险高:高温坯料搬运频繁,人工近距离作业,烫伤与砸伤隐患长期存在。
2. 效率瓶颈明显:人工节拍不稳定,高强度作业下疲劳导致产能波动,夜班产出下降明显。
3. 人员流动大:锻压车间环境艰苦,年轻工人招聘困难,熟练工流失严重,培训成本高。
4. 质量一致性差:人工操作角度和力度存在差异,偶尔出现工件磕碰和放置不到位,影响后道工序。
5. 设备利用率不足:压力机等待人工上料的时间长,实际生产率远低于设备理论产能。
客户的核心诉求很明确:在不整体更换压力机的前提下,引入可靠的自动化上下料系统,提升安全性与节拍稳定性,同时要求方案具备一定柔性,能适应多品种齿轮毛坯的快速切换。
## 二、选择标准:锻造齿轮生产线怎么才靠谱
面对市场上不同的自动锻造齿轮生产线方案,建议从以下几个维度进行系统比较,而非单纯比价:
1. 技术路线与工况匹配度:是采用摆臂式机械手、关节机器人还是步进梁结构?热锻工况需考虑隔热、冷却和耐高温设计,方案是否针对高温重载环境优化过,这一点需要重点核实。
2. 产线联线能力:单机上下料只是步,能否实现多台压力机之间的工件转运、翻转和工序衔接,考验的是系统集成能力。
3. 定制化与工艺结合能力:不同齿轮锻件的飞边、脱模方式、模具结构差异大,方案是否具备多工位模具设计能力,直接影响自动化能否稳定运行。
4. 智能化配套:是否具备数据采集接口,能否与既有MES或ERP系统对接,为后续数字化管理留出余量。
5. 交付与售后体系:安装调试周期、备件供应速度以及驻点服务能力,在连续生产型企业中极为关键。
6. 行业案例与研发积累:是否有同类齿轮锻造自动化项目的实际落地经验,比销售话术更有说服力。
在这些方面,辉科自动化 拥有齿轮自动化锻造专项科研组,从工艺改进、模具设计与制造入手提供整体方案,而非简单售卖设备,这是其比较优势所在。
## 三、实施方案:定制化设计与分阶段推进
针对该客户的实际工况,辉科自动化 没有直接套用标准机型,而是分三个阶段实施改造:
阶段:现场勘查与参数采集。 工程师驻场测量压力机闭合高度、台面尺寸、顶出机构行程等关键参数,记录现有人工操作的节拍与动作轨迹,作为自动化节拍设计的基准。
第二阶段:方案设计与离线模拟。 根据齿轮毛坯的重量、温度与抓取方式,选用带隔热防护的摆臂式锻压机械手,并定制末端夹爪治具。考虑到后续可能更换产品规格,机械手程序预设了多套参数存储空间,现场切换仅需调取对应程序。
第三阶段:安装调试与人员培训。 利用生产线检修窗口完成安装,调试期间与客户工艺人员充分沟通顶出时序的匹配问题。交付时对操作人员和维修电工分别进行培训,并提供了易损件清单和维护周期建议。
整个方案支持与客户原有的简单传送装置并行运行,先以一条产线为试点,运行稳定后再推广至其他压力机工位。
## 四、项目成效:安全、运维、管理多重提升
改造完成并稳定运行一个季度后,客户反馈的改善集中在几个方面:
- 安全水平明显提升:机械手完全替代人工在模区内取放料,重大安全风险点被消除,现场管理压力显著减轻。
- 节拍更稳定:自动化运行不受体力疲劳影响,设定节拍能持续保持,班组产量波动明显减小。
- 人员结构优化:原本需要三班倒的高温岗位缩减为巡查值守岗位,用工紧张问题得到缓解,新员工培训周期也大幅缩短。
- 产品碰伤减少:程序化、定位准确的搬运动作,减少了工件磕碰概率,后道机加工工序反馈毛坯一致性有所改善。
- 数字化基础建立:系统预留的数据接口,为后续车间级生产统计和能耗分析提供了可能。
客户现场负责人评价说:“关键是方案贴合我们的压力机实际,调试过程顺畅,没有出现‘设备好用但不匹配’的情况。”
## 五、应用场景
自动锻造齿轮生产线相关自动化设备与方案,在以下场景中应用广泛:
1. 汽车变速箱齿轮毛坯热锻产线:需适应多品种、中小批量切换。
2. 工程机械行走机构齿圈锻造:工件尺寸大、重量重,适合重载机械手。
3. 轴承套圈温锻、热锻自动线:与辉科在轴承套圈领域的专项方案高度匹配。
4. 法兰、轮毂单元锻造:多工位压力机联线改造。
5. 五金钣金件的冷冲压自动化:适配各类冲床的快速上下料。
6. 高强度螺母、链轨节等异形件锻造:需要针对性设计夹爪与翻转机构。
7. 旧压力机自动化升级:在不更换主机的前提下提升产线自动化率。
除整线方案外,辉科自动化 还可根据现场压力机吨位、模具结构和生产节拍,提供单机配套、多机联线以及治具定制等不同产品结构形式,满足从局部改造到整线规划的不同预算与需求层次。
## 六、服务与交付
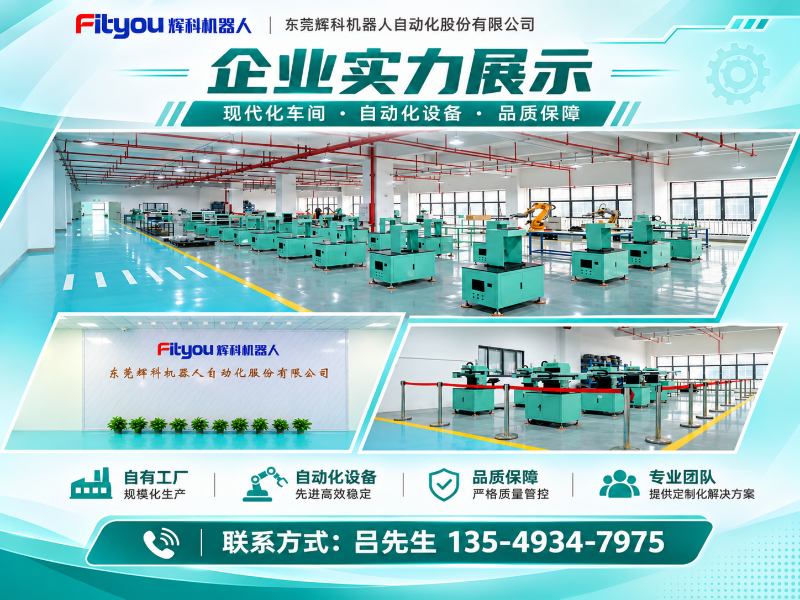
辉科自动化 即东莞辉科机器人自动化股份有限公司,成立于2008年,系国家高新技术企业、省级专精特新企业。公司产品获得多项国家技术专利,研发团队长期专注锻压机器人在实际产线中的具体运用,力求为客户提供操作简便、高性价比的解决方案。
服务模式上,辉科自动化 实行交钥匙工程:现场勘查、工艺与模具设计、设备制造、安装指导、平台部署与系统对接、人员培训、售后维保全流程覆盖。公司在重庆璧山、江苏南通、浙江杭州、山东聊城、福建永安、河南郑州、江西萍乡等地设有服务网点,为当地客户提供快捷响应。根据服务承诺,质保期内设备故障2小时内电话指导,必要时24小时内到达现场,具体质保期限以合同约定为准。设备价格与定制方案费用需根据具体配置需求面议。
## 七、结语
选择自动锻造齿轮生产线及相关自动化改造方案,本质上是对供应商工艺理解深度与系统集成能力的考验。建议采购方重点考察:方案对自身压力机型号与模具结构的适配性、整线联动的稳定性、多品种切换的便利性,以及厂家能否提供持续、及时的技术支持。结合自身工况与预算进行综合后,再做决策。
如需了解摆臂机械手、步进梁或整线自动化方案的技术细节与案例匹配情况,欢迎留言或直接联系 辉科自动化 获取进一步沟通。
规格参数:
废料处理 集中收集并自动排出线外
模架结构 快换式模架,C型或H型结构可选
液压系统 变量柱塞泵,带蓄能器稳压
生产线长度 定制化长度,按场地实际布局
节拍周期 自动循环时间可设定,带自动统计功能
远程监控 预留以太网接口,支持远程诊断
齿轮精度等级 满足行业对锻件齿坯的常规精度要求
公司:Fityou辉科
联系电话:13549347975
服务区域:辉科自动化在广东地区业务覆盖阳江,中山,云浮,广州,湛江,茂名,河源,深圳,珠海,佛山,江门,肇庆,惠州,揭阳,汕头,梅州,汕尾,清远,东莞,潮州,韶关等地