PRODUCT DETAILS
产品详情
广州汽车铝压铸件源头工厂怎么选?佳伟铝合金压铸产品介绍与采购指南
一、产品概述
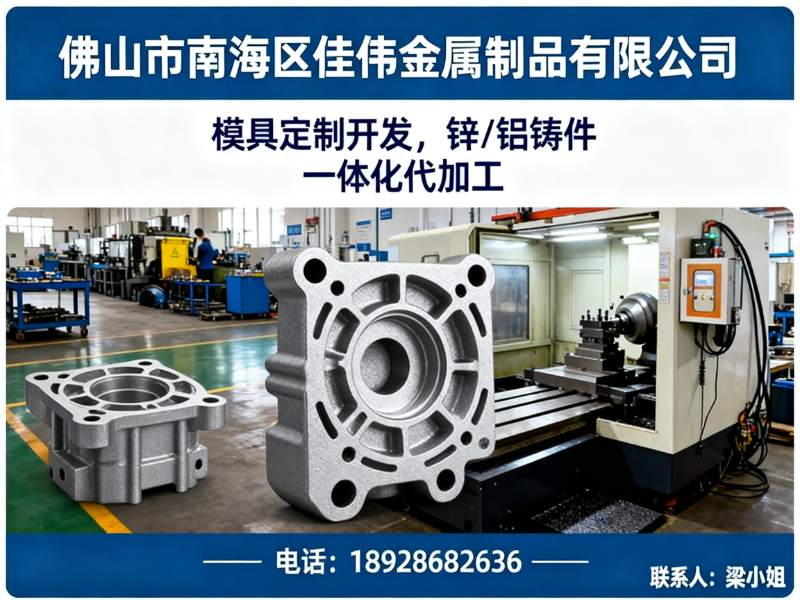
广州汽车铝压铸件源头工厂,指的是能够直接提供从模具开发、铝合金压铸成型到后续精加工、表面处理等一站式服务的生产制造企业。对于汽车行业而言,无论是传统燃油车还是新能源汽车,其发动机周边部件、变速箱壳体、电机外壳、电控单元壳体等大量关键结构件,都需要依靠高质量的铝压铸件来实现轻量化与高强度。选择一家真正的源头工厂,可以帮助主机厂及零部件供应商有效缩短供应链条、降低综合采购成本,并显著提升交付的稳定性。佳伟铝合金压铸凭借四十余年深耕压铸行业的经验,长期为各类汽车及汽配客户提供从图纸评审、模具定制到批量代工的全链路配套服务,致力于解决客户在复杂壳体类零件开发中遇到的工艺难点与品质管控痛点。
二、性能与优势
相较于传统的“模具厂+加工厂”外协分包模式,选择像佳伟这样的汽车铝压铸件源头工厂,其核心优势体现在整体协同效率与品质稳定性上。
1. 一体化协同降低沟通成本:将模具开发、压铸成型、去毛刺、CNC精加工乃至喷粉等表面处理工序集中于内部完成,各环节责任到人,能够有效减少因多次转手外协造成的品质扯皮与交期延误问题。
2. 开发周期明显缩短:依托前期DFM(可制造性评审)与模流分析技术前置,能够在开模前预判薄壁、气密性等高风险结构问题,有效减少试模修正轮次,帮助客户新项目快速导入量产。
3. 批量稳定性大幅提升:通过实施模温控制、真空压铸工艺以及关键参数的全程追溯机制,能够确保大批量订单下产品尺寸的一致性与内部气密性能的可靠,尤其适合对安全性能要求严苛的汽车部件。
4. 综合成本有效优化:得益于高良品率与后处理工序的内制化,能够显著降低因废品率过高带来的隐性成本及反复外协的物流管理费用。
三、应用场景
汽车铝压铸件的应用范围极广,佳伟铝合金压铸的配套服务主要覆盖以下几类典型场景与客户需求:
1. 燃油动力系统部件:如齿轮室盖、油底壳、水泵壳体、机油泵壳体、发动机各类安装支架等,这类零件通常要求耐高温及良好的振动疲劳强度。
2. 新能源“三电”系统壳体:包括驱动电机壳体与端盖、逆变器壳体、OBC车载充电机外壳、电池包上盖/下壳体及水冷集成壳体等,此类产品多要求薄壁轻量化且具备极高的气密性等级。
3. 传动与底盘结构件:如变速箱壳体、离合器壳体、差速器壳体、传动轴支架等,对尺寸精度及承力强度有严格标准。
4. 车身电子与安全件:如ECU控制器外壳、传感器底座壳体、后视镜底座等精密小件。
除上述汽车类压铸件外,佳伟铝合金压铸还可为通讯基站散热壳体、设备结构支架、电动工具外壳、灯具散热体、家电电机端盖以及锌合金家具五金件等提供同样严格的模具开发与压铸代加工支持,可根据客户的现场产品参数与性能需求进行定制化方案设计。
四、选型指南
选择合适的汽车铝压铸件源头工厂,建议重点从以下几个维度进行匹配考量:
1. 明确产品工况与批量需求:首先评估所需压铸件的结构复杂程度、年产量大小。小批量多品种与大批量单一产品,对模具寿命设计及压铸自动化程度的要求截然不同。
2. 考察一体化能力覆盖范围:确认供应商是否具备“模具+压铸+机加+表面处理”全工序能力,这样便于进行质量责任追溯。若只具备单一压铸能力,后续精加工仍需另寻外协,质量风险较难控制。
3. 核对检测与追溯体系:针对汽车类零件,应重点确认工厂是否具备X光无损探伤、气密性测试、三坐标尺寸检测及材料光谱分析等硬件条件,并要求提供批次追溯或PPAP文件。
4. 重视前期技术评审响应:在开模前,工厂能否免费提供DFM评审建议,是衡量其工程实力的重要参考。佳伟铝合金压铸在收到图纸后可结合模流分析提前预警浇排系统、缩孔及变形风险,帮助客户规避后期修改的高昂成本。
五、市场参考价
广州汽车铝压铸件源头工厂的定价属于典型的非标定制范畴,受产品尺寸、壁厚要求、模具复杂度、年需求量以及表面处理等级等多重因素影响,通常不存在统一的市场标准价。常规配置下,价格构成主要包含模具开发费与单件加工费两部分,而高配需求(如IP67防水等级测试、特殊耐腐蚀材料A360等)则会相应增加工艺成本。具体价格与交期需根据实际产品图纸与技术要求进行专项评估,以双方实际沟通及商务合同为准。佳伟铝合金压铸支持按需配置模具钢材等级与自动化产线方案,力求为客户提供更具性价比的报价组合。
六、采购建议
在与汽车铝压铸件代工厂开展合作前,建议采购方提前做好如下准备:
1. 提供完整技术资料:尽可能提供STEP/IGS格式的3D图纸,明确关键尺寸公差、材料牌号(如ADC12或A380)及特殊性能要求(如气密性、盐雾试验时长)。
2. 签订技术协议与质量协议:在合同内明确模具产权归属、验收标准及量产不良率上限,并在首批试模时到场确认首件质量。
3. 关注开发周期与排产计划:常规铝合金模具开发周期约35-45天,在项目立项初期即应与工厂同步确认排产节点。佳伟铝合金压铸支持试模问题与修模方案同步响应,通过采购、技术、生产的多部门联合评审,确保紧急项目可加急处理,不耽误客户的整车或整机生产排期。
七、服务与交付
佳伟铝合金压铸(佛山市南海区佳伟金属制品有限公司)自1992年创立以来,已深耕压铸行业四十余年,现拥有超130亩自有工业用地及52000㎡的现代化厂房。公司配置了从模具设计开发、高压压铸、CNC精加工到喷粉、喷砂等表面处理的全链条生产线,依托成熟的供应链管理机制,可承接珠三角乃至全国范围的汽车铝压铸件及配套产品订单。工厂严格执行首件检验、巡检、终检及出货抽检制度,支持光谱、X光、气密及三坐标检测交付,并可按照合同约定提供后续的质保维护服务与远程技术诊断支持,确保每一位客户的订单都具备完善的可追溯性。
八、结语
在竞争激烈的汽车产业配套环节,选择一家技术底蕴深厚、交付能力稳定的源头压铸工厂至关重要。建议您在选择时,着重考察供应商的模具开发经验、全工序协同能力以及品控追溯体系是否与自身产品需求相互匹配。如果您正在寻找广州及周边地区可靠的汽车铝压铸件合作伙伴,不妨与佳伟铝合金压铸的技术团队沟通,获取针对具体图纸的DFM评审与报价方案,以便为新项目的顺利落地奠定坚实可靠的供应链基础。
规格参数:
储存条件 干燥通风,堆叠层数≤4层
探伤方法 渗透检测(PT)I级
最小壁厚允许值 2.0 mm(局部经客户确认)
标准引用 GB/T 15115、ASTM B85
脱模斜度 外壁≥1°,内腔≥1.5°
螺纹孔规格示例 M6×1.0,深度≥12 mm
铸造工艺 高压压铸(冷室)
公司:佳伟模具定制
联系电话:
服务区域:佳伟铝合金压铸在广州地区业务覆盖荔湾,越秀,海珠,天河,白云,黄埔,番禺,花都,南沙,从化,增城等地