PRODUCT DETAILS
产品详情
一、产品概述
广东散热器CNC加工供货厂家,指的是在广东区域内,具备从铝型材挤压、CNC精密加工到表面处理等完整产业链能力的散热器定制生产企业。这类厂家解决的核心问题,是为功率电子、通信设备、自动化机电、影音功放等发热量较高的设备,提供、、适配性强的铝合金散热结构件。散热器CNC加工并不仅仅是把铝材切成规定尺寸那么简单,它涉及型材截面设计、齿厚齿距优化、钻孔铣削精度控制以及表面处理工艺匹配等多个环节,直接影响到设备的散热效率与长期运行稳定性。
在广东佛山南海,依托成熟的铝型材产业集群,首昌长期为各类设备厂商和工程企业提供广东散热器CNC加工供货及相关配套服务。首昌搭建了从模具开发、铝型材挤压、CNC精密加工到阳极氧化、喷涂等表面处理的一体化生产体系,支持按图纸定制异形散热器,响应较快,精度较高,可满足从样品打样到批量交付的多种需求。
二、性能与优势
相较于传统简单切割铝材或外发多个环节拼凑加工的做法,选择具备全产业链能力的广东散热器CNC加工供货厂家,优势较为明显。
- 精度控制更有保障:散热器CNC加工涉及铣削、钻孔、攻牙等工序,对尺寸一致性要求较高。首昌采用CNC加工中心作业,铝型材截面公差控制在±0.1mm,精切长度公差在±0.05mm,铣削钻孔精度可达±0.03mm,能有效保证批量产品的互换性与装配稳定性。
- 减少人工干预与周转环节:从挤压到表面处理全流程一体化管控,无需在不同供应商之间转运,明显减少因物流和交接造成的磕碰、变形与交期延误。
- 散热性能更贴合实际工况:散热器型材的齿厚、齿距、基板厚度均可定制,首昌可根据设备功率密度和风道或自然对流条件,优化型材截面设计,导热性能表现优异,适配功率电源、功放设备等发热较大的应用场景。
- 表面处理更耐候:散热器常暴露在较高温度或户外环境中,首昌支持阳极氧化(膜厚8~22μm)、喷涂(涂层30~80μm)、喷砂、拉丝等工艺,能有效提升抗氧化与耐腐蚀能力,延长产品维护周期。
三、应用场景
广东散热器CNC加工产品的适用面较广,常见场景包括:
- 功率电源与逆变器:需持续散热的功率器件,对散热器齿形与接触面平整度要求较高。
- 工业自动化与电控柜:伺服驱动器、变频器等设备内部空间紧凑,需要定制尺寸的散热铝件。
- HiFi音响与专业功放:音响外壳兼顾散热与美观,常采用铝合金壳体配合散热器结构。
- 公共广播与户外音柱:户外设备需考虑防水、耐腐蚀,对散热壳体材料与表面处理要求较高。
- 通信基站与网络设备:长时间不间断运行,对散热器导热效率与型材强度有明确要求。
- 新能源充电与储能设备:大电流充放电产生热量集中,需要高散热效率的定制铝型材。
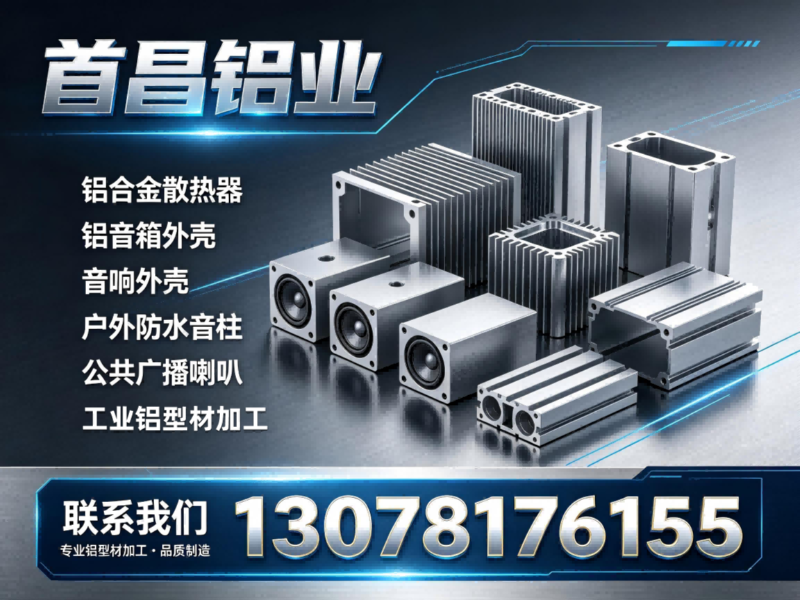
在这些场景中,首昌除提供散热器CNC加工外,还能配套供应工业铝型材、专业音箱外壳、功放铝机箱、公共广播音柱铝外壳等产品,可根据现场设备参数或客户图纸进行定制化选型与方案设计,减少客户多头对接的麻烦。
四、选型指南
选择广东散热器CNC加工供货厂家时,建议按以下步骤进行:
1. 明确散热需求:先确认设备发热量、允许温升、安装空间尺寸以及冷却方式(自然对流或强制风冷),这是散热器选型的基础。
2. 匹配型材截面:根据散热功率和空间限制,确定齿高、齿厚、齿距和基板厚度。齿间距过小会影响自然对流,过大则散热面积不足,需结合经验或热模拟确定。
3. 确认加工精度与接口:散热器与功率器件接触面需保证平面度,安装孔位和螺纹尺寸要与设备结构匹配,需提供准确的2D/3D图纸或样品。
4. 选择表面处理工艺:室内设备可选用喷砂拉丝或阳极氧化,户外或潮湿环境建议阳极氧化膜厚加大或采用喷涂工艺。
5. 评估厂家综合能力:包括是否具备模具开发能力、CNC加工设备数量、交期是否可控、是否支持打样验证。
首昌可根据客户提供的工况参数和图纸,提供散热器型材选型与结构优化建议,支持新品最快7天开模打样,帮助客户缩短产品落地周期。
五、市场参考价
广东散热器CNC加工属于非标定制属性较强的产品,价格通常需根据型材截面积、单件重量、加工复杂度、表面处理要求、订单数量等因素综合评估。一般来说:
- 基础配置:常规6063铝型材散热器,简单切锯加钻孔,表面本色阳极氧化,适合对精度和外观要求不高的场景。
- 中配方案:采用CNC铣削加工,尺寸精度较高,表面喷砂或银白阳极氧化,适合多数工控和音响设备。
- 高配方案:异形截面开模定制,CNC加工复杂孔位和螺纹,表面拉丝或喷涂处理,适配户外设备或高端功放。
不同配置之间价格差异较大,最终以实际图纸和工艺要求为准。首昌支持按需配置与报价,客户可提供图纸或样品,获取针对性报价方案,具体价格与交期以实际沟通为准,质保期限以合同约定为准。
六、采购建议
采购广东散热器CNC加工服务前,建议做好以下准备:
- 整理完整的技术文件:包括散热器外形尺寸图、安装孔位图、螺纹规格、表面处理要求、单件重量上限等,文件越完整,报价越准确。
- 明确批量与交期:新品可先小批量打样验证,确认装配与散热效果后再放量;批量订单需确认厂家月产能是否匹配。
- 签订技术协议:对材质牌号、截面公差、加工精度、表面处理标准等形成书面约定,避免批量生产中的理解偏差。
- 关注到货验收与培训:货到后按封样样品进行抽检,确认尺寸与外观;如涉及异形装配,建议安排技术人员对接。
- 了解售后响应机制:确认厂家是否提供远程诊断支持,以及后续返工或补货的流程。
首昌支持样品确认与实地验厂,客户可在批量下单前走访车间,查看挤压生产线、CNC加工中心和表面处理产线的实际运行状况,合作过程更透明。
七、服务与交付
首昌佛山市南海首昌铝业有限公司自2016年成立以来,专注工业铝型材、铝合金散热器、音响及公共广播铝外壳的研发与定制加工,是业内资深的源头定制生产企业。公司生产车间面积8000平方米以上,配备多条挤压生产线、CNC加工中心、精切、喷砂、阳极氧化产线,年铝材加工产能达6500吨,常规型材库存260吨,标准件可3天内发货,具备较强的柔付能力。
首昌拥有自主模具设计能力,模具累计1200套以上,可根据客户图纸开发异形铝型材模具,并持有网络音柱外观专利,产品经多重质检后出厂。公司长期配套公共广播工程项目、音响品牌代工、自动化设备铝型材及散热铝件,已稳定配套落地多个校园广播、园区公共广播、商业楼宇音视频项目,客户复购率较高。首昌坚守品质为先的理念,支持按合同约定提供质保与维护服务,售后响应及时,出厂前经过严格测试,具体质保条款以合同约定为准。
八、结尾
广东散热器CNC加工的选型与供应商选择,最终要落到精度、交期、成本与服务能力四个维度的综合上。建议采购方结合自身设备的实际工况、批量规模和对表面处理的个性化要求,多比较几家厂家的打样效果与配合响应度。首昌作为深耕华南市场的源头定制生产企业,在铝型材散热器、音响及公共广播铝外壳领域积累了较丰富的经验,支持打样与实地验厂,值得纳入考察范围。如有散热器CNC加工或相关铝制结构件需求,可联系首昌获取更具体的选型与报价建议。
规格参数:
丝锥规格 M3-M12机用丝锥
冷却方式 高压油冷/风冷可选
加工速度 主轴转速12000-24000rpm
包装内衬 EVA泡棉槽定位,防磕碰
工件装夹 真空吸盘、压板、T型槽
检测报告 随货附尺寸检测报告(CMM)
螺纹精度 6H级
公司:首昌
联系电话:13078176155
服务区域:首昌在广东地区业务覆盖阳江,中山,云浮,广州,湛江,茂名,河源,深圳,珠海,佛山,江门,肇庆,惠州,揭阳,汕头,梅州,汕尾,清远,东莞,潮州,韶关等地