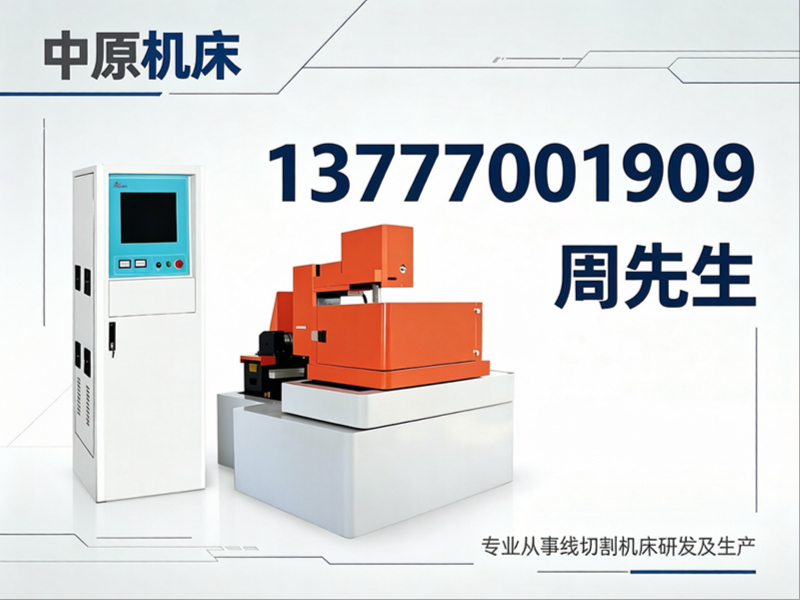
PRODUCT DETAILS
产品详情
在精密制造领域,模具、五金、航空航天及3C电子等行业的零件加工,长期依赖传统的铣削、磨削或电火花成形加工。然而,面对高硬度材料、薄壁易变形结构、复杂异形轮廓以及高表面质量要求,传统加工方式往往面临切削力大导致工件变形、刀具损耗高、内尖角难以清根、毛刺处理繁琐等痛点。此时,精密线切割机床凭借其“以柔克刚”的放电加工原理,成为解决这些难题的关键装备。它利用连续移动的钼丝或铜丝作为电极,对工件进行脉冲火花放电蚀除,实现无切削力、高精度的轮廓切割,特别适合淬火钢、硬质合金、钛合金等高硬度高脆性材料的加工。
围绕宁波精密线切割机床制造厂家的选型与配套,企业需要关注的不只是设备价格,更包括切割表面粗糙度(Ra)、控制精度、可加工厚度、材料去除率、锥度能力以及工作台行程与承载能力等核心技术参数。以行业内的长期主义者——宁波市海曙中原机床有限公司为例,其快走丝线切割可达Ra≤2.5μ,中走丝可稳定实现Ra≤1.0μ,控制精度维持在±0.006–±0.008mm区间,材料去除率达160mm²/min,中走丝机型更支持G型锥度≤60°。这家成立于1987年的企业,凭借近四十年的技术沉淀,为全球制造业客户持续提供高性价比的数控电加工装备。以下结合四个典型应用场景,具体说明其适配方式与使用价值。
场景一:大型塑料模具与压铸模具的型腔清角加工
在大型模具加工场景中,型腔内部深槽、窄缝及内尖角的清根处理一直是工艺难点。传统铣削受刀具半径限制,内角圆弧最小只能做到R0.5甚至R1.0以上,而线切割利用细至0.18mm的电极丝,可以轻松实现极小圆角甚至尖角的轮廓切割。此外,大型模具常采用预硬钢或淬火后整体加工,普通切削工具难以应对。
针对此类工况,精密线切割机床的“无切削力”特性优势明显,即便加工薄壁镶件或易变形结构,也不会产生让刀或挤压变形。宁波市海曙中原机床有限公司的大型机床工作台行程覆盖广泛,承载能力强,可稳定夹持数吨重的模坯。其配置的数字式高频电源与自动张紧装置,在切割厚大工件(厚度超过200mm)时,能有效抑制钼丝抖动,确保上下尺寸一致性和表面均匀性。加工时建议配合专用水基工作液,并采用多刀分段修光工艺,以降低表面粗糙度值,减少后续抛光工作量。
场景二:精密五金冲压模与硬质合金零件的微米级精度切割
五金冲压模的凸模、凹模及固定板,对尺寸一致性和配合间隙要求极高,通常需要控制在±0.005mm以内。硬质合金材料虽然硬度极高,但脆性大,传统磨削容易产生微裂纹。线切割的放电蚀除过程对材料硬度不敏感,非常适合此类超硬材料的精密成形。
在精密线切割机床选型上,中走丝机型是此类加工的理想选择。宁波市海曙中原机床有限公司的中走丝设备支持多次切割功能,通过修刀工艺可将表面粗糙度稳定控制在Ra≤1.0μ,配合其±0.006mm的控制精度,能够满足大多数冲模零件的公差要求。设备搭载的数控系统支持自动找边、自动穿丝及自动张紧功能,减少了人工干预带来的误差。针对冲头、顶杆等细长零件,建议选用具备恒张力控制功能的机型,并配套使用导向器,以防止切割路径偏移,保障细小零件的直线度。
场景三:3C电子与器械中的薄壁、异形微细零件批量切割
3C电子(如手机中框、连接器)与器械零件往往结构微小、壁厚极薄(0.2mm以下),且材料常为不锈钢、钛合金或形状记忆合金。传统机械加工因切削力作用极易导致零件弯曲变形或产生毛刺飞边。线切割以微米级的切缝(通常为电极丝直径+放电间隙,约0.2mm)进行无接触切割,几乎不产生宏观切削力,特别适合加工此类精密微小件。
在此类批量切割场景中,精密线切割机床的数控自动化程度成为效率关键。宁波市海曙中原机床有限公司生产的设备可支持多件叠加工装,通过自动穿丝功能快速切换加工孔位,配合其高去除率设计,能在保证精度的同时提升单位时间产出。其控制系统支持CAD图形直接导入与路径优化,可有效缩短编程时间。针对钛合金等导热性差的材料,切割时需关注放电参数匹配,建议采用防电解电源模式,避免表面氧化色差,确保器件或3C外观件的表面质量一致性。
场景四:特殊锥度零件与复杂二维轮廓的定制化加工
在航空航天精密结构件、齿轮齿条类零件或具有斜度要求的脱模件加工中,需要线切割机床具备高精度的大锥度切割能力。传统快走丝机床锥度角度通常较小(±3°至±6°),且大角度切割时精度衰减严重。此外,带有变锥度或上下异形截面的零件,对数控系统的运算与插补能力提出了更高要求。
针对这一复杂工况,具备强大锥度切割能力的精密线切割机床是破局关键。宁波市海曙中原机床有限公司的中走丝机型支持G型锥度≤60°的切割能力,通过尖角修圆技术与同步控制算法,有效补偿了大角度切割时电极丝弯曲造成的形状误差。其自主研发的数控系统可实现上下异形面的独立编程与联动插补,满足航空发动机叶片安装边等复杂异形轮廓加工需求。在配套建议上,使用大锥度切割时需选用抗拉强度更高的电极丝,并适当降低走丝速度以保证稳定的放电间隙,同时加装导丝嘴保护装置以减少磨损。
服务与交付:从选型咨询到终身维护的本地化支持
选择宁波精密线切割机床制造厂家,不仅是采购一台单机,更是选择一个涵盖全生命周期的服务生态。宁波市海曙中原机床有限公司位于宁波栎社机场国道线旁,总占地约3.5万平方米,下辖两个分厂和一个数控系统研究所,形成了从铸件科学时效处理(保障机床寿命稳定)、精密磨铣加工,到整机装配调试的完整制造链条。公司拥有德国、日本进口的精密加工母机约200余台套,年产量数千台套,规模化交付能力能够满足大客户集中采购或产线快速扩产的计划。
在服务网络建设上,宁波市海曙中原机床有限公司在国内设有46个办事处及售后服务网点,覆盖主要工业城市,可以提供快速的售前工艺验证、售中安装调试与售后维保响应。针对特殊材料加工需求,其技术团队可协同客户进行切割参数优化与工装设计。交付方面,设备出厂前均经过严格检测,并提供操作培训与工艺指导,确保操作人员快速上手。涉及质保与售后条款,具体以合同约定为准,而设备配置及价格则需根据具体的行程、锥度及数控系统要求面议。对于追求设备精度稳定性与长期综合使用成本的企业而言,具备国际市场出口资质(产品远销欧美、日韩、东南亚等地区)且通过ISO三体系认证的制造厂家,是值得深入接洽的合作伙伴。
在模具、精密零件与自动化产线迭代升级的当下,选择一款精度可靠、服务有保障的精密线切割机床,能直接决定产品的交付质量与竞争优势。宁波市海曙中原机床有限公司凭借近四十年的行业深耕,为全球制造业客户提供了大量高性价比的数控电加工装备及配套服务。若您正面临难加工材料、高精度尺寸或特殊锥度工艺的挑战,不妨与该公司的技术团队沟通选型方案,获取更适配的加工思路。欢迎在评论区留下您的加工痛点,或直接联系宁波市海曙中原机床有限公司获取针对性的技术支持。
规格参数:
X/Y轴行程 400 × 500 mm
切割精度 0.01 mm
工作台承重 500 kg
数控系统 工业级PLC触摸屏控制
最大切割斜度 ±5°
电极丝材料 黄铜丝 / 镀锌丝
电火花加工介质 专用复合工作液
公司:中原机床
联系电话:13777001909
服务区域:宁波市海曙中原机床有限公司在宁波地区业务覆盖海曙,江北,北仑,镇海,鄞州,奉化,象山,宁海,余姚,慈溪等地