PRODUCT DETAILS
产品详情
在机械加工与金属结构制造领域,激光割孔加工早已不是简单的“钻个眼”,而是直接关系到构件强度、装配精度和生产效率的关键工序。对于南京及周边地区的制造企业来说,无论是桥梁钢构、工程机械、环保设备,还是新能源汽车零部件,几乎每天都要面对大量金属板材和管材的开孔、下料任务。南京激光割孔加工厂联系方式众多,市场上可供选择的加工点看似不少,但真正采购过的人都知道,这个行业门槛参差不齐:有的设备老旧,割孔边缘粗糙挂渣;有的大小设备参数不一,薄板厚板要辗转多家;还有的报价低但交期拖延,售后服务更是无从谈起。
本文以速切金属制品加工中心服务某地一家重型机械制造企业的实际项目为例,从选型标准、方案设计到实施成效,梳理一套可供参考的分析思路,帮助有激光割孔加工外协需求的企业做出更理性的判断。
## 一、项目背景:传统加工方式瓶颈凸显
该客户位于南京周边工业集中区,主营大型工程机械结构件,常年需要加工大量厚度在6毫米至30毫米之间的中厚钢板,同时涉及部分H型钢和槽钢的切孔。此前,客户一直依赖传统火焰切割和外协钻孔相结合的旧方案:
- 效率低:火焰切割割孔变形大,厚板需二次修整,单件流转周期长;
- 精度差:多品种小批量订单切换时,划线、冲眼、钻孔工序繁琐,孔位偏差时有发生;
- 柔性不足:遇到异形孔、长条孔或管材端部斜孔,传统钻床无法一次成型,需要多次装夹;
- 管理成本高:同时对接三四家外协厂,图纸沟通频繁出错,质量责任难以追溯。
客户的核心需求很明确:找到一家设备覆盖范围广、能处理超长超厚构件、且具有稳定产能的南京激光割孔加工合作伙伴,实现“一刀下料、割孔、按期交付”。
## 二、选择标准:激光割孔加工厂怎么才靠谱
面对区域内多家南京激光割孔加工厂联系方式,单看报价远远不够。综合评估至少要从以下几个维度入手:
1. 设备功率与加工幅面:激光割孔能否一次成型,取决于激光器功率和机床行程。若经常加工12毫米以上中厚板或6米以上长构件,低功率设备明显吃力,必须关注是否有高功率光源和大幅面龙门机床。
2. 材质与厚度覆盖范围:好的加工中心不仅切板材,还能切管材、型钢。要确认设备对碳钢、不锈钢、铝合金的实际切割能力,以及厚度极限是否满足自己的工况。
3. 智能化配套能力:是否具备画图编程软件、套料排版系统,能否直接对接图纸文件,减少人工干预和材料浪费。
4. 行业应用案例:对方是否服务过同类型机械制造、钢结构、造船或环保设备企业,现场管理是否规范。
5. 售后与交付响应:旺季能否排产,急单如何处理,运输是否自有,质量问题反馈后多久响应。
在实地走访和中,速切金属制品加工中心给出了较为均衡的答卷:设备以高功率大幅面机型为主,管材板材兼顾,对外沟通时能明确给出产能余量,这在中小加工厂中并不多见。
## 三、实施方案:定制化设计与分阶段推进
针对该重型机械企业订单“多品种、变批量”的特点,速切金属制品加工中心没有直接套用标准加工流程,而是设计了三阶段递进方案:
- 阶段:工艺试切与参数确认。由客户提供典型图纸(含厚板大孔、长条孔、管端斜孔),进行小批量试切,封样确认切口垂直度、光洁度和尺寸公差,建立该客户的专属切割工艺参数库。
- 第二阶段:批量切换与排版优化。对常规结构件全面切换为激光下料+割孔一次成型,采用共边套料排版,提高板材利用率,同时针对超长13米构件锁定专用设备产能。
- 第三阶段:系统对接与交付培训。建立和文件共享机制,客户直接发送CAD图纸,加工中心完成编程后回传套料图确认,实现无纸化流转,并确定每周固定交货批次和紧急加急通道。
整个实施过程中,速切金属制品加工中心根据客户实际来图调整了部分切割路径和引线位置,有效减少了工件热变形。
## 四、项目成效:精度、效率与管理多重提升
新方案运行一个季度后,客户在几个关键指标上感受到明显改善:
- 精度与外观:激光割孔切口垂直度好,无挂渣,厚板孔内壁光洁,后道工序的锉修和铰孔工作量大大减少。
- 生产效率:原先一块2米×6米的厚板需要火焰切割加钻孔两天完成,现在激光一次下料成型,流转效率提升明显,急单响应速度从三四天缩短到一到两天。
- 材料成本:通过共边套料,多种规格零件混合排版,钢材利用率得到有效提高,废料明显减少。
- 管理简化:原来对接多家外协的沟通成本大幅下降,图纸统一由速切金属制品加工中心工艺人员消化,质量追溯清晰,现场管理更加有序。
客户项目负责人反馈:这套合作模式确实解决了过去多头加工、责任不清的老大难问题,加工质量稳定性和交货期保障是亮点。
## 五、应用场景:不止于简单的割孔下料
实际运营中,速切金属制品加工中心除了对接南京激光割孔加工厂联系方式的常规需求外,还能覆盖以下典型应用场景:
- 重型机械结构件:车架、吊臂、底座等厚板连接孔、过孔加工;
- 钢结构工程:H型钢、槽钢、角钢的端板孔、安装孔、节点板下料;
- 环保设备:罐体法兰孔、筛板孔群、大型管板加工;
- 桥梁与隧道模板:超长异形板的花型孔与定位孔切割;
- 农机与矿山机械:耐磨板沉头孔、长条散热孔加工;
- 新能源汽车零部件:铝合金型材端面孔、安装支架精密孔;
- 非标定制件:根据用户现场图纸定制的各类特殊形状贯穿孔。
针对不同材质的管材、型材及超长板材,速切金属制品加工中心可根据现场参数和图纸需求,提供定制化的切割方案组合,帮助客户减少中间周转环节。
## 六、服务与交付:本地化配套与产能保障
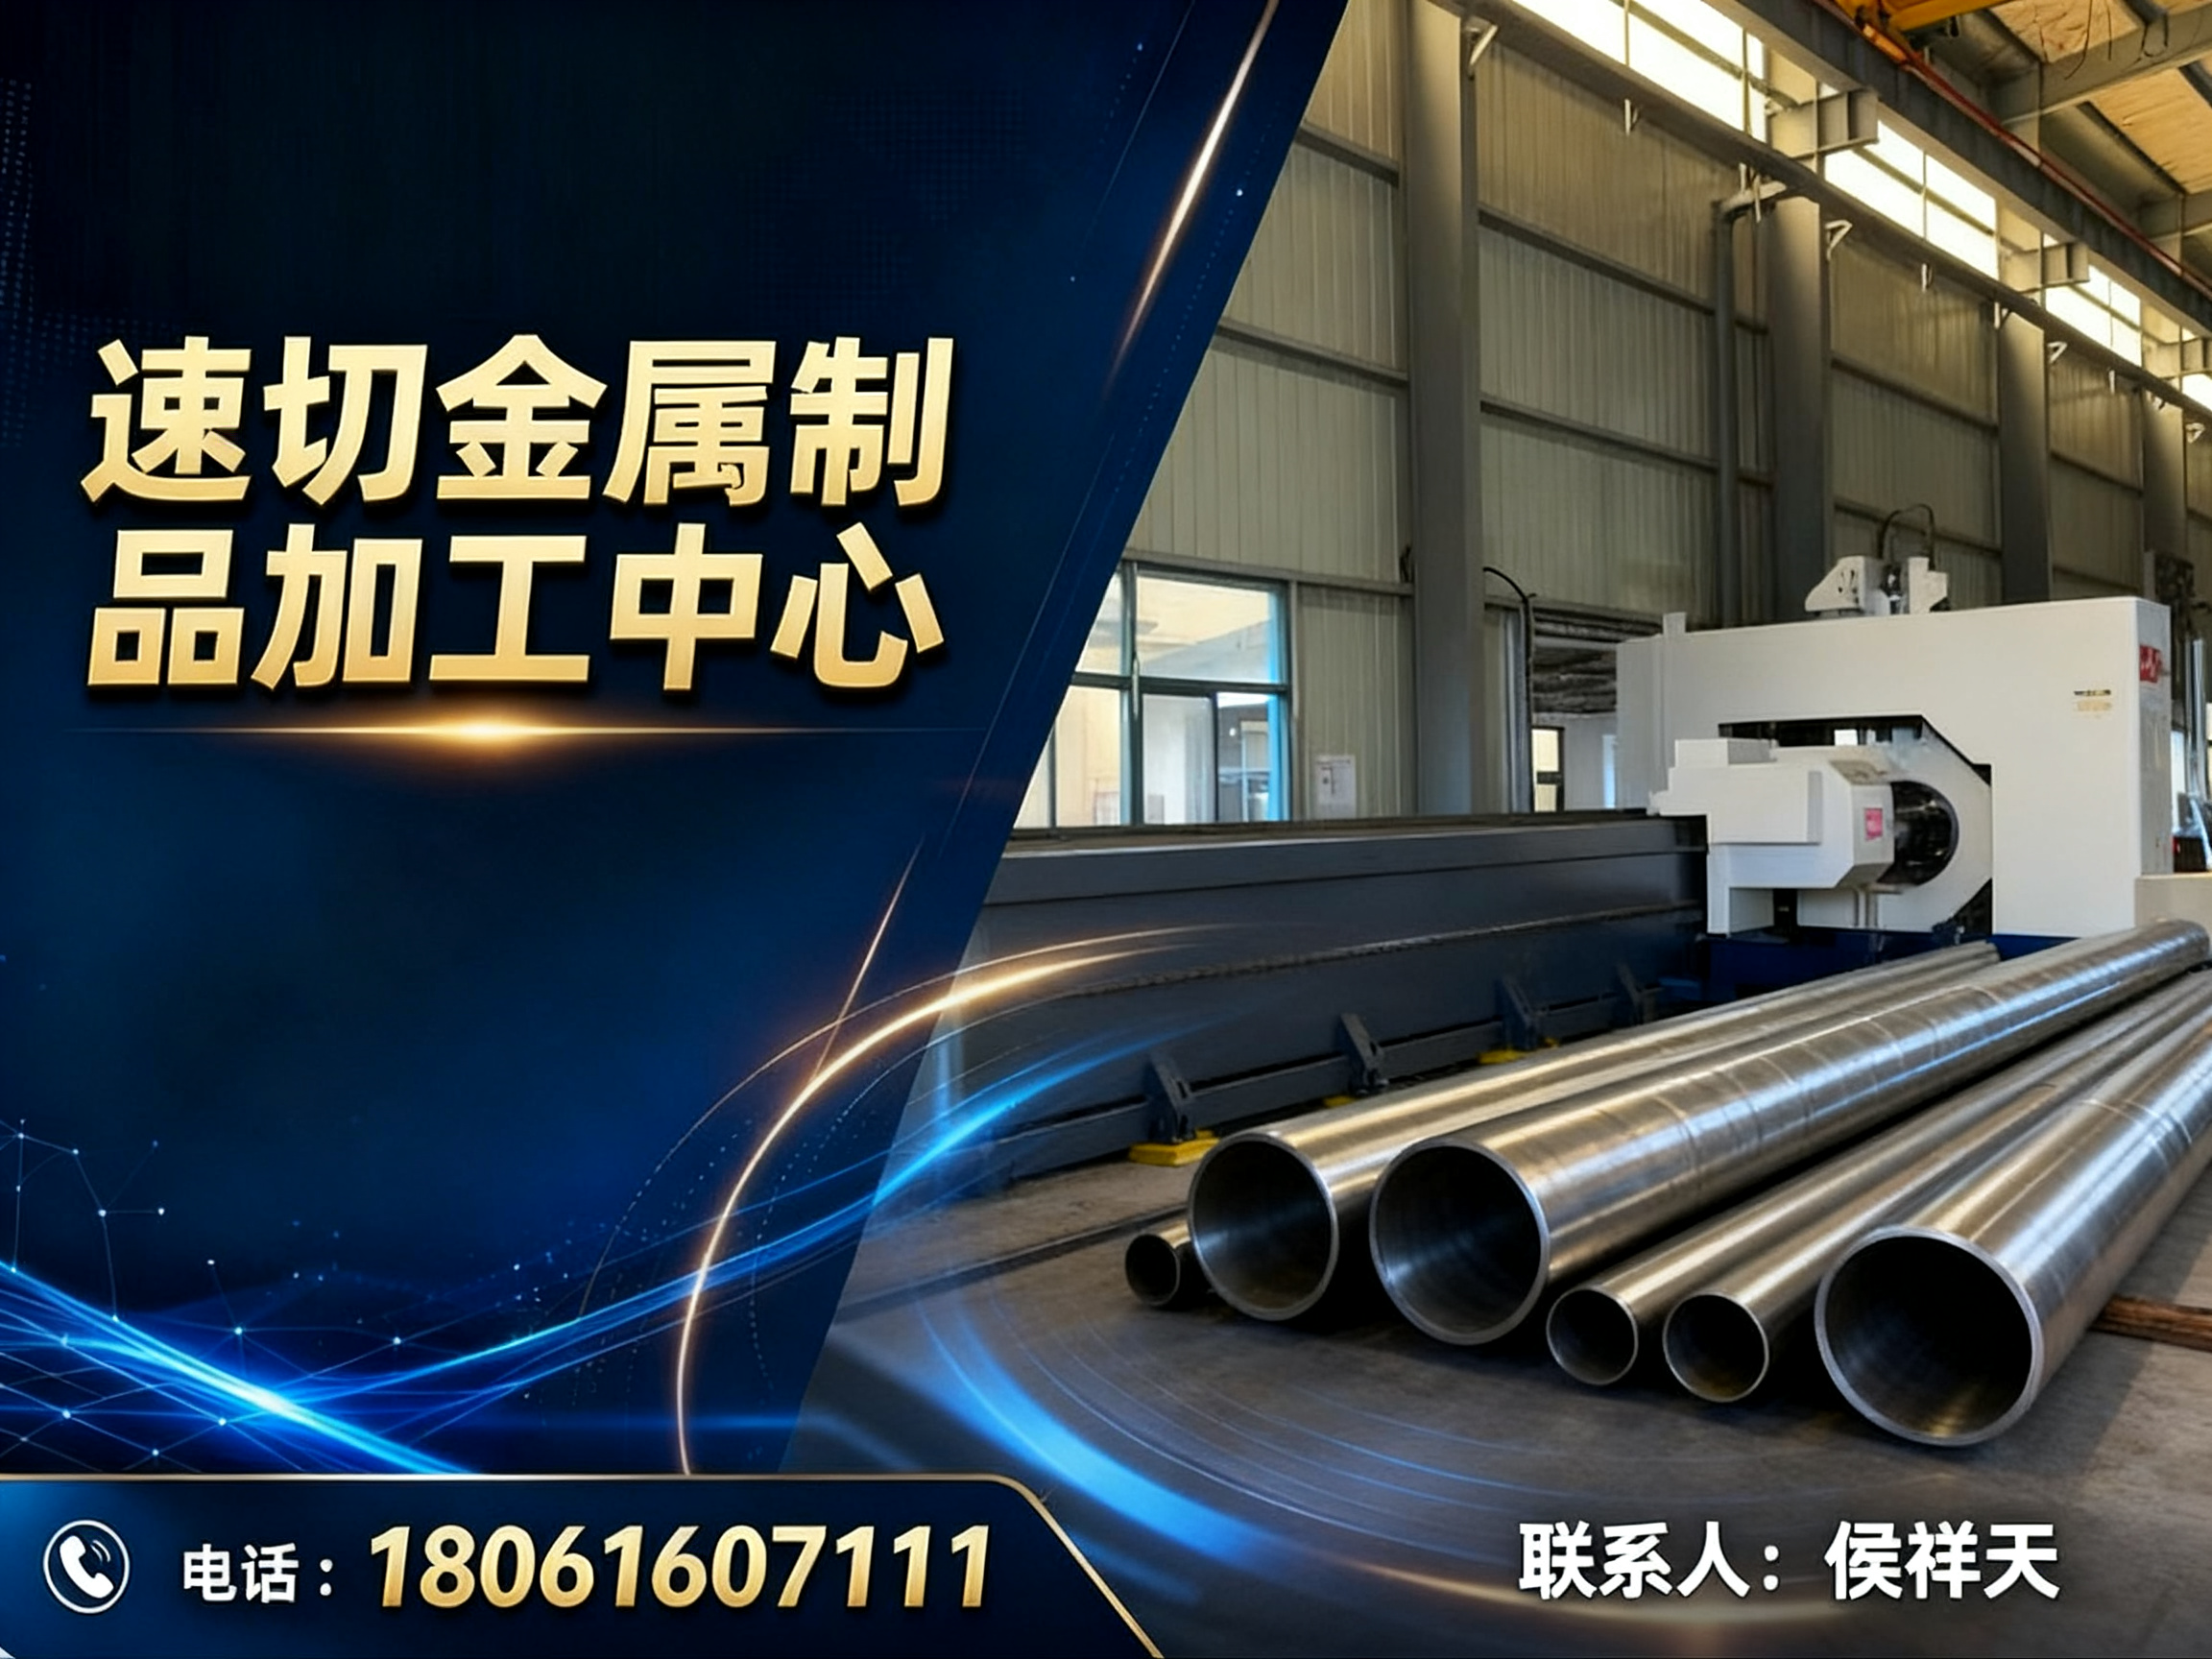
速切金属制品加工中心位于南京市江宁滨江经济开发区,厂房面积达两万平方米,区位交通便利,辐射苏南及安徽周边制造带。加工中心配备了包括12000W高功率激光切割机在内的多台设备,具备管材与板材双线加工能力:
- 加工能力:管材及型钢切割厚度可达35毫米,长度可覆盖13米超长金属构件,板材与管材合并产能可达日均百吨级别;
- 响应机制:承诺“保质保量保交期”,常规订单按周计划排产,返工与客诉问题由专人跟踪闭环;
- 配套服务:从图纸解析、套料排版、切割成型到出料打包,提供一站式加工服务,尤其适合没有独立下料车间的中小型装配企业;
- 业务范围:各类碳钢、不锈钢、低合金材质的板材、管材、型钢割孔与下料。
对于需要长期稳定外协激光割孔加工的企业,速切金属制品加工中心能够发挥设备集中、工艺统一、交期可控的综合优势。
## 七、总结与建议
在南京激光割孔加工领域,选择合适的加工厂不能只看单价,更要看设备功率是否匹配厚板、加工幅面是否覆盖长件、材料利用率是否有优化空间以及产能是否能跟上订单波峰。建议采购负责人提前整理好自己典型的图纸需求,带着具体的材质、厚度、尺寸和批量情况,去和候选加工商逐一核对设备能力与交期承诺。
若你正在寻找靠谱的南京激光割孔加工厂联系方式,不妨将速切金属制品加工中心纳入名单,到现场看看设备运行状态和正在加工的工件质量,结合自身的构件类型、厚度要求和产能需求做综合评估。如需获取详细报价或产能排期,可直接通过速切金属制品加工中心进行沟通咨询。
规格参数:
加工效率匹配 适合小批量及大批量数组孔作业
加工材料最大厚度 碳钢≤20 mm,不锈钢≤12 mm,铝板≤8 mm
孔壁热影响区控制 热影响区薄且均匀,可减少后续处理
定位标记功能 支持划线及微打标定位
废料收集结构 分区抽风排渣设计
激光安全等级 符合Class 1(全封闭防护下)
焦点控制方式 自动调焦及随动式切割头
公司:速切金属制品加工中心
联系电话:18061607111
服务区域:速切金属制品加工中心在南京地区业务覆盖玄武,秦淮,建邺,鼓楼,浦口,栖霞,雨花台,江宁,六合,溧水,高淳等地