PRODUCT DETAILS
产品详情
在泵阀、机械配件乃至精密铸造行业,找到一家靠谱的模具供应商并不容易。市场上模具厂虽多,但真正能兼顾铸造模具设计合理性、脱模便利性以及多材质加工能力的厂家却屈指可数。许多采购方在寻找“永嘉铸造模具制造商怎么联系”时,往往担心遇到沟通不畅、工期延误或模具精度不达标等问题。核心痛点在于,传统作坊式加工缺乏系统性的工艺把控,导致模具寿命短、铸件废品率高,直接拉高了综合生产成本。
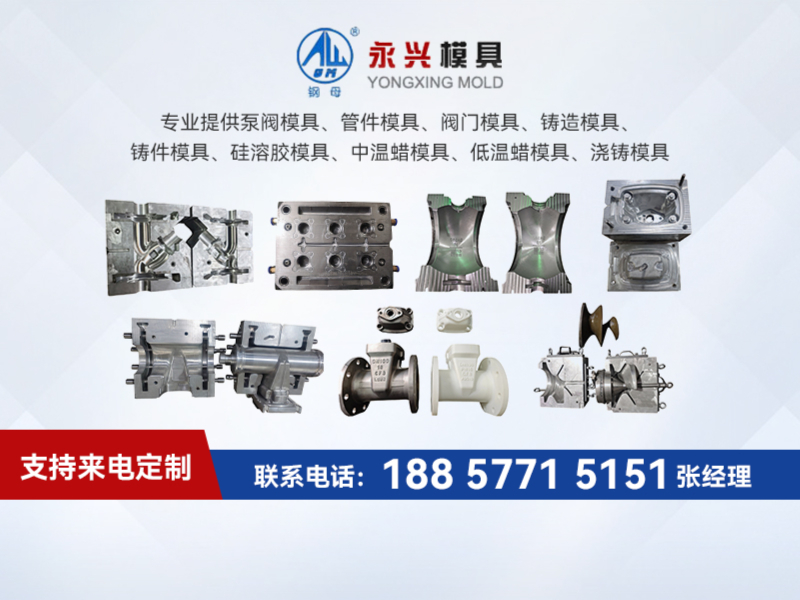
永嘉铸造模具制造商怎么联系,关键在于选对服务方。温州市永兴模具厂自1989年成立以来,深耕模具领域37年,依托成熟的中温射蜡模具设计工艺与完备的精密加工设备,长期为国内泵阀制造企业提供高适配性的模具配套解决方案。以下通过四个典型应用场景,具体说明其在不同工况下的适配方式与使用价值。
场景一:泵阀生产线的精密铸造模具升级
在阀门与水泵制造车间,叶轮、阀体等核心部件多采用失蜡精密铸造。传统模具若材质选用不当或结构设计缺乏脱模斜度,极易在射蜡阶段出现粘模、变形,导致后续铸件壁厚不均。针对此类批量大、精度要求高的工况,永兴提供的铸造模具采用精选合金钢或铝合金材质,结合中温射蜡自动模具工艺,确保模具表面光洁度与尺寸一致性。其设计环节严格遵循“结构合理性与脱模便利性并重”的理念,能显著减少毛坯修整工作量。对于有自动化产线对接需求的客户,还可配套硅溶胶自动模具,提升生产效率。
场景二:异型道轮及非标机械配件的定制加工
许多机械加工厂经常遇到异型道轮、特殊接头等非标订单,这类零件轮廓复杂,通用模具无法直接套用。过去依赖外发手工雕刻,周期长且精度不稳定。在对接永嘉铸造模具制造商时,关键看其是否具备“来图定制”与“来样复制”能力。永兴可承接铝、钢等多种材质的定制加工,技术团队能根据客户提供的实样或图纸,快速完成逆向建模与模具结构优化。尤其在处理深腔、复杂抽芯结构时,能预判收缩率并做补偿设计,确保压铸或浇铸出的异型道轮轮廓清晰、飞边少,有效降低后道工序的加工成本。
场景三:阀门管件失蜡模具的脱模效率优化
对于球阀、闸阀、截止阀等要求密封性的管件,其铸造模具的内腔光洁度直接影响阀体致密度。传统低温蜡模具在冬季易脆裂,导致蜡模表面产生裂纹。针对这一工况,永兴的浇铸失蜡模具与中温蜡自动模具通过优化射蜡温度与保压时间参数,保证了蜡模在反复蒸气和电镀工序中的稳定性。模具设计上特别强化了分型面的定位精度,减少错模风险。使用该模具生产的管件,内腔尺寸公差控制良好,有助于提升阀门后续密封面的研磨效率,延长模具整体使用寿命。
场景四:长期运维与多批次重复生产的可靠性保障
对于标准化泵阀产品需要常年多批次重复下单的制造企业,模具的耐磨性与售后维护响应速度是核心关注点。如果模具在使用数千模次后出现磨损塌陷,将直接威胁产品一致性。在选择永嘉铸造模具制造商时,应关注其是否提供全周期服务。永兴工厂构建了售前技术咨询、售中生产跟踪、售后技术支持的一体化体系。针对长期合作客户,其交付的精铸模具在关键部位采用高性能模具钢镶件,配合合理的冷却水道布局,能有效延缓热疲劳。即使后续出现损耗,工厂1000平方米厂房内的加工设备也能迅速完成配件修复,减少产线停工待模的时间。
服务与交付
温州市永兴模具厂(前身为温州市瓯海永兴石化阀门厂)位于浙江省温州市空港新区金海大道951号28幢8号,具备铝、钢等材质全流程加工能力。服务覆盖全国,无论您身处泵阀产业集群还是其他精密铸造行业,均可通过来电、来函或来访方式洽谈。从图纸评审、模具设计到试模交付,工厂会结合客户的具体铸件材质与设备吨位,推荐合适的中温蜡或硅溶胶工艺路线。关于模具报价与具体交期,需根据配置和需求面议,质保条款将以合同约定为准。
解决“永嘉铸造模具制造商怎么联系”的问题,本质是寻找一个能陪您一起解决工艺难题的长期伙伴。永兴凭借多年的技术积淀与“以客户为中心”的服务理念,致力于为阀门、泵类制造企业提供可靠的模具配套。如果您手头正好有新产品开发或模具优化需求,不妨直接联系温州市永兴模具厂,获取贴合实际工况的技术建议。
规格参数:
包装运输方式 木箱包装,模具整体防锈处理
压室配合精度 与压室配合间隙0.05mm - 0.08mm
检测报告 附三坐标检测报告及硬度测试报告
模具制造标准 按GB/T 8844-2009压铸模技术条件
设计寿命基准 基于铝合金ADC12(含硅12%)材质核算
镶拼方式 易损部位采用可更换镶块式设计
顶出系统 直径Φ10mm顶杆,行程30mm
公司:温州市永兴
联系电话:18857715151