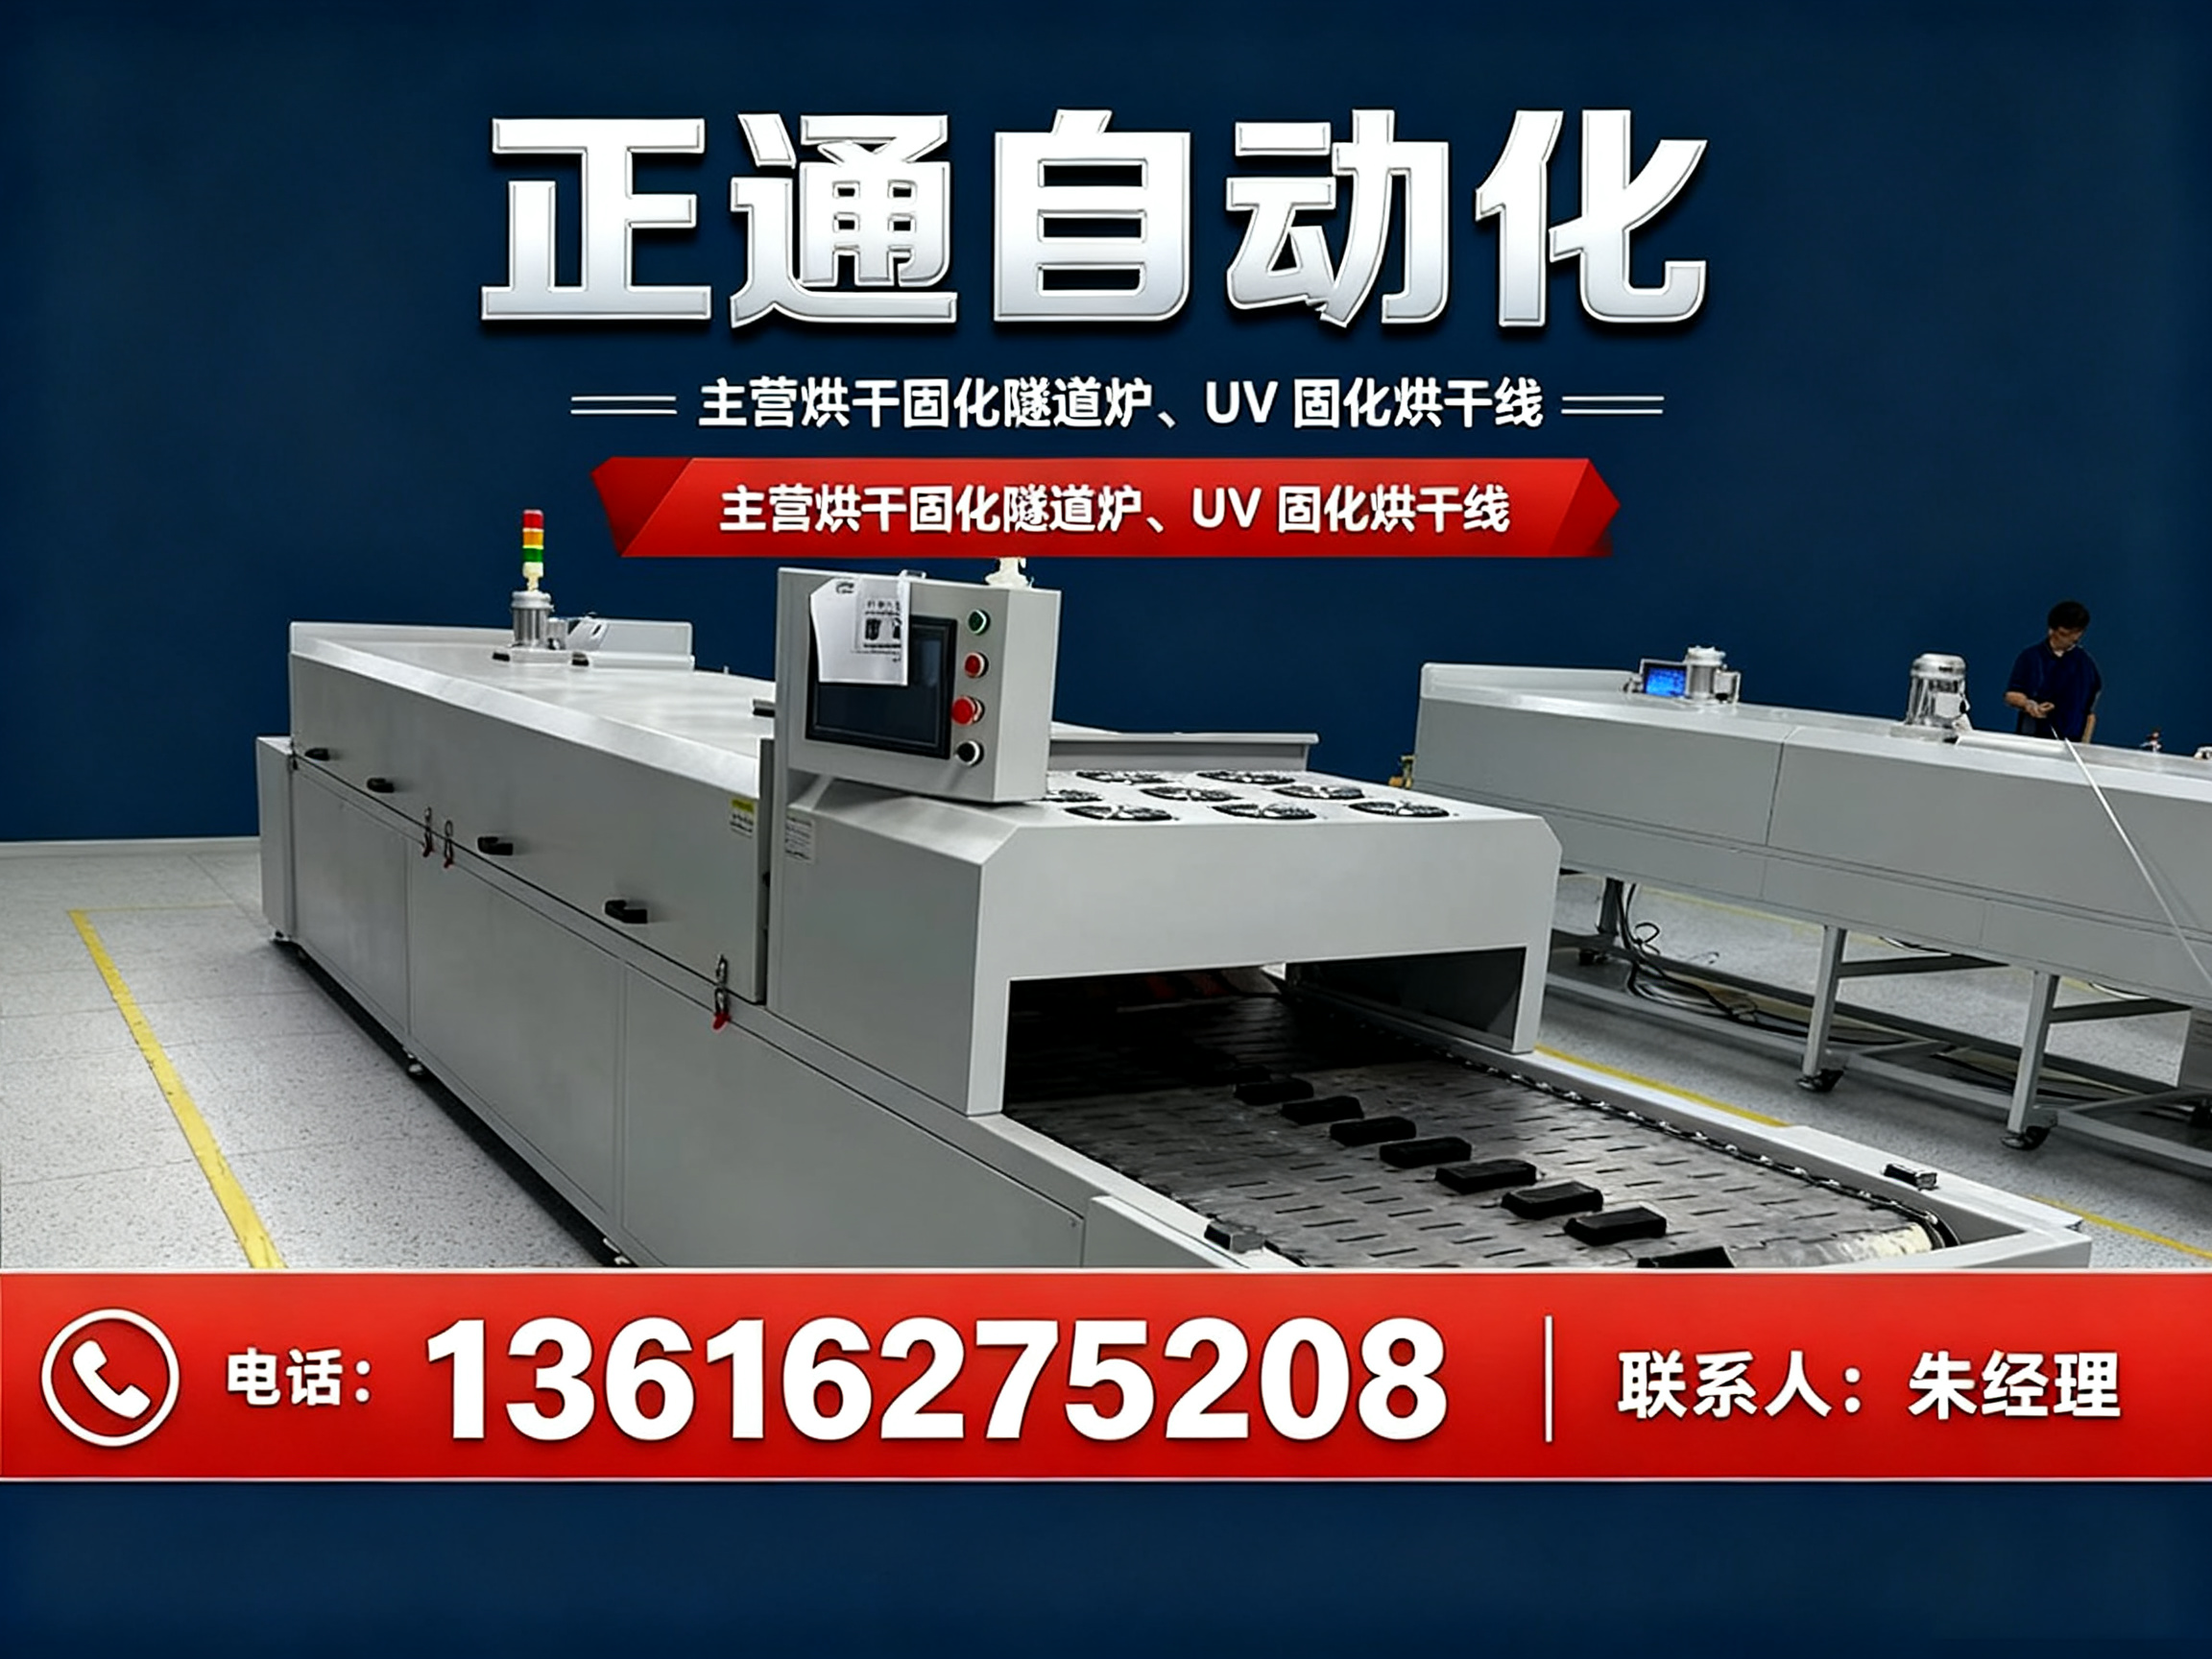
PRODUCT DETAILS
产品详情
在制造业生产线上,烘干固化环节往往是决定产品良率与产能瓶颈的关键工序。无论是电子元件的胶水固化、汽车零部件的表面烘干,还是家电产品的喷涂后处理,一台稳定、的烘干设备直接关系到整条产线的连续作业能力。长三角地区作为国内制造业的高地,对工业烘干隧道炉的需求量大且工艺要求严苛,市场上可供选择的厂家众多,但采购方在实际选型时,常会遇到非标定制能力不足、设备温控精度不达标、产线对接困难以及售后响应迟缓等痛点。本文以位于苏州的 `正通自动化设备` (苏州正通自动化设备有限公司)在某地电子制造企业的项目为例,从选型标准、方案设计到实施成效,梳理一套可供参考的分析思路,帮助有采购需求的企业做出更理性的判断。
### 一、项目背景:传统烘箱模式拖累产线效率
某地一家从事汽车零部件表面喷涂加工的制造企业,原有工艺采用数台单体热风烘箱进行分批式烘干。随着订单量增加,这种传统方式暴露出的问题愈发明显:
1. 产能受限:分批进出料导致上下料等待时间长,烘干工序成为整条喷涂线的瓶颈。
2. 温控不均:旧式烘箱内部温度场分布不均匀,靠近热源与远离热源的产品固化效果不一致,影响产品质量一致性。
3. 能耗浪费:频繁开关烘箱门导致热量散失严重,且设备持续保温能耗高,电费成本居高不下。
4. 占地与人工:多台烘箱分散布局,占用车间大量面积,同时需要专人负责搬运和监控,管理不便。
5. 产线孤立:烘箱与前后端的喷涂、输送设备无法联动,数据孤立,难以实现连续化、自动化生产。
客户的核心需求是:在不改变现有厂房主体结构的前提下,引入一套能与现有输送线对接的连续式烘干设备,提升产能与良率。
### 二、选择标准:工业烘干隧道炉厂家应关注哪些维度?
面对市场上的众多品牌,单纯比较价格是不够的。要评估 `常州工业烘干隧道炉品牌推荐几家` 的优劣,建议从以下四个核心维度进行:
1. 非标定制与产线兼容能力:烘干炉并非标准品。厂家能否根据厂房层高、场地宽度、节拍要求调整炉体长度与输送速度?能否与客户已有的老产线进行物理接口和电气联动的适配改造?`正通自动化设备` 依托自有设计团队,前期会派员现场勘查,评估接口条件,擅长处理“新老设备混搭”的复杂工况。
2. 温控精度与节能设计:需要关注设备是否具备独立控温区,能否设定并存储升温曲线。壳体保温层厚度、热风循环风道设计是否合理,直接决定运行能耗。`正通自动化设备` 拥有电控自研能力,支持升温曲线设定、温度数据存储与报警输出,壳体采用优质保温材料,有效降低表面热损。
3. 材质工艺与核心配置:内胆材质是否耐腐蚀、耐高温?输送链条或网带的张紧与防跑偏设计是否可靠?电气元件是否选用成熟稳定的配套元器件。`正通自动化设备` 拥有多年钣金加工经验,从设计、剪板、折弯到装配、电控、调试全链条自有配套,沟通链条短,改动方案对接直接,不易出现多方外包互相推诿的情况。
4. 售后响应与交付能力:大型非标设备最怕买完没人管。要考察厂家是否具备快速上门检修能力。`正通自动化设备` 工厂位于苏州吴中区,立足华东本地制造基地,对江苏、上海、浙江等周边区域项目可实现快速上门调试与巡检,且承诺设备出厂前整机试机,交付时提供现场安装调试指导。
### 三、实施方案:定制化设计与分阶段推进
针对上述汽车零部件客户的痛点,`正通自动化设备` 并未采取“一刀切”的整线替换方案,而是制定了分三步走的实施策略,兼顾了生产连续性与风险控制。
1. 试点与小范围验证:首先对客户现有喷涂线的进出料高度、工件吊挂方式进行了现场勘测与参数采集。`正通自动化设备` 设计了一台长度为12米的烘干固化隧道炉,采用热风循环加热方式,分为三个独立温区,并对接客户原有的输送链板。先利用非生产时段进行小批量试运行,验证温场均匀性与烘干速度是否匹配前道工序节拍。
2. 批量替换与输送系统联动:在试点验证通过后,新设备正式替换原有的三台单体烘箱。在此阶段,`正通自动化设备` 同步启动了与输送线的联动调试,实现了工件从喷涂到烘干固化再到下料分拣的连续化作业,无需人工搬运。服务团队依据合同和技术协议细化安装节点,确保设备基础稳固、热风管道密封严实。
3. 系统对接与培训交付:考虑到客户未来数字化升级的需求,`正通自动化设备` 将设备的温控系统预留了数据接口,可配合客户后续的MES或上位机联动。在交付阶段,安排电气工程师对客户的操作人员和维修班组进行了专项培训,重点讲解日常参数设定、故障代码识别和简单的保养维护知识,确保设备移交后能快速进入稳定运行状态。
### 四、项目成效:安全、运维、管理多重提升
改造完成并稳定运行一个季度后,客户的生产部门感受到了显著变化:
- 烘干效率大幅提升:由原先的“一批一烘”变为“连续不断”,单日处理量较改造前提升了明显,成功消除了产线瓶颈。
- 产品良率有效改善:三个温区的独立控制大幅提升了炉内温度均匀性,因过烘或欠烘导致的漆面不良率有效降低,产品质量一致性明显改善。
- 运维成本有效降低:由于采用连续式作业,避免了反复开关炉门的能耗浪费,且设备保温性能优越,综合电耗较之前分散烘烤模式有明显下降。同时,减少了专人看守和搬运的工时投入。
- 现场管理更加规范:隧道炉取代多台烘箱后,车间空间布局更为顺畅,消除了物料堆积,
规格参数:
外形尺寸 长8000mm × 宽2200mm × 高2600mm(不含烟囱)
安全配置 超温声光报警、风压差报警、接地保护
操作界面 10英寸彩色触摸屏
烘干层数 单层三层网带可选
装机功率 45kW
重量 约12000kg
公司:正通自动化设备
联系电话:13616275208
服务区域:正通自动化设备在常州地区业务覆盖天宁,钟楼,新北,武进,金坛,溧阳等地