PRODUCT DETAILS
产品详情
在机械加工领域,深孔加工一直是公认的技术难点。无论是液压油缸、风电主轴,还是煤机支柱、压力容器,这些工件普遍具有长径比大、精度要求高、材质硬度强的特点。普通车床和加工中心受限于刀具悬伸长度和排屑能力,往往难以胜任,即便勉强加工,也容易出现孔偏、震刀、表面粗糙度不达标等问题,导致废品率居高不下。正是在这样的行业背景下,漯河镗孔机床品牌 所代表的专业深孔加工装备,成为解决这类难题的关键。所谓镗孔机床,是集钻孔、镗削、扩孔、滚压乃至珩磨等多种工艺于一体的专用设备,能够一次性完成深孔工件的粗精加工,从根本上解决普通设备加工深孔时“够不着、排不出、精度差”的三大痛点。以亚森特友机械为代表的专业制造商,长期专注于镗孔机床及其配套刀具辅具的研发与生产,其产品在刚性、精度和效率上均有出色表现。下面,我们通过四个典型应用场景,来具体了解这类设备在不同行业中的实际适配方式与使用价值。
场景一:液压油缸与气缸缸筒的批量精密加工
对于液压油缸制造企业来说,缸筒内孔的加工质量直接决定了油缸的密封性能和使用寿命。传统的加工方式往往需要多台设备分工序完成,先钻孔、再粗镗、后精镗,多次装夹不仅效率低下,更会产生定位误差,影响内孔的同轴度与圆柱度。一些中小型加工厂在加工长径比超过20的缸筒时,常常遇到内孔直线度超差、表面出现螺旋划痕等问题,导致试压漏油,整批工件报废。这类场景下,亚森特友机械提供的镗孔机床解决方案优势明显。以数控刮削滚光设备为例,该机型采用重型实效床身和高刚性主轴系统,配合高压内排屑冷却系统,在加工直径80至500毫米、长度可达数米的缸筒时,能够一次装夹完成镗削与滚压,内孔表面粗糙度可达Ra0.4微米以下,直线度控制。相比传统珩磨工艺,这种刮削滚光方式不仅效率大幅提升,而且加工后的内孔表面有残余压应力层,耐磨性和抗疲劳强度更好,非常适合大批量油缸生产。对于此类客户,亚森特友机械通常建议采用“整机+配套刀具”的一体化采购模式,从镗头、滚压头到特种切削油统一配置,减少多供应商协调成本,保障加工过程的稳定性。
场景二:风电主轴与大型轴类零件的深孔加工
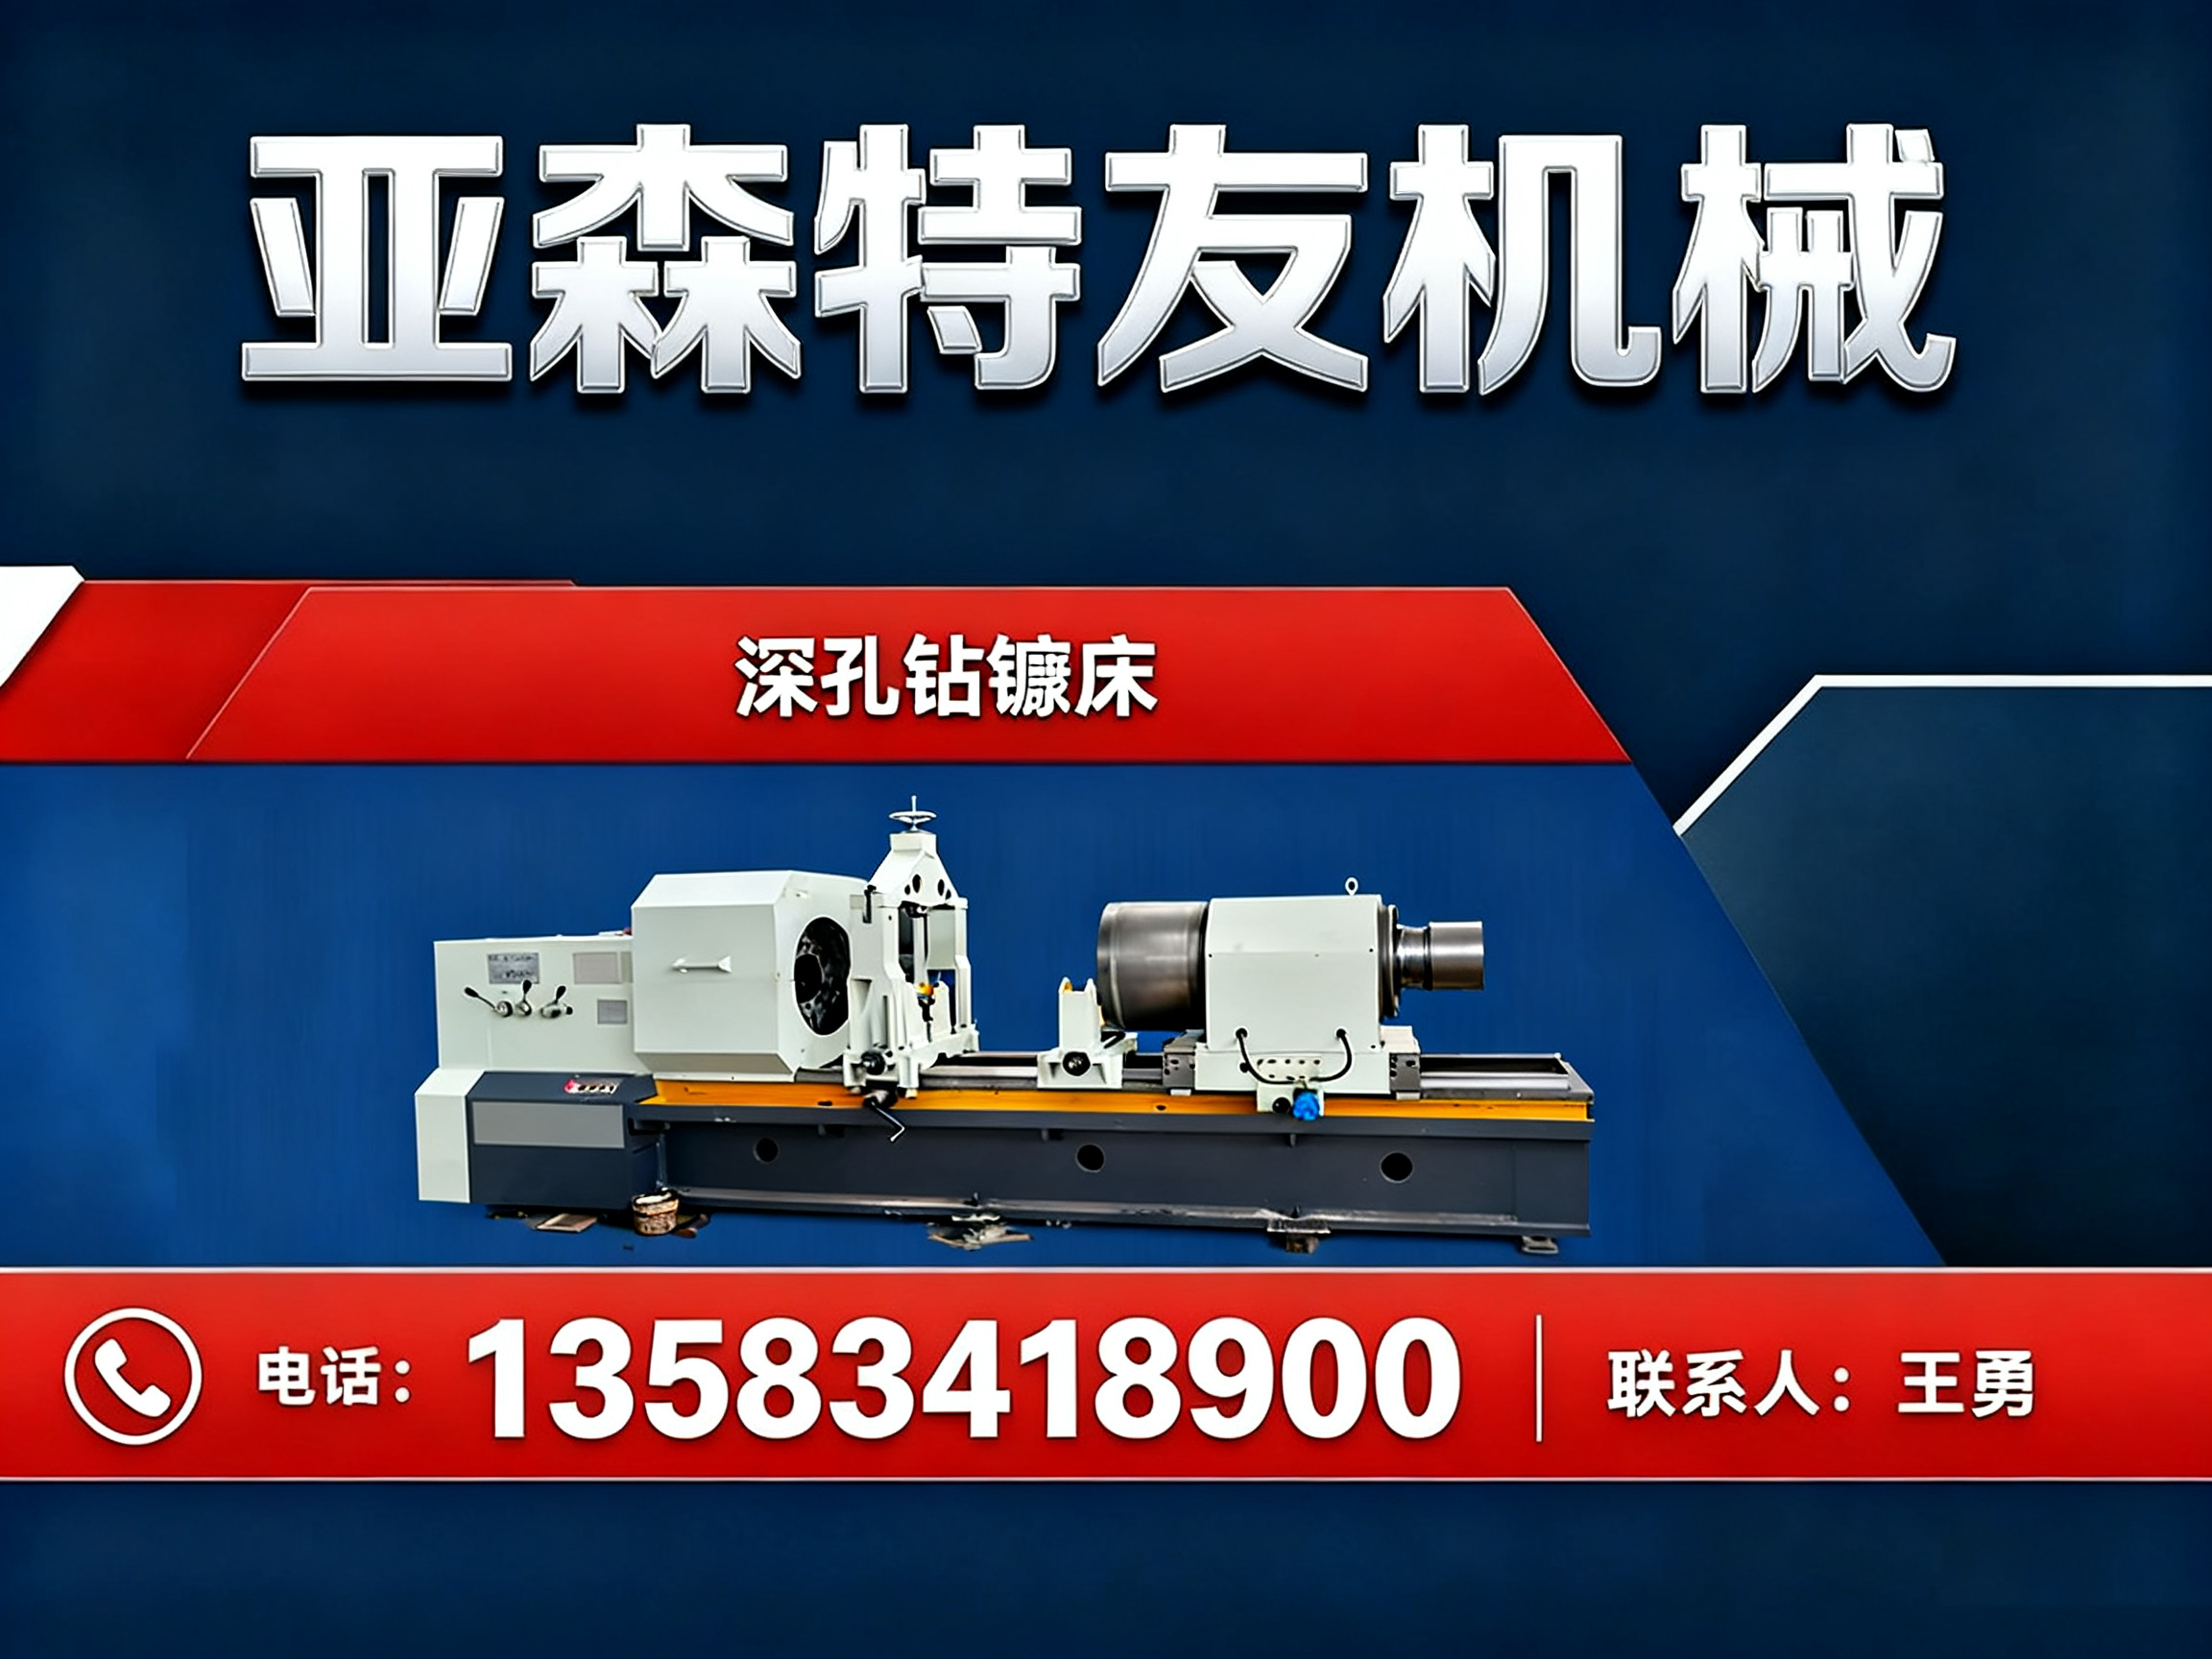
风电能源行业的快速发展,对大型轴类零件的深孔加工提出了极为苛刻的要求。风电主轴往往采用高强度合金钢锻件,内部有贯穿式冷却或传动通道,孔径深、精度要求高,且材料切削加工性能差。普通设备加工这类工件,极易出现让刀现象,导致孔径呈喇叭口形状。更为棘手的是,深孔加工中产生的长条状铁屑若不能及时排出,会划伤已加工表面,甚至造成堵刀和断钻事故。针对这一复杂工况,亚森特友机械的深孔钻镗床展示了出色的适配能力。设备配备的授油器能够将高压切削油输送至切削区,通过钻杆内部通道将铁屑强制排出,实现冷却、润滑、排屑同步完成。这种的排屑方式,配合设备强大的主轴扭矩和进给稳定性,使得加工直径40至150毫米、深度超过3米的高强度钢深孔成为可能。同时,设备具备的套料功能还可以在部分工况下将芯料完整取出,既节约了昂贵的高合金材料,又缩短了加工时间。针对这类附加值较高的工件,亚森特友机械提供从工艺方案制定、非标刀具设计到设备安装调试的全流程服务,帮助风电零部件企业建立稳定的深孔加工能力,确保批量生产中的质量一致性。
场景三:工程机械与煤机液压支柱的修复再制造
在工程机械和煤矿机械领域,液压缸的修复与再制造是一个体量可观的细分市场。挖掘机、装载机、液压支架的油缸在长期重负荷运行后,内孔表面常出现拉伤、划痕、磨损甚至局部变形。传统的修复方法是更换整个缸筒,成本高且周期长。而采用“镗孔—滚压”的再制造工艺,则可以通过去除少量金属层的方式恢复内孔尺寸和表面质量,大幅降低维修成本。然而,再制造加工面对的往往是历经磨损、内部状态不明的旧缸体,材质不均匀、余量分布不一致,对机床的适应性和操作灵活性提出了更高要求。漯河镗孔机床品牌所构建的镗孔机床产品线,恰好能满足这一需求。其设备具有较宽的转速和进给范围,可根据工件实际磨损情况灵活调整切削参数。亚森特友机械在交付此类设备时,特别强调操作培训与工艺指导服务,帮助维修企业的操作人员掌握“听声辨屑”等实操经验,合理选择镗削次数与滚压量。更重要的是,针对旧缸筒内孔可能存在的微小偏斜,设备配备的浮动镗头结构能够自动找正,保证修复后的内孔轴线与原始基准保持一致。这种再制造模式,不仅为客户节约了可观的材料成本,也缩短了停机维修周期,尤其受到区域性的工程机械维修服务中心和煤机配件再制造企业的青睐。
场景四:特种材料与异形长孔工件的非标定制加工
除了上述标准化的批量生产场景,机械制造行业中还存在大量非标的深孔加工需求。例如,石油钻探工具中的螺旋槽衬套、塑料挤出机机筒内的特殊内孔形状、或食品机械不锈钢管件的细长通孔,这些工件材质特殊、孔形复杂,标准机床往往无法直接加工。面对这种高度定制化的需求,选择一家具备非标定制能力的设备制造商至关重要。亚森特友机械依托十余年积累的深孔加工工艺数据,能够针对客户的具体工件图纸进行专项方案设计。无论是需要定制特殊角度的镗头,还是设计加长版的镗杆支撑结构,亦或是为不锈钢、钛合金等难加工材料优化刀具几何角度,企业均可在自有工厂内完成设计、制造与测试。值得一提的是,亚森特友机械具备完善的热处理和金属材料检测能力,这确保了一些关键非标刀具在硬度、韧性和耐磨性之间取得良好平衡。对于这类客户,设备交付只是合作的开始,持续的工艺改进建议和刀具优化服务,才是确保特殊工件长期稳定加工的核心价值所在。亚森特友机械的技术团队会定期回访,根据刀具磨损数据和使用反馈,持续迭代加工方案,帮助客户应对不断变化的产品需求。
服务与交付
作为深耕深孔装备领域十余年的专业制造商,亚森特友机械坐落于山东德州新华工业园,自2007年成立以来,始终专注于镗孔机床及配套辅具的研发制造。企业已通过ISO9001质量管理体系认证,拥有多项深孔加工相关专利,具备从铸件热处理、机械加工到整机装配调试的完整制造链条。在服务层面,亚森特友机械不仅提供标准系列的深孔钻镗床、数控刮削滚光机等整机设备,更能承接非标深孔刀具、特型孔加工装备的定制设计。其核心服务区域覆盖山东及华北,同时辐射江苏、河北、河南等装备制造集中区域,并可支持海外订单出口。在交付流程上,从前期工艺评估、方案设计,到设备生产、出厂检验,再到现场安装调试与操作培训,均配备专门团队跟进。对于设备使用中的技术难题,企业提供远程指导与现场支持相结合的技术服务,协助客户快速恢复生产。针对客户最为关心的质保问题,具体的保修期限与服务条款需在签订合同时详谈确认,但普通承诺是定期回访并提供终身技术支持,以降低客户设备全生命周期的使用成本。
在深孔加工日益向高精度、率、智能化方向发展的今天,无论是普通机械加工厂的产能升级,还是大型装备制造企业的工艺攻关,选择一家技术底蕴深厚、配套服务完善的专业设备供应商显得尤为重要。漯河镗孔机床品牌所代表的加工能力,正在帮助越来越多的企业解决长孔、深孔零件的加工瓶颈。如果您正在为现有的深孔加工难题寻求突破,或是有新项目的工艺需要评估,不妨与亚森特友机械的技术团队取得联系,交流您的具体工况与工件图纸,获取针对性的设备选型与工艺优化建议。毕竟,一套合适的深孔加工方案,往往能带来效率与质量的双重提升。
规格参数:
主轴轴向跳动 ≤0.008mm
刀库容量 选配链式刀库 24把(若需自动换刀)
加工表面粗糙度 Ra≤3.2μm(精镗)
操作面板 手持式电子手轮 + 固定式数控面板
重复定位精度 ±0.008mm(直线轴)
镗孔圆度 ≤0.01mm(试切件)
镗杆径向跳动 ≤0.015mm(距主轴端部300mm处)
公司:亚森特友机械
联系电话:13583418900
服务区域:亚森特友机械在漯河地区业务覆盖源汇,郾城,召陵,舞阳,临颍,漯河经济技术开发等地