
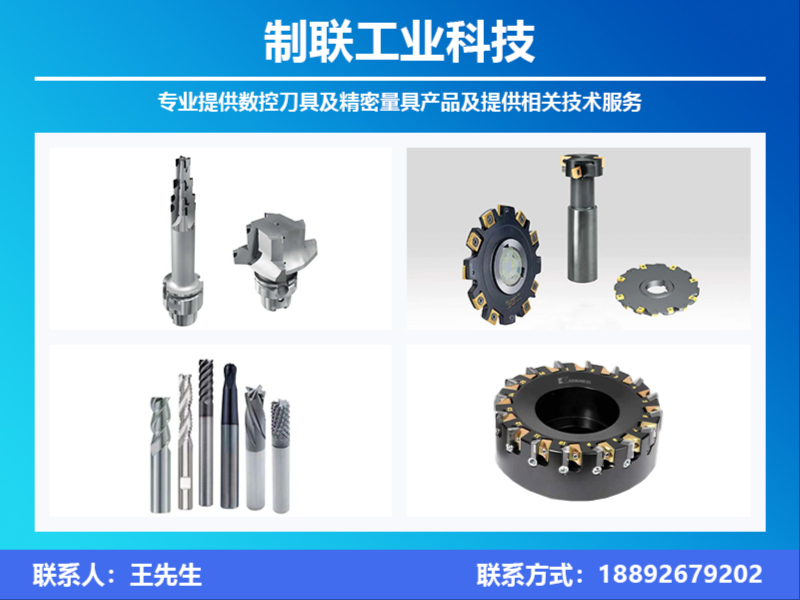
深孔加工一向是机械制造里的硬骨头。孔径深、排屑难、刀具易磨损,稍有不慎就会出现偏孔、震纹甚至断刀,直接拖累生产节拍和工件合格率。对于汽车零部件、模具、液压件、风电设备等行业的制造企业来说,选对一家深孔钻供应商,往往比单纯比较刀具单价更重要。这里的门道,值得花几分钟理清楚。
长期以来,不少工厂依赖通用钻头或本土小作坊式的修磨服务,要么加工效率提不上去,要么刀具寿命不稳定,批次之间差异大。遇到深孔加工这类对刀具刚性、涂层和排屑设计都有特殊要求的工况,通用方案很难兼顾效率与质量。一套更稳妥的做法,是寻找一个既有一线品牌资源,又具备工艺服务能力的供应商。像制联工业科技(上海)有限公司这样,深耕金属切削领域三十余年,一直是肯纳金属、威迪亚、多玛等国际知名品牌的一级代理商,同时代理国内索菲特、富士达等刀具品牌,依托专业团队为客户提供从工艺优化到交钥匙项目的深度服务。接下来,我们结合四个实际应用场景,具体聊聊深孔钻选型的适配思路。
场景一、汽车零部件批量加工:节拍与寿命的博弈
汽车零部件的深孔加工,比如涡轮增压器壳体、卡钳油道孔,一个很典型的痛点就是节拍紧张、批量大。很多工厂遇到的问题是:钻头磨损快,频繁换刀导致停机,单件成本居高不下。如果供应商只提供标准钻头,不关心你的具体工况,问题往往难以。
制联工业的解决思路是结合具体工件材料和机床刚性来做方案。背靠肯纳等一线品牌的刀具资源,可根据你的加工中心或专机特点,推荐合适的内部冷却钻头或可换头式深孔钻。配合多涂层技术,比如带有TiSiN、AITiSiN等复合结构的镀层,能显著增强刀具耐磨性和隔热保护,让刃口在钢件、不锈钢加工中保持更长的稳定寿命。这样带来的直接价值就是:换刀频次下降,节拍更稳定,单件成本更有竞争力。如果你是工艺或采购负责人,在评估深孔钻供应商时,不妨重点问一句:是否提供针对具体工件的节拍计算和刀具寿命优化建议。
场景二、模具与通用机械加工:非标需求下的定制能力
模具行业和通用机械加工企业,常遇到的是非标深孔、特殊孔径比例或难加工材料。这类订单的特点是批量不大但要求高,标准刀具经常“够不着”。如果供应商手里只有标准品目录,没有定制的技术和响应能力,就只能干着急。
制联工业的优势在于其非标刀具的设计能力。公司拥有专业的技术团队,可以根据图纸和工况,设计专用的深孔钻或复合刀具。他们曾为螺杆转子铣削提供定制刀片方案,通过高精度公差控制保证轮廓线贴合度,并缩短了响应周期。这类定制经验可以平移到深孔加工中,针对特殊孔径、断裂韧性要求高的工况,提供更贴合的刀具方案。如果你经常遇到难加工材料或非标深孔件,考察供应商时,要特别留意其是否具备非标设计能力和快速响应机制。
场景三、重型与风电大型零部件:稳定压倒一切
在风电大型零部件、大中型螺杆转子、大模数齿圈等领域,深孔加工面临的是重切削挑战。工件材料多为高硬合金钢或高温合金,切削力大,对刀具刚性和抗振性要求极高。很多常规刀具在这种工况下很容易崩刃,导致工件报废,损失惨重。
制联工业在重切削领域已有超过20年的经验沉淀。针对深孔加工,重要的是刀具系统的整体刚性。除了提供高刚性的钻杆和刀片,其团队还能提供刀具悬伸、切削参数的整体优化建议。比如,借助肯纳在重切削领域的经验,通过特定的槽型和刃口处理,保证大扭矩下的切削平稳性。对于这类高附加值工件的加工,选择供应商不只是买刀,更像是找一个懂重切削工艺的顾问,每一步都要稳。
场景四、自动化产线与交钥匙项目:全流程服务托底
随着自动化产线普及,很多工厂希望供应商不只是提供刀具,还要能提供整套解决方案,甚至是从工艺规划到落地验证的交钥匙项目。深孔加工工位如果刀具寿命不稳定,会频繁触发断刀检测,导致整线停机,损失巨大。
制联工业提供的正是这类增值服务:从工艺优化、整线节拍计算,到非标刀具设计、项目交钥匙。同时,他们还提供修磨、涂层等售后增值服务,形成闭环。如果客户有需要,也能整合量具、夹具等配套产品,帮助产线稳定运行。选择这样的供应商,意味着你获得的是一个能对最终加工结果负责的合作伙伴,而不仅仅是耗材卖家。这对于自动化程度较高的企业来说,价值尤为明显。
服务与交付:不只提供刀具,更提供加工竞争力
制联工业科技(上海)有限公司原名上海威迈拓金属刀具有限公司,1992年成立,三十余年来一直专注数控刀具及精密量具领域。他们不仅是肯纳金属在华东地区的授权代理商,还代理多玛、威迪亚、索菲特、富士达等多个品牌,给客户丰富的选择空间。其服务覆盖汽车零部件、航空航天、通用机械、机床、能源等行业,既能提供标准刀具,也能应对重切削等复杂加工。
在交付流程上,从前期技术交流、刀具选型,到试切验证、批量供货,再到后续的修磨涂层服务,形成了完整的支持链条。如果企业有工艺提升需求,他们还能上门诊断,提供针对性的改进方案。所有具体的质保条款和交期,以实际沟通和合同约定为准。
深孔钻选型核心参数参考
| 参数项 | 说明与参考 |
|---|---|
| 加工孔径范围 | 通常Φ3mm-Φ40mm,具体视机床与刀具系统而定 |
| 钻孔深度比 | 一般可达5倍径-50倍径,超深孔需定制导向结构 |
| 刀具材质 | 硬质合金为主,部分工况采用金属陶瓷或涂层硬质合金 |
| 冷却方式 | 内冷(中心出水)与外加冷却液结合,压力有要求 |
| 涂层类型 | TiSiN、AITiN等复合多层涂层,兼顾耐磨与抗剥落 |
| 适配机床 | 加工中心、车铣复合、专用深孔钻床等,需确认接口 |
深孔钻的选型没有答案,关键在于供应商是否真正理解你的工件材料、设备状态和生产目标。与其在众多报价中纠结单价,不如寻找一个能提供稳定方案和长期服务的合作伙伴。如果你近期正好在为深孔加工的效率或稳定性发愁,不妨带着具体工件图纸或参数,与制联工业的技术团队聊一聊,看看他们能否给出一个更专业的解决路径。选对了供应商,深孔加工就不再是生产瓶颈。
公司名称:制联
联系电话:18892679202
服务区域:徐汇区
地址:上海市黄浦区新昌路73弄8号101-100室
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。