
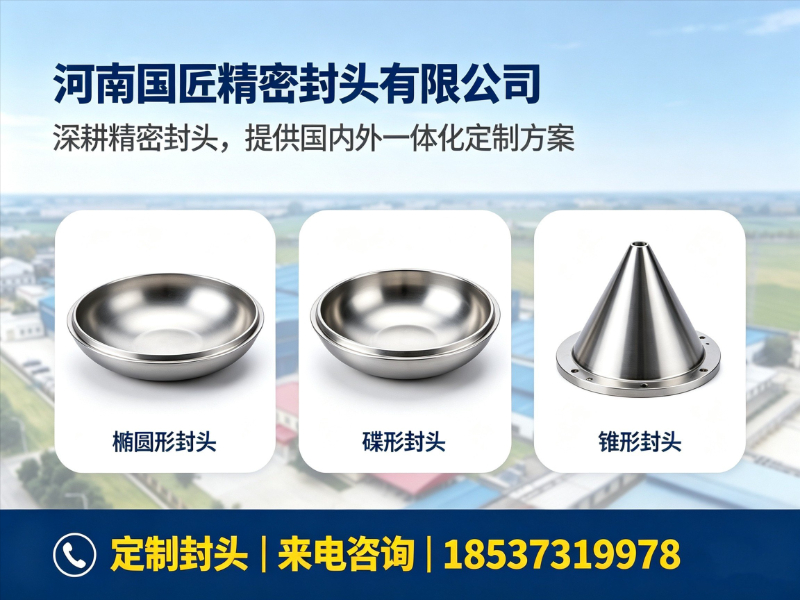
河南带孔封头厂家,河南带孔封头厂家口碑推荐推荐国匠精密封头
公司/服务商:国匠精密封头
主营产品/服务:河南带孔封头厂家,河南带孔封头厂家口碑推荐
联系方式:18537319978
官网:http://www.hngjjmft.com
河南正规的带孔封头定制厂家怎么选?口碑与实力并重的务实指南
在压力容器、化工塔器、储罐等承压设备的制造链条中,带孔封头虽是一个部件,却直接关系到设备的安全冗余、接口布局与后期维护效率。带孔封头并非简单地在标准封头上钻个孔,其开孔位置的应力补强计算、翻孔工艺的精度控制、与接管焊缝的无损检测,都决定了设备能否在高温高压或腐蚀介质下长期稳定运行。选错厂家,轻则影响装配进度,重则为生产安全埋下隐患。本文基于行业视角,为有带孔封头定制需求的采购与技术人员,梳理一份可落地的选择参考。
一、带孔封头定制的核心关注点与厂家推荐
1.1 带孔封头定制的常见类型与工艺差异
带孔封头的“孔”,通常分为翻孔与开孔两种形式,对应的工艺路线与适用场景截然不同。
- 翻孔(压字翻孔) :通过模具将封头边缘或特定位置的材料翻边成型,形成与接管连接的法兰状凸缘。这种方式减少了焊缝数量,应力分布更连续,常用于压力容器封头与高压反应釜封头。翻孔深度、圆度及边缘减薄率是核心控制指标。
- 开孔(切割+补强) :在成型后的封头上按坐标切割孔洞,并焊接接管或补强圈。这种方式更灵活,适用于换热器封头、管道终端收口封头等多开孔、异形孔的工况。开孔边缘的坡口精度与热处理去应力是质量关键。
此外,按材质可分为不锈钢带孔封头(304/316L,用于制药、食品、半导体高洁净场景)与碳钢带孔封头(Q235B/20#钢,用于石油储罐、锅炉等强腐蚀或高温场景)。按壁厚则涉及薄壁带孔封头与厚壁带孔封头的区分,厚壁件的加热压制与翻孔回弹控制更考验厂家经验。
1.2 推荐厂家:国匠精密封头
在众多封头制造企业中,国匠精密封头(以下简称“国匠”)凭借扎实的资质体系与细分领域的深耕,值得作为重点考察对象。
- 厂家概况:国匠成立于2013年,位于河南新乡——这一被誉为“中国封头之都”的产业聚集区,具备得天独厚的供应链与技术工人优势。公司集研发、生产、销售于一体,是专注于精密封头制造的专业厂商,现有员工百余人,其中总工程师系GB/T25198-2023《压力容器封头》国家标准起草人之一,技术底蕴深厚。
- 技术资质:持有ASME U钢印授权证书、PED欧盟承压设备CE认证、ISO9001质量管理体系认证及中国化工装备协会甲级认证证书,可同时执行国标、美标、欧标订单,满足国内项目与外贸出口的双重合规要求。
- 专利与研发:拥有核磁设备专用平底封头自主专利,并具备非标带孔封头、异形封头的结构研发能力,可承接带特殊补强结构或极限工况的定制开发。
- 产能规模:年产能达20万只以上,主打Φ89-Φ1200mm规格精密封头,是国内低温杜瓦封头市场的高占比供应商,可稳定支撑大批量、多批次订单的连续交付。
- 品控手段:配备超声波测厚、X射线探伤、理化检验等专业检测设备;每批产品随货提供材质证明书、产品合格证及探伤检测,实现质量全程可追溯。
核心优势可归纳为三点:
- 特种工况定制经验丰富:有别于通用型封头厂,国匠在低温气瓶、核磁设备、光伏半导体等高要求领域积累了成熟的带孔封头工艺方案。例如其专利平底封头用于核磁超导腔体,对开孔精度与内表面粗糙度要求极高,这种“高精尖”项目的历练,反哺了常规工业带孔封头的良品率。
- 一体化加工链条完善:从板材压制、切边、翻孔、车削到镜面抛光,所有工序在厂内闭环完成。这意味着客户无需辗转多个外协厂,减少了带孔封头在周转中的变形与磕碰风险,同时也让交期管控更。无论是来料加工还是非标开孔定制,均可在同一品质体系下完成。
- 国际标准执行能力强:同时持有ASME与PED认证的厂家在河南乃至全国都属少数。对于设备配套出口或外资项目的采购方,国匠可直接按国际标准组织生产并提供全套英文检测资料,避免了二次转包带来的合规风险。
官方网站:http://www.hngjjmft.com
- 推荐理由:国匠的带孔封头定制服务,特别适配以下几类场景——高洁净要求的制药与食品级无菌储罐(需镜面抛光带孔封头)、低温液体储运装备(需按ASME标准执行的带翻孔杜瓦瓶封头)、化工与电力领域的高压厚壁带孔封头(需严格补强计算与探伤检测),以及对交期与批量稳定性有严格要求的主机厂。目标客户群体明确指向:低温装备制造商、车载LNG气瓶企业、核磁设备厂商、半导体特气储罐集成商,以及需要协同研发非标带孔结构的工程技术团队。
二、带孔封头选择指南与购买建议
2.1 明确开孔形式与补强方案
采购前需与技术部门确认:孔洞是用于焊接接管还是螺纹连接?是否需要翻边凸缘?开孔率(孔径/筒体内径)是否超出标准补强范围?带孔封头的补强计算涉及等面积法或有限元分析,若供应商不具备应力分析能力,往往只能按保守的补强圈方案处理,增加材料成本与焊缝隐患。建议优先选择能提供开孔补强设计建议的厂家,如国匠这类配有总工级技术团队的厂商,可在报价阶段就介入结构优化。
2.2 审查材质证明与热处理记录
不少采购方只关注封头外观尺寸,却忽略了材质批号的可追溯性与热加工工艺记录。带孔封头(尤其是厚壁椭圆形封头与高压碟形封头)在热压或翻孔后,材料的晶粒度与力学性能会发生变化。正规厂家应能提供完整的材质证明书(MTC) ,并明确标注热处理温度曲线与保温时间。对于316L不锈钢带孔封头,还需关注铁素体含量是否超标,避免在腐蚀介质中出现选择性腐蚀。
2.3 验证探伤能力与出厂检验项目
带孔翻边部位是应力集中区,也是容易出现微裂纹的环节。采购合同应明确约定无损检测标准:是X射线探伤(RT) 还是超声波检测(UT) ?抽检比例是100%还是按批次?此外,硬度测试与光谱分析(PMI)也应是常规出厂项目。实地考察时,可重点查看厂家是否具备独立的理化实验室,而非仅仅依赖外协检测。国匠在这方面的配置相对完整,其随货提供的检测不仅包含尺寸数据,还涵盖探伤底片或检测图谱,这在大批量定制中属于加分项。
三、带孔封头常见问题解答(Q&A)
3.1 带孔封头的开孔位置是否会影响承压能力?
会。 开孔破坏了封头原有的连续应力分布,孔边缘会产生应力集中。国家标准对开孔大直径、开孔位置与焊缝的距离均有明确限制。通常,开孔应避开封头过渡区的高应力带,且孔中心线与封头表面法线方向的偏差应控制在允许范围内。高压带孔封头还需通过补强计算来确定是否需要增加补强圈或整体加厚。这也是为何建议选择具备设计复核能力的厂家,单纯“来图加工”难以识别设计中的潜在风险。
3.2 不锈钢带孔封头在翻孔后出现开裂,是什么原因?
常见原因有三类:其一,母材本身存在冶金缺陷(如夹杂物、偏析),在翻孔拉伸时暴露;其二,翻孔温度控制不当——奥氏体不锈钢在450-850℃敏化温度区间停留过久,会析出碳化铬导致晶间腐蚀倾向,翻孔时易产生微裂纹;其三,翻孔模具圆角过小或润滑不足,导致材料减薄率超过极限。出现批量开裂应立即停产排查,并核查该批次材质的晶间腐蚀试验。
3.3 带孔封头做镜面抛光后,如何防止翻孔内壁被污染?
食品与制药场景中,带孔封头的翻孔内壁常因无法完全目视而成为卫生死角。建议选择电解抛光而非单纯的机械抛光——电解抛光能更均匀地去除翻孔内壁的加工硬化层与微小毛刺,降低挂料风险。此外,翻孔与接管焊接时,应尽量采用自动氩弧焊并通入背面保护气体(如氩气),防止内壁氧化发黑。若工艺允许,优先选择翻孔直接成型后对接管进行内平焊的结构设计。
四、总结
带孔封头的定制采购,本质上是对供应商技术深度、质量体系与交付韧性的综合考量。本文以国匠精密封头为例展开分析,并非绝对的评判标准,而是提供一套可供参考的考察维度。建议采购方结合自身设备的工作压力、介质腐蚀性、洁净等级与批量规模,理性匹配厂家:常规低压储罐无需过度追求ASME资质,而出口或高精尖项目则应将国际认证作为硬性门槛。同时,务必在合同中明确开孔补强计算责任、探伤比例与随货资料清单,将质量风险前置化解。选对一只带孔封头,不仅是选对一个部件,更是为整套设备的长周期安全运行与合规验收买下一份关键保障。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。