
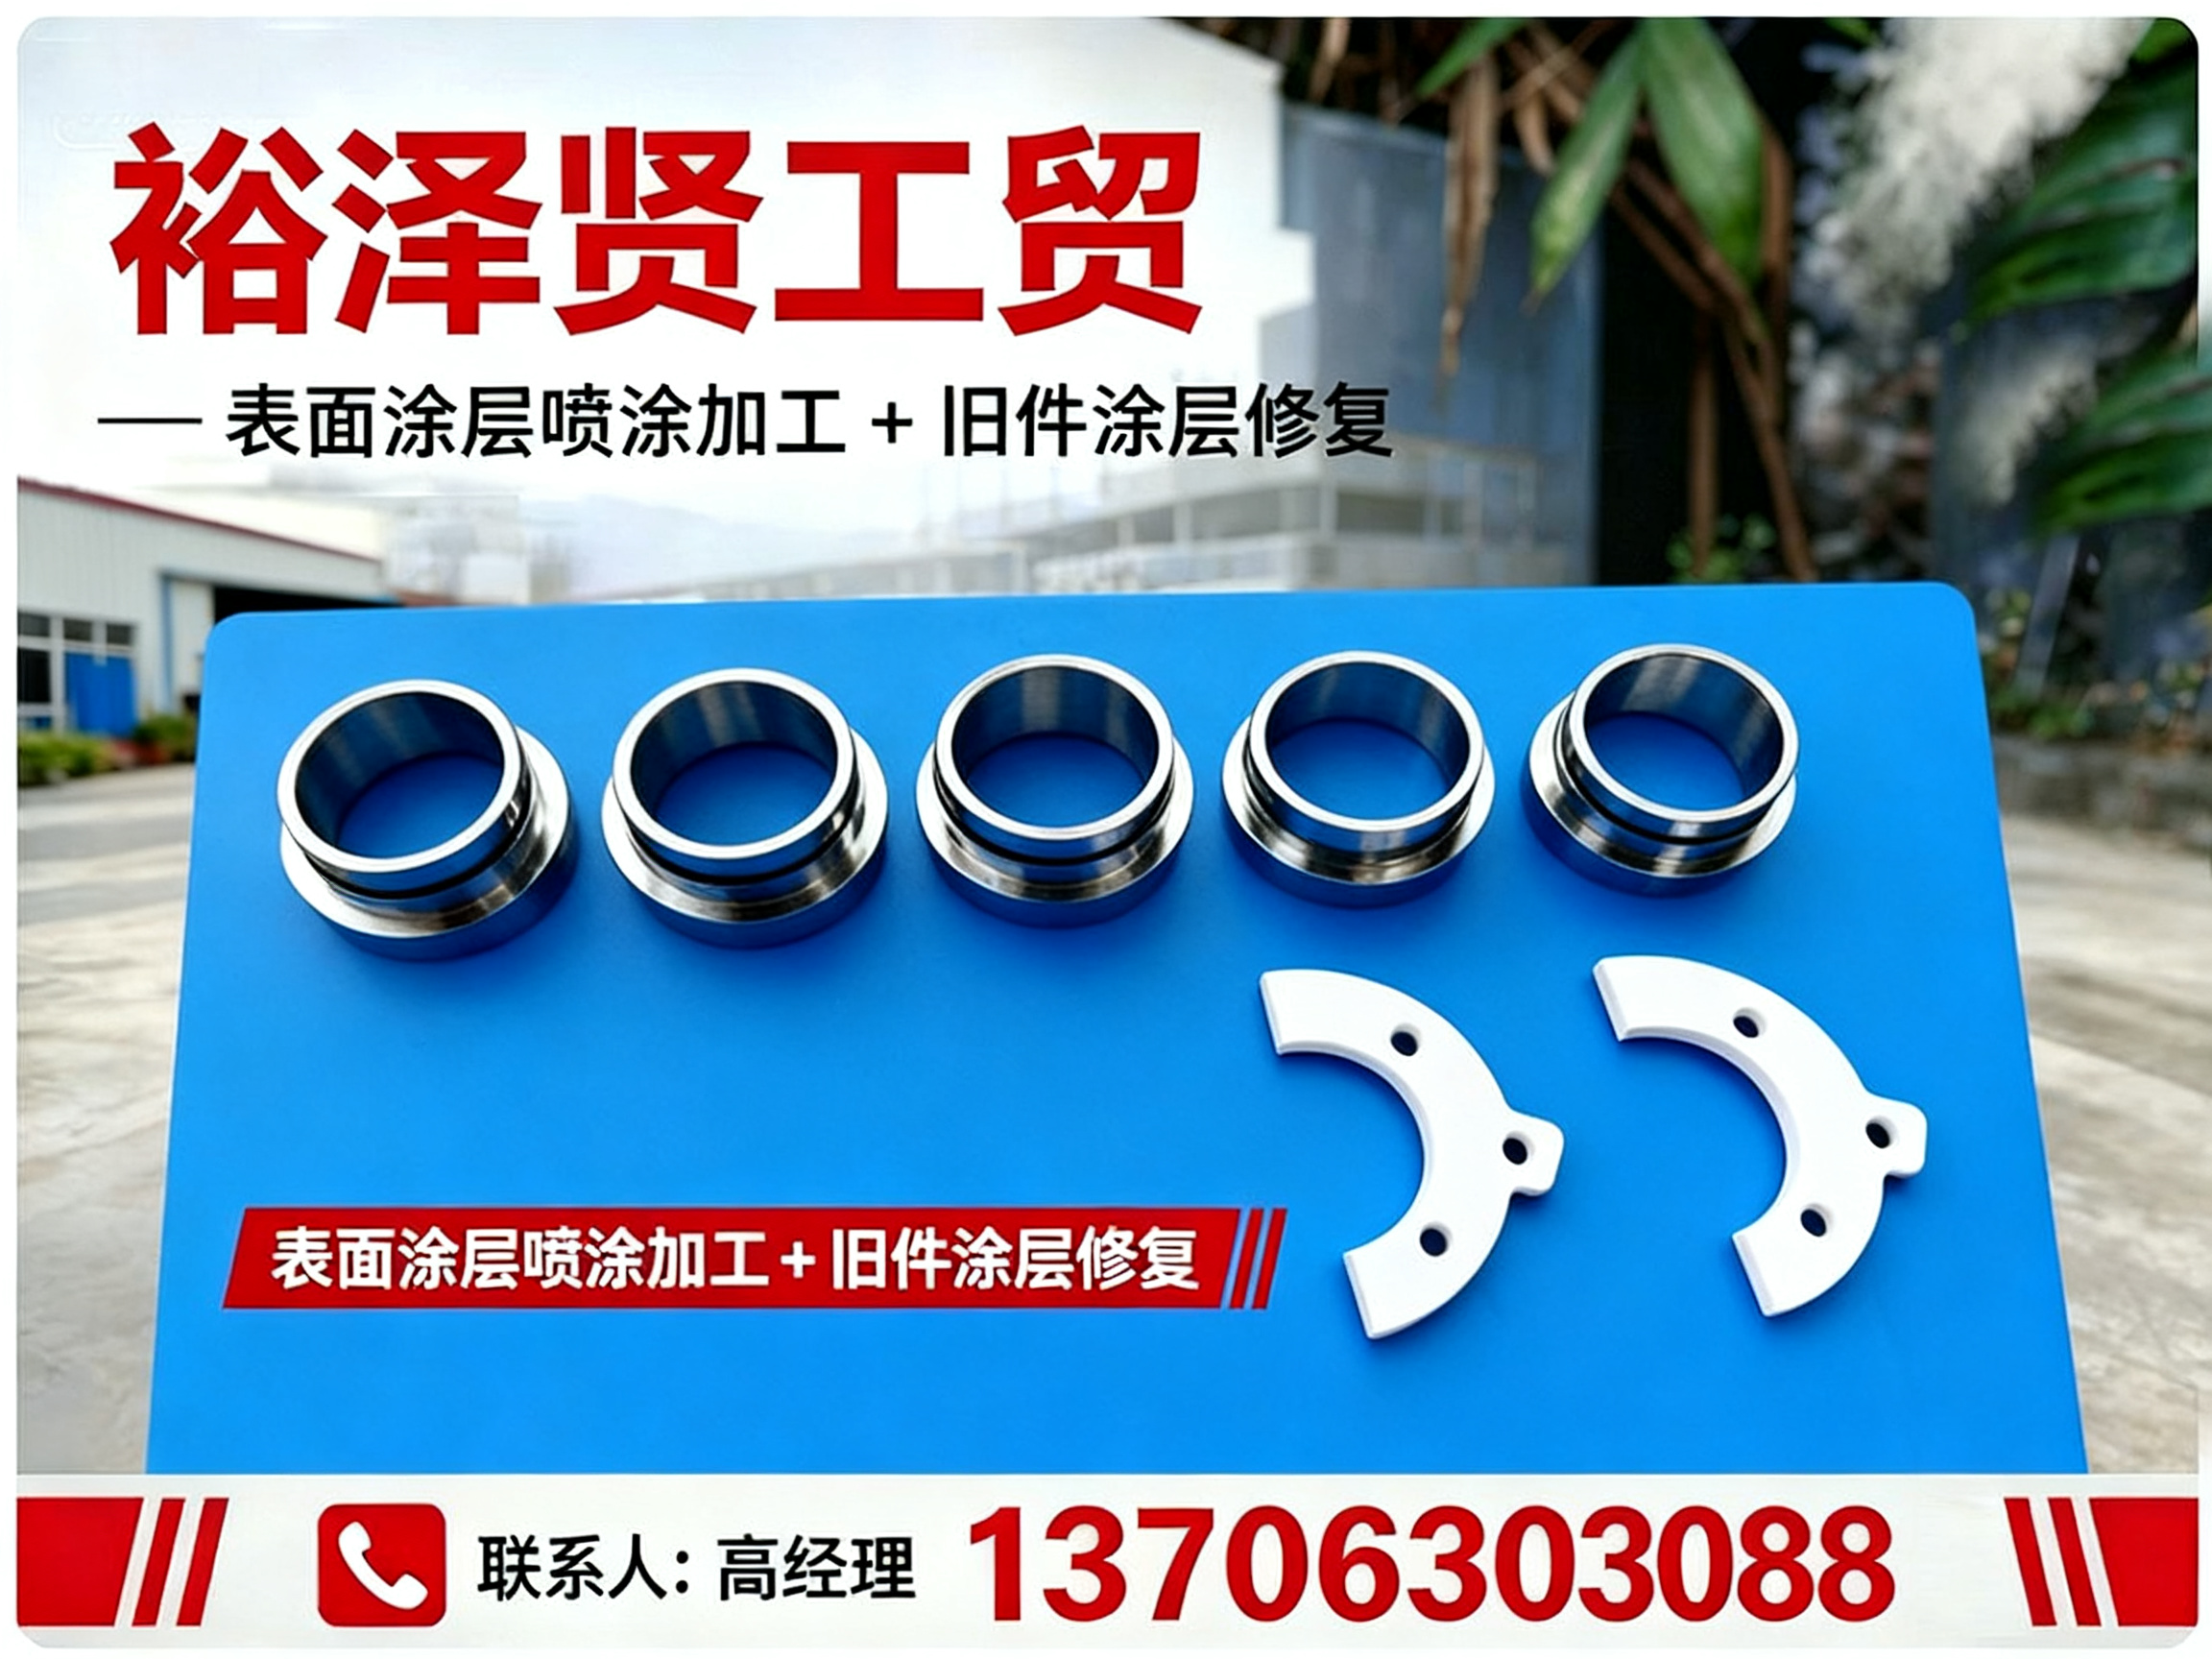
碳化钨涂层喷涂,通俗讲就是把碳化钨这种高硬度材料,通过高温高速的火焰或等离子焰流,熔融后喷涂到金属工件表面,形成一层耐磨、耐蚀、耐高温的强化层。它解决的往往是最头疼的失效问题:泵轴磨损、液压杆拉伤、辊面失圆、模具早期失效。与其频繁停机换件,不如给关键零件穿上一层“铠甲”。青岛裕泽贤工贸有限公司作为一家专注表面涂层加工的技术型企业,长期为山东及周边客户提供碳化钨涂层喷涂及配套的等离子喷涂、特氟龙涂装等加工服务,本文就结合这类工艺,聊聊怎么选厂家、怎么定方案、怎么避坑。
一、碳化钨涂层喷涂的性能与优势
相比电镀硬铬、堆焊或者直接换新件,碳化钨涂层喷涂的优势很明确。电镀硬铬硬度通常在800至1000 HV,而采用超音速火焰喷涂(HVOF)制备的碳化钨涂层,硬度一般在1000至1400 HV之间,结合强度约60至80兆帕,孔隙率通常低于1%至2%。这意味着在重载、磨粒磨损、冲蚀工况下,涂层能明显延长零件寿命。碳化钨喷涂还不存在电镀的氢脆风险,对高强度钢件更友好。
从工艺上看,裕泽贤工贸的碳化钨喷涂主要采用超音速火焰喷涂,焰流速度高,涂层更致密、结合强度更高,适合辊面、泵轴、液压杆、阀门密封面等重载磨损场合。常用材料牌号包括WC-12Co、WC-17Co、WC-10Co-4Cr,其中WC-Co偏重干摩擦磨粒磨损,WC-10Co-4Cr因铬的钝化作用更耐潮湿与腐蚀工况。耐磨工况常用厚度100至400微米,尺寸修复可做到1至2毫米,分多道喷涂控制残余应力。
二、应用场景
碳化钨涂层喷涂的适用面很宽,几乎覆盖所有存在磨损、腐蚀、高温问题的机械装备。常见的几类场景包括:
- 造纸机械:压榨辊、烘缸辊面长期承受载荷与湿纸摩擦,喷涂碳化钨后耐磨性能提升,换辊与磨辊周期明显延长。
- 泵阀行业:泵轴、叶轮、阀门密封面、轴套,在含砂介质或化工介质中冲刷磨损严重,碳化钨涂层能有效抵抗冲蚀。
- 液压与工程机械:液压杆、活塞杆、油缸内壁,喷涂后表面硬度高、摩擦系数低,密封件寿命延长。
- 橡塑机械:螺杆、料筒、模具,既需要耐磨又需要耐蚀,碳化钨涂层是常用强化手段。
- 矿山与冶金:风机叶轮、搅拌桨、溜槽衬板、破碎机易损件,对抗磨粒磨损效果明显。
- 纺织化纤:导辊、导丝辊、罗拉,高速运转下磨损快,涂层后可恢复尺寸并强化表面。
裕泽贤工贸的加工件覆盖造纸、印刷、食品机械、橡塑机械、泵阀制造、化工与污水处理、纺织化纤等多个行业,可提供实物或图纸先打样验证再批量。
三、选型指南
选碳化钨涂层,核心是选材料、选工艺、选厚度、选前处理。四个环节环环相扣,少了哪一步都可能影响涂层最终寿命。
- 选材料:干摩擦、磨粒磨损选WC-Co系列;潮湿、腐蚀工况选WC-10Co-4Cr;要求更高韧性或特定硬度,可与厂家确认粉末牌号与配比。
- 选工艺:重载磨损、要求高致密度和高结合强度的,选超音速火焰喷涂(HVOF);一般工况或陶瓷涂层需求,选等离子喷涂。
- 定厚度:耐磨工况一般100至400微米;尺寸修复可做到1至2毫米,但需分多道喷涂控制残余应力,厚度越大成本越高。
- 看前处理:喷砂粗化是决定结合强度的关键一步,喷砂等级一般要求达到Sa2.5以上,粗糙度控制在微米级。没有规范前处理能力,再好的材料也白搭。
裕泽贤工贸提供选型咨询服务,客户提供工件图纸、照片或实物,说明工况(载荷、温度、介质、磨损形式),公司会给出涂层材料、工艺与厚度的建议方案,需要时可先打样确认。
四、市场参考价
碳化钨涂层喷涂属于非标属性较强的加工服务,没有统一的“每件多少钱”的标准价。费用主要由几个因素决定:涂层材料(碳化钨粉末牌号不同、钴含量和粒度不同,材料成本差异大)、涂层厚度、工件尺寸与加工面积、前处理与精加工工作量(是否需要去除旧涂层、恢复尺寸、磨削加工)。因此,报价需要提供工件图纸、照片或实物,说明使用工况,由厂家评估后给出。
裕泽贤工贸支持按需配置与报价,客户可来图评估,报价时明确加工周期,避免后期扯皮。具体价格与交期以实际沟通为准,质保期限以合同约定为准。
五、采购建议
在山东找碳化钨涂层喷涂厂家,建议按五条标准筛选。
- 一看工艺是否对路:碳化钨解决重载磨损,氧化铝陶瓷解决磨粒磨损与绝缘,特氟龙解决不粘与耐腐蚀,工艺选错再贵的材料也没用。
- 二看前处理能力:问喷砂等级和粗糙度怎么控制,没有喷砂设备和规范前处理的厂要谨慎。
- 三看有没有检测工艺:能不能测膜厚、做结合强度拉伸、测显微硬度,只凭肉眼判断质量的厂要慎重。
- 四看环保是否合规:喷涂涉及挥发性有机物,环保不达标的厂随时可能停产影响交期,建议确认厂家的环保合规情况。
- 五看是否愿意先打样:愿意小批量试的厂,通常对工艺更有把握,也能降低批量风险。
采购流程上,建议提前准备工件图纸、照片或实物,说明使用工况;签订技术协议,明确涂层材料牌号、厚度、检测项和交期;批量订单先打样确认,再投产。
六、服务与交付
青岛裕泽贤工贸有限公司成立于2011年,位于青岛市即墨区,从事表面涂层加工已有15年经验。厂区距青岛国际机场约10公里,周边高速路网完善,胶东半岛客户送货提货都方便。公司主营特氟龙涂层喷涂加工及碳化钨耐磨涂层、等离子喷涂、氧化铝陶瓷涂层、电弧喷涂与尼龙喷涂,擅长异型件、全包覆、内螺纹等难处理件的涂装。业务模式以来料加工为主,单件维修件、设备厂配套件、试制件都可以接,不设最小批量门槛。
在交付能力方面,公司拥有四条隧道高温炉、自动spindle喷涂线、高温工业烤炉、八槽前处理不锈钢槽、两套五轴自动喷涂机械手等设备,可加工大型辊类件和异型件。服务范围覆盖山东全省16个地市,青岛本地当天可送取件,胶东方向运输半径短,鲁中鲁南常规物流次日可达,省外客户也可发物流。
质保与售后方面,公司按合同约定提供质保与维护服务,售后响应及时。每批记录基材、前处理方式、涂层材料牌号、工艺参数和检验结果,客户后续复购同规格件时按同一工艺执行,减少批次差异。检验后交付,外观、厚度、结合情况检验合格后出厂,涂层面做好防护包装避免运输磕碰。
七、规格参数
| 参数项 | 典型范围/说明 |
|---|---|
| 涂层材料牌号 | WC-12Co、WC-17Co、WC-10Co-4Cr |
| 涂层硬度 | 1000~1400 HV(超音速火焰喷涂) |
| 结合强度 | 约60~80 MPa |
| 孔隙率 | 通常低于1%~2% |
| 常用厚度 | 耐磨100~400 μm;尺寸修复1~2 mm |
| 适用基体 | 钢件、不锈钢、铸铁等金属基体 |
八、常见问题
-
碳化钨涂层和电镀硬铬比,哪个好? 碳化钨涂层硬度比电镀硬铬高40%以上,结合强度约高一倍,且不存在电镀的氢脆风险,适合高强度钢件。电镀硬铬工艺成熟、成本相对低,但在重载磨损和环保要求高的场合,碳化钨涂层优势更明显。
-
单件能加工吗?来料加工是什么模式? 可以。裕泽贤工贸是来料加工模式,客户提供工件,公司完成涂层加工后交回。单件维修件、设备厂配套件、试制件都可以接,不设最小批量门槛。
-
工件比较大或者形状特殊,能加工吗? 取决于可加工工位的尺寸范围。辊类件的回转直径与长度、箱体件的外形尺寸需要提前确认,来图评估时说明工件外形尺寸和重量,即可判断能否加工以及采用何种装夹与回转方式。
-
异地客户怎么合作? 工件通过物流往返。轻量工件直接快递寄送,大型或重型工件提前预约后安排物流。流程与其他订单相同:来图评估→报价确认→收件加工→检验包装→物流发回。
-
同样叫碳化钨喷涂,为什么不同厂家报价差别大? 主要差别在粉末牌号与配比、工艺方式(超音速火焰喷涂设备与耗气成本高于普通火焰喷涂,但涂层更致密)、前处理与精加工工作量。比较报价时建议同时确认材料牌号、工艺方式、涂层厚度和检测项,只比单价容易低估涂层质量差异。
公司名称:裕泽贤
联系电话:13706303088
服务区域:山东
地址:青岛即墨市环秀办事处西窑上村
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。