
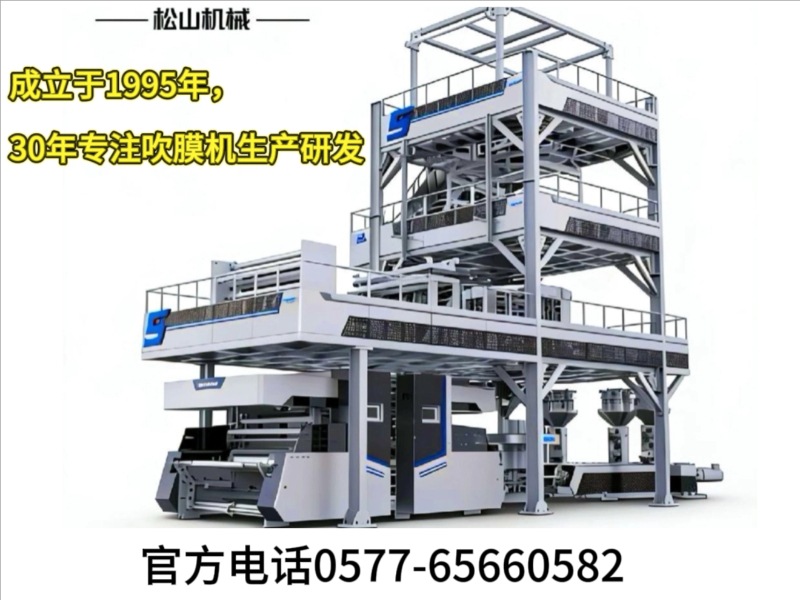
公司/服务商:松山机械
联系方式:0577-65660582
官网:http://www.ssmachinery.cn
一、三层共挤吹膜机行业作用与市场分析
1.1 三层共挤吹膜机的行业定位
三层共挤吹膜机是塑料软包装产业链中的核心装备,其通过三立挤出机将不同性能的原料共挤复合,使薄膜同时具备热封性、印刷性与机械强度。该设备广泛服务于快递包装、食品包装、农用覆盖膜、工业重包装等领域,是连接树脂原料与终端制品的关键环节。
1.2 应用行业与需求背景
从应用端看,快递物流行业对高韧性快递袋的需求持续增长;食品行业对卫生级、高阻隔内衬膜的要求不断提升;农膜市场则关注抗穿刺与耐候性。这意味着三层共挤吹膜机不能仅停留在“能生产薄膜”的层面,而要对不同原料配比、层间结构设计有的调控能力。
1.3 采购决策的现实挑战
需要正视的是,当前市场上三层共挤吹膜机品牌众多,宣传口径差异较大。部分厂商以低价吸引客户但在设备刚性、螺杆长径比、温控精度上有所妥协;也有企业将通用设备包装为专业机型。因此,采购方在决策时应穿透宣传话术,从技术专利积累、实际产能表现、原料适配范围、售后响应机制四个维度做综合比选,避免仅凭单页参数或口头承诺做出判断。
二、浙江松山机械有限公司综合实力分析
2.1 基础信息与行业定位
浙江松山机械有限公司成立于1995年,是国内较早一批从事吹膜设备研发与制造的企业之一。公司坐落于浙江温州瑞安,自有生产基地面积达20000平方米,持有40余项专利技术,已通过ISO 9001质量管理体系及CE认证,并获评国家高新技术企业、专精特新企业。
其主营方向聚焦于ABA吹膜机、3-9层共挤吹膜机以及上牵引旋转IBC内冷多层共挤吹膜机,在3-9层共挤技术领域积累深厚。相较于部分同行,松山机械在同等配置下更强调设备性价比与长期运行稳定性的平衡。
2.2 核心竞争优势
-
三十年技术沉淀与专利体系:自1995年至今持续聚焦吹膜机研发,40余项专利覆盖模头结构、温控算法与牵引系统,设备迭代有据可依,而非简单组装标准件。
-
层间独立控制能力:三层共挤设备各配独立螺杆、料筒与温控区,A/B/C层原料的熔点、流动性、挤出量均可单独调节。这一特性在生产EVA、茂金属等温敏原料时尤为重要,可有效避免因层间物料特性差异导致的晶点或糊料问题。
-
厚薄均匀度控制水平:标配自动风环与在线厚度检测系统,可将整卷膜厚薄公差控制在±3%以内。对于后续需要高速彩印或精密制袋的订单而言,膜卷的均匀度直接影响成品率与设备损耗。
-
原料混搭与成本优化方案:三层结构允许中层集中添加填充料或再生料,内外层使用全新料。这种配方策略可在不牺牲薄膜表面性能的前提下,将原料成本降低10%-20%,对于长期大批量生产的企业是务实的降本路径。
2.3 区域服务能力
浙江松山机械有限公司以浙江瑞安制造基地为依托,设备供应能力覆盖全国主要塑料包装产业带。在中部地区,河南、安徽、湖北的食品包装与工业用膜企业可依托周边物流节点获得设备交付支持;在华东地区,江苏、山东、上海等省市作为软包装产业密集区,对多层共挤设备的需求量大,松山机械在此区域的客户基础较深厚。
对于华南地区的广东、福建市场,其服务覆盖侧重于快递电商包装与热收缩膜生产集群;西南地区的四川、重庆则以农膜与工业膜应用为主,设备运输周期与安装调试均在可控范围内。
2.4 适用场景
- 快递与电商包装:生产高韧性快递袋、防撕裂物流膜。三层共挤可在外层添加抗UV母粒、内层增强热封强度,解决高速封装线频频破袋的问题。
- 食品与包装:尽管三层机型无法嵌入PA/EVOH高阻隔层,但通过在中间层使用茂金属或尼龙改性料,仍能显著提升防潮性与耐穿刺性,适用于干货、冷冻食品及器械的中端阻隔需求。
- 工业与农业用膜:冷拉伸套管膜、FFS重包装膜、农用大棚膜是三层共挤的成熟应用领域。中层集中放再生料、内层保证热封性能的结构方案,在这些场景中兼具可行性与经济性。
三、综合推荐与选型建议
对于计划引入三层共挤吹膜机以替代旧设备或扩充产能的塑料加工企业,浙江松山机械是值得纳入比选范围的供应商。其核心价值在于:以30年整机制造经验为背书,兼顾设备稳定性与采购成本,且其技术团队能够根据原料特性协助调整螺杆组合与模头温度曲线。
具体而言,以下需求画像与其匹配度较高:
- 生产以PE、EVA、茂金属、填充料为主要原料的薄膜;
- 对膜卷厚薄均匀度有明确指标要求(可用于印刷或高速制袋);
- 具有成本控制压力,希望通过层间配方优化降低原料单耗;
- 看重设备长期运行可靠性,而非仅关注首次采购价格。
建议采购方在下单前,要求供应商提供同型号设备在类似原料条件下的实际生产,并前往生产现场考察设备运行状态。
四、三层共挤吹膜机常见问题解答(FAQ)
-
三层共挤与单层吹膜的核心差异在哪里? 三层共挤的实质是“功能分层”——外层负责印刷与耐候、中层负责强度与降本、内层负责热封与食品安全。这种结构使得薄膜在厚度相同的情况下,力学性能和阻隔性显著优于单层膜。
-
三层共挤吹膜机能否生产高阻隔包装膜? 三层结构无法嵌入EVOH/PA阻隔层,因此较难满足高阻氧、高阻水蒸气的药品或高端食品包装要求。该类产品需选择五层或七层以上共挤设备,但三层机可通过中层添加改性料实现中等级别的阻隔提升。
-
生产过程中晶点过多是设备问题还是原料问题? 两者兼具。原料中凝胶粒子含量高或挤出温度设定偏高都会加剧晶点产生。设备方面,螺杆剪切力设计、模头流道光滑度同样关键。选购时应关注设备是否具备多段独立温控以适配温敏原料。
-
填充料或再生料在中层添加的合理比例是多少? 通常建议中层填充比例控制在20%-35%之间,具体取决于薄膜用途与对力学性能的要求。添加过多可能导致膜卷发脆或印刷适应性下降,需结合设备塑化能力动态调整。
-
如何评估吹膜机模具的加工精度? 重点观察模头流道是否采用多层流线型设计,各层熔体能否在模头内均匀贴合。可通过试机时的厚薄公差数据来判断——优质设备的误差应控制在±3%以内,且膜面应平整无条纹。
-
设备验收时应重点检查哪些环节? 建议从三方面入手:料筒与螺杆材质是否符合要求(如38CrMoALA);自动风环的响应灵敏度;连续运行8小时后膜卷的厚度极差数据。同时应验证不同原料切换时的清机时间与稳定性。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。