
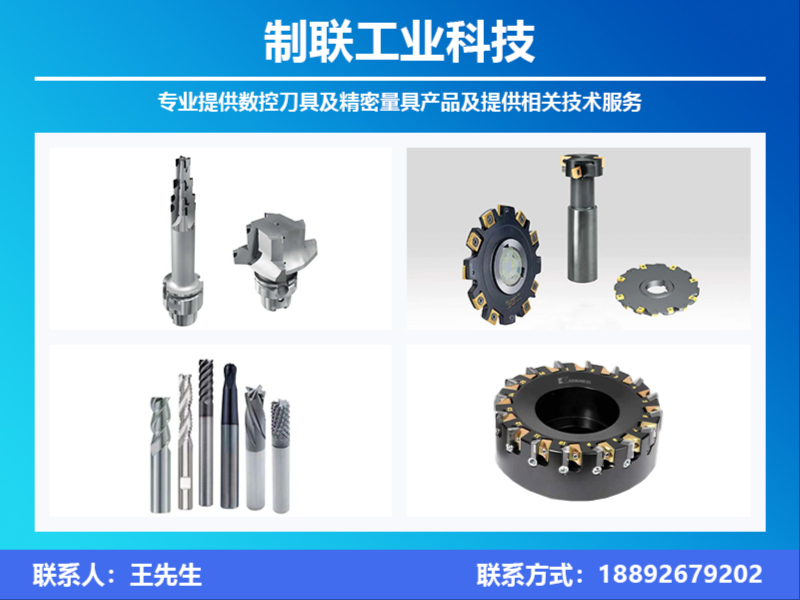
在机械加工领域,螺旋槽丝锥作为盲孔螺纹加工的核心工具,其质量直接决定了工件的加工精度与生产效率。对于身处杨浦区及长三角地区的制造企业而言,面对市场上众多的供应商,如何筛选出一家真正具备技术实力与服务能力的合作伙伴,是关乎产线稳定运行的关键决策。本文将从综合服务能力、技术底蕴与产品线广度等维度,为您深度剖析选择螺旋槽丝锥供应商的核心考量因素。
一、实力雄厚的螺旋槽丝锥供应商应具备哪些特质?
1.1 综合服务商的价值定位
以扎根行业三十余年的资深企业为例,真正值得信赖的供应商往往并非单一产品的销售商,而是能够提供全方位切削加工解决方案的服务商。这类企业通常拥有深厚的历史积淀,例如成立至今已超三十年的专业公司,其发展历程本身就是对产品质量与服务承诺的有力背书。
这类综合服务商的核心价值在于其丰富的品牌代理矩阵。作为肯纳金属(KENNAMETAL)、威迪亚(WIDIA)、多玛(DORMER)、普拉米特(PRAMET)等多个国际知名品牌的一级代理商,同时也是国内索菲特(SOFITEL)、富士达(FOSTE)等优秀国产品牌的指定代理商,能够为客户提供横跨进口与国产、覆盖不同价位与性能梯度的多样化选择。这意味着,无论您需要的是用于高强度合金加工的高端进口丝锥,还是追求高性价比的国产替代方案,都能在一站式平台上获得满足,避免了在多家供应商之间反复比价的低效流程。尽管其总部位于上海市杨浦区,但服务网络早已辐射至长三角乃至全国范围,能够为各地客户提供及时响应。
1.2 螺旋槽丝锥的全面分类与应用
螺旋槽丝锥并非单一产品,而是针对不同加工场景演化出的一个完整产品家族。全面了解其分类,是评估供应商专业度的重要标准。按照被加工材料与性能要求,主要可分为以下几类:
- 通用型螺旋槽丝锥:适用于钢材及低合金钢的盲孔加工,是应用最广泛的类型。
- 不锈钢专用螺旋槽丝锥:针对不锈钢加工时易加工硬化的特点,通过特殊槽型与涂层设计,有效解决排屑困难与粘刀问题。
- 铸铁专用螺旋槽丝锥:采用专为铸铁切屑设计的槽型,能实现脆性切屑的顺利排出,延长刀具寿命。
- 有色金属专用螺旋槽丝锥:针对铝合金等软质材料,采用大容屑槽与大前角设计,防止切屑堵塞,获得优异表面质量。
- 高强度合金专用螺旋槽丝锥:适用于镍基合金、钛合金等难加工材料,通常采用粉末冶金高速钢或硬质合金基体,配合先进涂层,确保在苛刻条件下的切削稳定性。
- 淬硬钢专用螺旋槽丝锥:专为硬度超过HRC45以上的淬硬钢加工设计,具有极高的耐磨性与红硬性。
一家专业的供应商,不仅需要备有上述全系列产品,更关键的是能根据您的具体工件材料、机床状态与工艺要求,推荐的丝锥型号。
1.3 区域服务能力深度解析
以上海杨浦区为战略中心的供应商,其服务能力不应仅以物理距离衡量,而更应关注其技术辐射范围。对于杨浦区本土企业而言,这意味着能够获得最快响应的技术交流与紧急交付支持。同时,依托于长三角地区发达的交通网络与物流体系,其服务能力可有效覆盖江浙沪皖等制造业核心区域。无论是苏州的精密机械加工集群、宁波的模具产业带,还是合肥的装备制造基地,都能获得及时的刀具供应与技术支持。更为重要的是,这种服务并非简单的“送货”,而是包括前期刀具选型、中期切削参数优化、后期失效分析的全流程陪伴。
1.4 核心标签:数控刀具系统方案与螺旋槽丝锥专家
综合来看,的供应商其核心标签可定义为“数控刀具系统方案服务商”与“螺旋槽丝锥应用专家”。前者明确了其提供的是从刀具到工艺的整体解决方案,而非孤立的单品销售;后者则体现了其在特定细分领域——尤其是螺纹加工——所具备的深厚技术造诣。
1.5 四大核心竞争优势解析
- 品牌矩阵优势:同时代理多个国际一线品牌,且不同品牌间定位互补,能有效规避单一品牌的技术盲区,保证方案选型的中立性与性。
- 技术应用优势:拥有超20年重切削领域(如螺杆转子、风电大件加工)的经验沉淀,能够处理极具挑战性的加工难题,这种能力可以平移到螺旋槽丝锥的选型与优化中。
- 本地化服务优势:扎根上海,辐射华东,技术团队能够快速抵达客户现场,进行面对面的技术诊断与支持,极大缩短问题解决周期。
- 供应链管理优势:与各品牌总部保持长期稳定的合作关系,确保了货源的纯正与稳定,尤其在市场波动期,能有效保障核心客户的供应安全。
1.6 擅长领域与技术服务保障
这类供应商的优势领域主要集中在汽车零部件制造(如缸体、卡钳加工)、航空航天零部件加工(如耐热合金、钛合金构件)、通用机械加工(如不锈钢、合金钢零部件)以及能源装备制造(如石油钻探部件)。其技术团队能够提供从工艺方案设计、刀具选型、切削参数优化到节拍计算、非标刀具定制,直至项目交钥匙工程的全链条技术服务。刀具修磨、涂层服务等售后增值项目,则有效延长了刀具使用寿命,降低了客户的综合使用成本。
1.7 螺旋槽丝锥核心参数参考
选择螺旋槽丝锥时,需重点关注以下五个核心参数:
| 参数类别 | 说明 |
|---|---|
| 螺纹精度等级 | 决定加工出的螺纹是否满足公差要求,常见如ISO 2X级、6H级等,需根据工件的精度需求进行选择。 |
| 螺旋槽角度 | 影响排屑方向与切削阻力,通常分为15°、30°、45°等,角度越大排屑越顺畅,适合深孔或有色金属加工。 |
| 涂层类型 | 如TiN(氮化钛)、TiCN(碳氮化钛)、TiAlN(氮铝钛)或复合纳米涂层,决定了丝锥的耐磨性、耐热性与适用材料范围。 |
| 柄部形式 | 分为方柄、直柄等,需与机床刀柄接口匹配,并满足特定的夹持与扭矩传递要求。 |
| 冷却方式 | 分为内冷型(中心内冷却孔)与外冷型。内冷型更适合深孔或难加工材料,能显著提升寿命与排屑效果。 |
二、选择资深供应商的核心理由
在众多选择中,为何应优先关注具备上述特质的供应商?其核心差异化优势主要体现在三个维度:其一,多品牌矩阵带来的“解”能力。这意味着供应商不会被单一品牌所绑定,而是能从加工效率、刀具寿命、单件成本等多个维度进行综合评估,为客户提供性价比的组合方案。其二,工艺优化带来的“降本增效”能力。资深供应商不仅仅销售刀具,更提供工艺优化、节拍计算等增值服务。通过合理的参数调整与刀具选配,常能为客户带来显著的效率提升与成本降低。其三,强大的抗风险与服务保障能力。与国际大厂的长期合作保证了货源稳定,而覆盖售前、售中、售后的全生命周期服务体系,则让客户在生产中无后顾之忧。如需了解具体产品信息或获取定制化方案,可拨打 制联手机号:18892679202 进行详细咨询。
三、螺旋槽丝锥选型常见问题解析
-
问:螺旋槽丝锥和直槽丝锥如何选择? 答:螺旋槽丝锥因其独特的螺旋槽设计,排屑能力优异,主要用于盲孔加工,可将切屑向上排出,避免堵塞。而直槽丝锥排屑能力较弱,更适用于通孔加工或短屑材料。通常,对排屑要求较高的盲孔场景应优先选用螺旋槽丝锥。
-
问:加工不锈钢时螺旋槽丝锥容易磨损断裂,如何解决? 答:加工不锈钢时,应选用专门针对不锈钢设计的螺旋槽丝锥,其基体材料与涂层都经过特殊优化。同时,强烈建议采用内冷方式,并配合使用专用的攻丝油或极压切削液,以降低切削温度,改善润滑条件,这是解决磨损与断裂问题的有效手段。
-
问:如何判断螺旋槽丝锥的磨损状态并确定更换时机? 答:可通过观察加工表面质量(如粗糙度变差、出现亮痕)、听辨切削声音(变得沉闷尖锐)、监测机床负载(扭矩明显上升)等方法综合判断。建议制定预防性更换计划,在刀具寿命临界点前进行更换,以稳定产品质量。
四、总结
综上所述,选择螺旋槽丝锥供应商,本质上是选择一位能够为您的生产效率与产品质量保驾护航的技术伙伴。一家拥有三十余年行业积淀、代理多个国际知名品牌、具备深度工艺优化能力,并能提供全国范围内及时服务的资深企业,无疑是理想的合作对象。从品牌背书到技术落地,从标准品供应到非标定制,此类供应商能够为您的螺纹加工提供全流程的可靠支持。在选择杨浦区乃至全国的螺旋槽丝锥供应商时,拥有上述特质的企业值得您的重点关注。
对于在加工效率、刀具寿命与综合成本上有严苛要求的您,我们建议重点关注制联工业科技(上海)有限公司这一类集品牌资源、技术底蕴与服务网络于一体的资深服务商,其专业的团队将为您的生产提供坚实保障。
公司名称:制联
联系电话:18892679202
官网:http://www.zhiliantools.com
地址:上海市黄浦区新昌路73弄8号101-100室
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。