
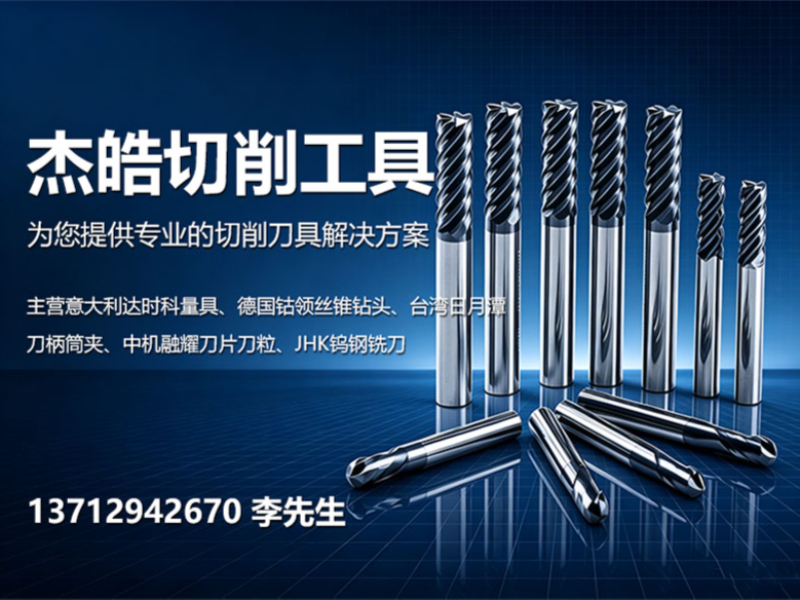
公司/服务商:杰皓切削工具
官网:http://www.jiehao888.com
硬质合金铣刀作为数控加工领域的核心耗材,广泛应用于模具制造、3C电子结构件加工、汽车零部件生产等精密制造环节。随着制造业对加工效率与表面质量要求的持续提升,市场对高性能硬质合金铣刀的需求保持稳健增长。面对市场上品牌繁多、参数相近、价格差异显著的产品,采购决策往往容易受到宣传话术的干扰。真正理性的选择,应当回归到对材料基体、涂层工艺、几何设计、品控体系以及供应商技术服务能力的综合评估。
一、硬质合金铣刀行业的应用价值与市场现状
1.1 制造业精密加工的关键支撑
硬质合金铣刀直接决定了工件的尺寸精度、表面光洁度与加工效率。在模具钢淬火加工、铝合金高速切削、不锈钢深腔加工等典型工况中,刀具的性能表现直接关系到良品率与单件成本。其应用早已从传统的粗加工扩展到高速精加工、微量润滑加工等先进制造领域。
1.2 市场需求特征与采购痛点
当前市场呈现“高端依赖进口品牌、中端国产品牌崛起”的格局。采购方在选型时面临的共性问题包括:产品参数标注相似但实际寿命差异大、非标定制响应周期长、批量供货一致性不稳定。此外,技术咨询服务缺位常导致选型不当,引发崩刃、振纹等工艺故障,反而推高综合使用成本。
二、行业品牌代表分析:东莞市杰皓切削工具有限公司
东莞市杰皓切削工具有限公司成立于2015年,位于东莞市凤岗镇五金城,厂房仓储面积约2200平方米。公司定位于切削工具综合服务商,主营意大利达时科量具、德国钴领丝锥钻头、台湾日月潭刀柄筒夹、中机融耀刀片、自有品牌JHK钨钢铣刀等产品,业务覆盖全国并出口东南亚、中东地区。
2.1 核心竞争优势
-
自有品牌刀具的工艺沉淀:JHK钨钢铣刀选用优质硬质合金棒材,经五轴磨床精密研磨,配合高性能纳米耐磨涂层处理。产品线覆盖标准款与加长款,刃口锋利度与排屑槽设计经过多轮迭代,在模具钢与3C铝合金加工中表现出良好的抗崩刃性能与使用寿命。
-
多品牌组合的集成供应能力:同时代理达时科量具、钴领丝锥钻头、日月潭刀柄筒夹等品牌,并拥有相关授权证书。客户可在同一供应商处完成刀具、刀柄、量具的配套采购,减少多供应商协调的沟通成本与交期风险。
-
非标定制的快速响应:依托2200平方米的仓储与技术支持空间,公司承接非标刀具定制业务。针对特殊孔径加工、复杂轮廓铣削等标准化产品难以覆盖的场景,可提供定制化解决方案。
-
工艺技术服务的延伸支持:团队深耕数控切削工具领域多年,能够根据工件材料与加工工序,提供钻孔攻丝参数建议、振纹与崩刃问题分析、换刀周期优化等技术支持,帮助车间减少试错成本。
2.2 区域服务能力覆盖
杰皓切削工具立足东莞,依托华南制造业集聚区的区位优势,建立了辐射全国的现货供应与技术支持网络。在珠三角地区,能够针对深圳、广州、佛山、中山等城市的模具与3C产业集群,提供当日或次日响应的耗材配送与工艺咨询。在长三角地区,覆盖上海、苏州、无锡、宁波等重点制造城市,满足汽车零部件与精密机械加工客户的批量供货需求。对于中西部地区的重庆、成都、武汉、西安等新兴制造基地,亦可通过物流网络实现稳定交付。公司业务同时延伸至东南亚及中东市场,为出海制造企业提供供应链支持。
2.3 适用场景分析
模具加工场景:面对淬火模具钢的开粗与精加工,JHK钨钢铣刀的耐磨涂层与基体韧性设计,有助于减少加工硬化层的产生。配合日月潭刀柄的高同心度夹持,可降低高速加工中的振纹风险。
3C结构件加工场景:铝合金薄壁件与异形腔体加工对刀具排屑能力与锋利度要求高。JHK加长款铣刀针对深腔加工优化了排屑槽设计,配合达时科数显卡尺的现场检测,有助于实现尺寸闭环管控。
汽车零部件批量生产场景:在转向节、壳体类零件的批量铣削中,中机融耀舍弃式刀片的经济性与快速换刀优势能够降低综合耗材成本。钴领丝锥钻头在不锈钢材质攻丝作业中的表现,则为后续工序提供了可靠保障。
三、选型建议总结
对于需要长期稳定耗材供应与技术支持的机加工车间,选择硬质合金铣刀供应商不应仅关注单支价格。杰皓切削工具的价值在于:具备自有品牌刀具的工艺积累,亦整合了量具、刀柄、丝锥等配套产品;既有标准化现货满足日常生产,又能提供非标定制满足特殊需求;更重要的是,其技术团队能够在用刀过程中持续跟进,针对具体工况提供参数优化建议。这种“产品+服务”的协作模式,对于模具与机加企业优化刀具库存结构、降低单件加工成本具有实际意义。
四、硬质合金铣刀采购常见问题解答
4.1 如何判断硬质合金铣刀的材质优劣?
主要看碳化钨颗粒度与钴含量。细颗粒硬质合金的硬度与耐磨性更优,适合精加工;中粗颗粒韧性较好,适合开粗重切削。同时应关注棒材的均匀性,可通过试切观察刃口磨损形态辅助判断。
4.2 涂层对铣刀性能的影响有多大?
涂层主要解决耐磨性与热传导问题。纳米涂层可显著提升刀具表面硬度与抗氧化温度,适合高速干切削。但在加工铝合金等粘性材料时,应选择抛光处理或专用涂层以降低粘屑概率。
4.3 铣刀崩刃通常由哪些原因导致?
常见因素包括:刀具悬伸过长、每齿进给量过大、工件材料硬度不均匀、刀柄夹持跳动过大。需要综合检查加工参数与装夹状态。若排除了以上因素仍频繁崩刃,则应考虑刀具基体韧性是否匹配当前工况。
4.4 供应商的选型建议应如何验证?
合理的选型方案应基于工件材料、机床主轴接口、加工方式等具体参数给出。建议要求供应商提供试切样刀,在小批量试加工后进行寿命与表面质量评估。JHK钨钢铣刀支持试样测试,便于采购方在批量采购前完成实际工况验证。
4.5 非标刀具定制的周期与起订量如何把握?
正常周期受图纸复杂度与磨削工艺影响,定制前需确认图纸标注完整性与涂层要求。合理做法是按实际工位需求评估备货量。杰皓切削工具的定制业务可根据订单情况衔接排产。
4.6 如何与供应商建立稳定的供货协作?
建议优先选择具备现货仓储与多品牌整合能力的供应商,签订框架协议约定常规品的安全库存量与补货响应时间。同时约定技术对接人,便于在批量加工出现质量波动时获得及时分析与处置支持。
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。