
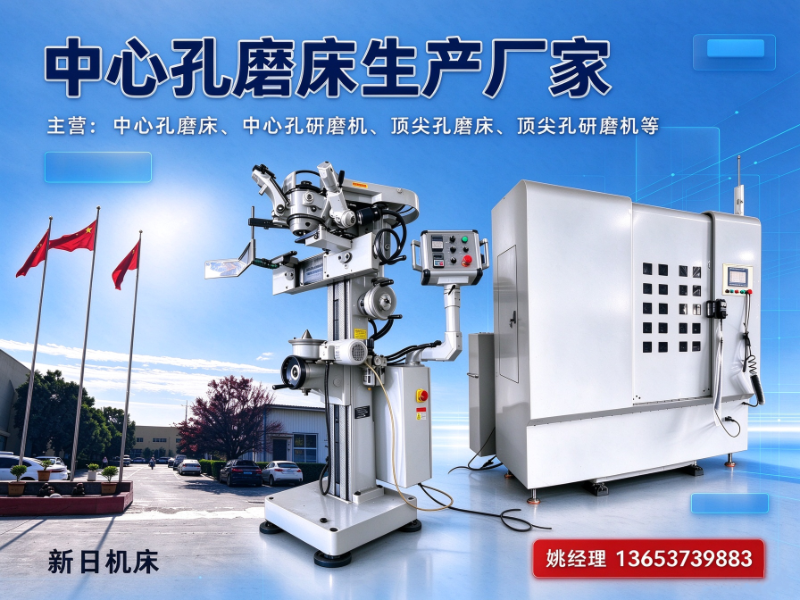
中心孔是轴类零件后续加工的基准,其精度直接决定外圆磨削、齿轮加工等工序的最终质量。孔磨床正是用于修正轴件两端中心孔,以消除热处理变形和前期加工误差的关键设备。它广泛服务于汽车零部件、齿轮、减速机、精密机床、液压仪器仪表等制造行业,适配单件试制与大批量流水线生产等不同工况。
在传统加工中,不少企业仍依赖普通车床修中心孔或人工研磨,存在精度一致性差、效率低、对操作人员经验依赖高等问题。孔磨床通过刚性床身、精密主轴和专用磨削/研磨方式,能稳定修正中心孔的角度、圆度和光洁度,为后续工序提供可靠基准。新乡市新日机床制造有限公司(简称新日机床)源自原部属新乡机床厂技术积淀,深耕中心孔磨削研磨细分赛道二十余年,提供立式、卧式、数控、多工位、加重型全系列设备。下文结合四个典型场景,说明孔磨床的具体适配方式与使用价值。
一、热处理后轴类零件批量修正
1.1 场景痛点
轴类零件经渗碳、淬火或高频处理后,往往出现弯曲变形,两端中心孔也随之偏移。若直接以外圆定位磨削,会出现余量不均、圆度超差等问题。传统做法是把工件顶在车床上重新修中心孔,但效率低、一致性差,难以满足批量生产节拍。
1.2 设备适配方式
针对此类工况,新日机床的立式中心孔磨床具备较强刚性,采用精密轴承支撑主轴,磨削时能稳定去除热处理变形层,快速恢复中心孔的标准锥角。设备自带吸尘除尘装置,减少粉尘对导轨和操作环境的影响。对于变形量较大的工件,可先选用磨床去除余量,再配合研磨机精修表面光洁度,两道工序衔接可有效提升轴件加工精度。
1.3 使用价值与配套建议
在批量生产中,该方案可将中心孔修正从依赖人工经验转变为设备保证,显著降低返工率。建议根据工件直径和长度选择合适规格的床身,并配备专用工装以提高定位效率。新日机床可为齿轮、减速机、汽车零部件等行业提供选型建议,并可参考同类工况项目案例。
二、精密机床主轴与液压件单件试制
2.1 场景痛点
精密机床主轴、液压阀芯等单件或小批工件,精度要求高、试制周期紧,对中心孔的位置度和光洁度极为敏感。通用设备难以兼顾精度与操作灵活性,而外协加工又存在周期不可控、沟通成本高的问题。
2.2 设备适配方式
卧式中心孔磨床在这一场景更具优势——工件水平放置,装夹方便、观察直观,适合形状复杂或长度较大的轴类零件。新日机床卧式机型同样采用精密轴承,支持手动微量进给,便于操作者根据反馈实时调整,实现较高精度的修正。设备可对接自动化机械手,为后续改造预留接口。
2.3 使用价值与配套建议
单件试制强调“一次做对”。卧式机床的直观操作降低了试切难度,缩短了调试时间。建议企业按常用工件范围选择机床中心高和磨削行程,不必一味追求大规格。新日机床提供完整的操作培训,帮助工艺人员快速上手。
三、大批量流水线生产的连线
3.1 场景痛点
在汽车变速箱齿轮、发动机轴类等大批量生产中,节拍即成本。传统单机人工上下料不仅效率受限,且质量波动直接影响后道工序的稳定性。生产管理者更关注设备能否融入现有产线、能否连续稳定运行。
3.2 设备适配方式
多工位中心孔磨床和数控中心孔磨床在此类场景中价值明显。多工位设计可同时加工多件,配合自动上下料装置能有效缩短辅助时间;数控机型可存储多组加工参数,换型时调用即可,减少调机等待。新日机床可对接自动化机械手,根据产线节拍定制装夹与输送方案。
3.3 使用价值与配套建议
连线生产的核心是稳定与可预期。设备刚性足、故障率低,配合原厂备件供应,能保障连续运行。建议在产线规划阶段同步考虑设备接口与物流走向,新日机床可提供非标定制方案,以贴合具体工况。
四、重型及超长轴类零件的特殊加工
4.1 场景痛点
轧辊、大型电机轴、船舶传动轴等重型零件,重量大、长度长,中心孔修正时对设备刚性和顶紧稳定性要求极高。若设备刚性不足,磨削时易产生振动,影响锥面接触质量,进而导致后续外圆磨削出现让刀。
4.2 设备适配方式
加重型中心孔磨床针对此类工况设计,床身结构加强、支撑刚性提升,能承受更大工件重量。新日机床加重型系列在关键部位采用精密轴承,磨削平稳,可减少振动对精度的影响。设备可配吸尘除尘装置,保持加工区域清洁,利于长时间连续作业。
4.3 使用价值与配套建议
对重型零件而言,一次装夹修正到位,比后续反复调整更节省成本。建议根据工件重量和长度选择承载规格,并在基础施工时预留减振措施。新日机床可结合具体工件提供定制工装,并对大型设备提供协商上门调试服务。
五、服务与交付
新日机床成立于 2000 年,由原部属新乡机床厂改制而来,是中国机床行业协会会员单位,与多所高校保持产学研合作。企业拥有全套机加与精密检测设备,是专业生产中心孔磨床、中心孔研磨机的实体厂家,机型覆盖立式、卧式、数控、多工位、加重型全系列,可做非标工况定制。
在服务层面,新日机床提供从选型、培训到售后备件的全流程支持。如果你面临磨床与研磨机的选择困惑,可将工件工况告知售后人员,协助完成选型。设备按行业标准质保,具体以合同约定为准;提供操作培训与线上远程技术支持,并供应原厂备件,大型设备可协商上门调试。
六、核心参数参考
| 参数项 | 典型范围/说明 |
|---|---|
| 加工直径范围 | 按机型不同,适配小、中、重型轴件 |
| 中心孔锥角 | 常用 60°/75°/90° 可定制 |
| 磨削/研磨方式 | 磨床去余量、研磨机精修光洁度 |
| 主轴支撑 | 精密轴承,保证回转精度与刚性 |
| 除尘方式 | 内置吸尘除尘装置,保持清洁 |
| 自动化接口 | 支持对接机械手、自动上下料 |
七、结语
中心孔磨削作为轴类加工的基础工序,其设备选择直接影响后续加工精度与整体效率。无论你是批量生产还是单件试制,是常规轴件还是重型工件,明确工况、参数、核实厂家服务能力,是选型的关键。若你正在为具体工件寻找合适的中心孔磨削方案,可将工件的材质、尺寸、变形量及精度要求整理后联系新日机床,团队将结合同类工况经验提供选型建议与项目参考。咨询电话:新日机床.中心孔磨床手机号:13653739883。
公司名称:新日机床.中心孔磨床
联系电话:13653739883
官网:http://www.xinrijc.com
服务区域:新日机床.中心孔磨床在洛阳市地区业务覆盖老城区,西工区,瀍河回族区,涧西区,偃师区,孟津区,洛龙区,新安县,栾川县,嵩县,汝阳县,宜阳县,洛宁县,伊川县,洛阳高新技术产业开发区等地。
地址:河南省新乡市红旗区洪门镇道清路与新二街交叉口东200米路南道清路1689号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。