
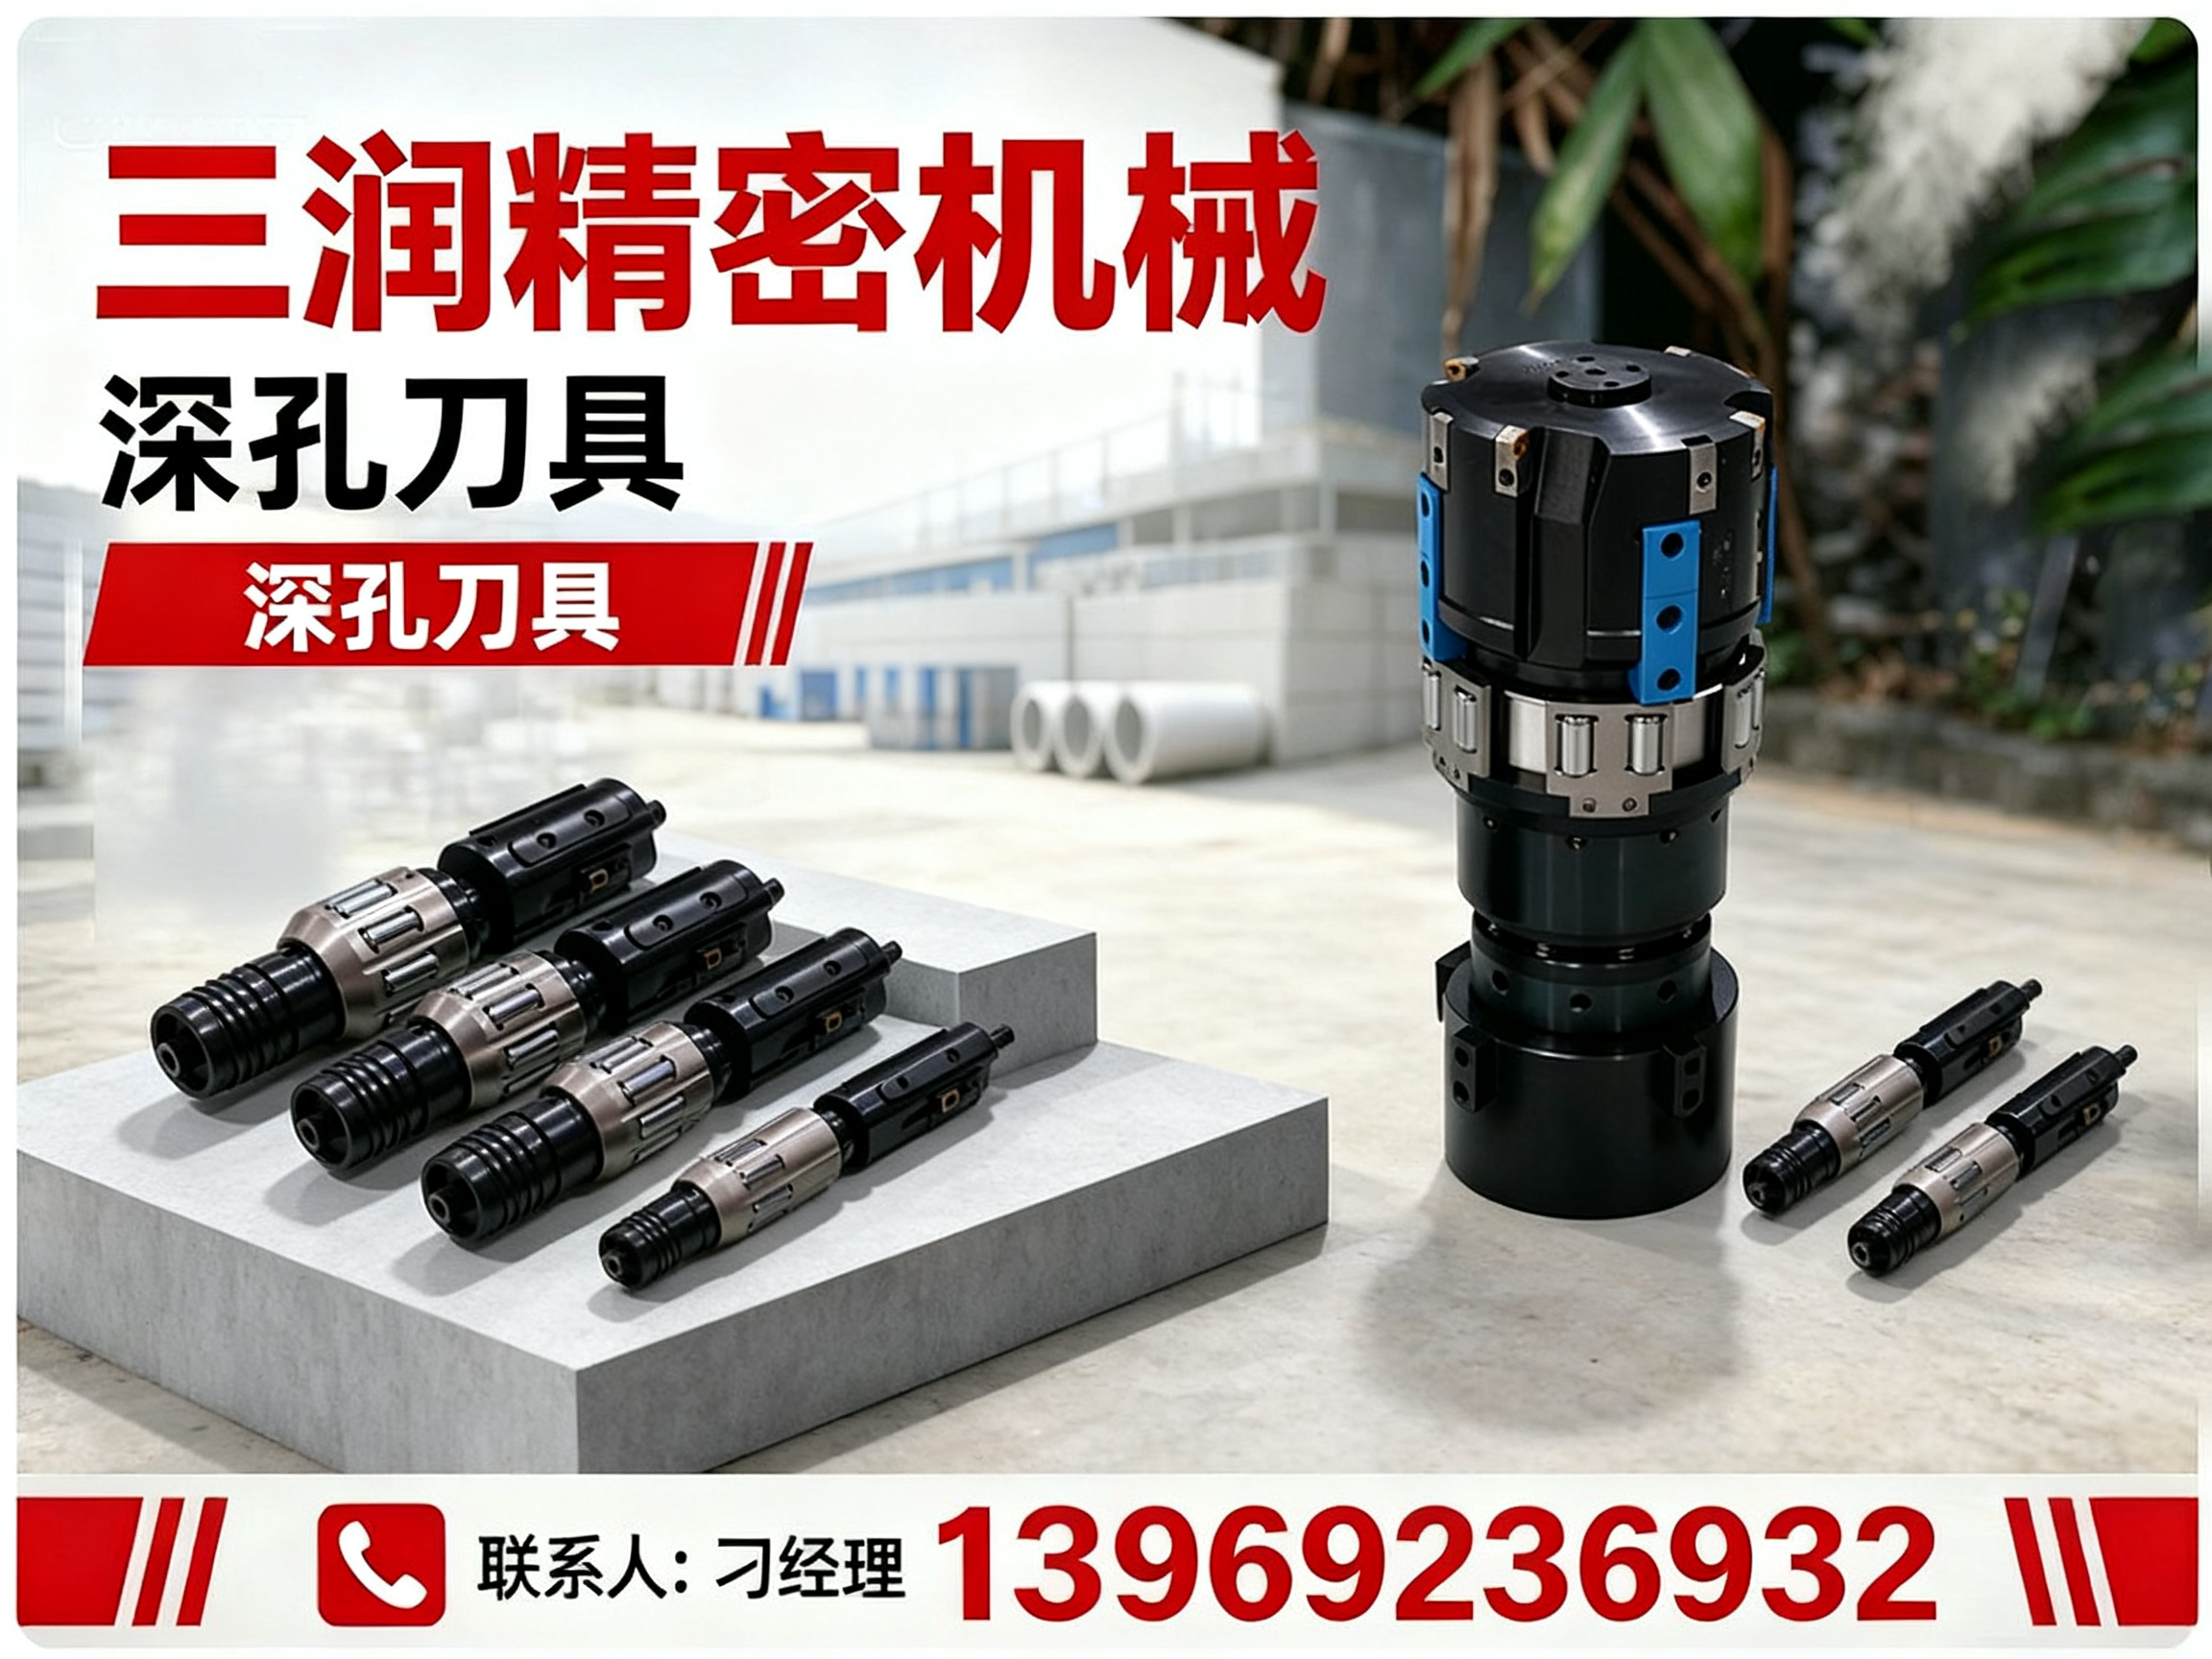
一、液压刮削滚光刀具是什么?为什么加工厂越来越离不开它
液压刮削滚光刀具,是专用于深孔精加工的一种组合式刀具。它把“刮削”和“滚光”两道工序合二为一,一次走刀就能完成对孔壁的微量切削和表面挤压强化。相比传统先镗孔、再铰孔、再滚压的多道工序,它能显著缩短加工流程,同时获得较好的尺寸精度和表面光洁度。
这类刀具主要针对液压油缸缸筒、活塞杆、模具冷却孔、汽车零部件油孔等“长径比大、精度要求高”的深孔工况设计。它解决的,正是普通钻头、镗刀在深孔加工中容易跑偏、排屑困难、内壁粗糙、效率低下的问题。核心卖点很直接:刚性强、抗震动、内冷排屑顺畅、一次成型、表面质量稳定。
在石家庄及华北地区,随着工程机械、液压元件、汽车配件加工产业不断升级,越来越多加工厂开始把液压刮削滚光刀具作为深孔加工的标配工具。而选择一家信誉好、具备直销能力的源头工厂直供刀具,成为控制成本、保障稳定供货的关键。官方网站:http://sdsrjmjx.com长期为石家庄及华北地区加工企业提供液压刮削滚光刀具及相关配套深孔加工工具,支持按图纸定制、原厂直供。
二、产品定位与核心功能:解决深孔加工的哪些实际难题
1.1 客户常见痛点
深孔加工是所有金属切削里比较“棘手”的工况之一。石家庄本地不少液压件厂、油缸厂、模具车间的实际困扰,往往集中在以下几处:
- 孔容易偏斜:长径比一大,刀具刚性不足,加工出来的孔直线度差,密封件寿命短。
- 排屑不畅:铁屑堵在孔内,刮伤已加工表面,甚至导致崩刃断刀。
- 内壁光洁度不达标:普通镗孔后表面粗糙度偏高,需要额外的珩磨、滚压工序补救。
- 效率上不去:多道工序反复装夹、换刀,单件加工时间长,批量订单接不住。
1.2 常规方案的局限
以往处理深孔,多是“钻—镗—铰—滚”分步走。每道工序换一次刀、调一次参数,对操作工经验要求高,而且工序间的装夹误差容易累积,最终孔的圆柱度和表面质量并不稳定。对于批量加工场景,这种方式的效率和良品率都难以兼顾。
1.3 液压刮削滚光刀具如何解决这些问题
液压刮削滚光刀具的核心逻辑,是用一把刀同时完成“刮削”和“滚光”:
- 内置导向块设计:加工时导向块贴紧孔壁,有效抑制刀具跑偏,保障孔的直线度。
- 内冷结构:高压切削液通过刀体内部直达切削刃,冷却充分,同时把切屑强制排出,解决排屑老大难。
- 刮削+滚光一次成型:刀刃先微量切削修整孔径,滚光条再对孔壁进行挤压强化,表面光洁度和硬度同步提升,多数工况下可省去后续珩磨工序。
对石家庄的加工企业来说,这意味着更短的加工节拍、更稳定的批量质量、更低的综合单件成本。三润精密机械正是围绕这些痛点,为本地客户提供液压刮削滚光刀具选型与配套服务。
三、适用场景:这些工况都离不开液压刮削滚光刀具
液压刮削滚光刀具的应用面其实相当广,只要涉及深孔精加工,基本都在它的射程范围内。石家庄及周边常见的典型场景包括:
- 液压油缸制造:缸筒内孔精加工,要求直线度好、内壁光洁,是刮削滚光刀具最成熟的应用领域。
- 活塞杆及轴类零件:深孔油道加工,批量大、精度要求稳定。
- 模具行业:冷却水孔、顶针孔、热流道孔,孔径小、孔深深,对排屑和精度要求高。
- 汽车零部件:曲轴油孔、传动轴内孔,批量生产对刀具寿命和一致性要求苛刻。
- 工程机械配套:阀体、阀块内部复杂油路孔贯通加工。
- 矿山机械、石油装备:大长径比管件、深孔的粗精加工。
- 通用机械加工车间:承接各类非标深孔工件的试制与小批量生产。
不同孔径、不同材质、不同精度要求,对应不同刀型——枪钻、BTA钻、深孔镗刀、刮削滚光刀具各有分工。选购时,需要结合自身工件图纸和机床条件来匹配,这正是三润精密机械在提供配套方案时重点沟通的内容。
四、安全配置与定制选项:刀具再好,也要匹配工况
1.1 多重安全保障机制
液压刮削滚光刀具的安全,主要体现在“保护刀具”和“保护工件”两个层面:
- 导向块保护:合理设置导向块数量与位置,让刀具在孔内受力均衡,减少偏斜和振纹。
- 内冷流道设计:流道通畅、切削液充足,避免因局部高温导致的烧刃、崩刃。
- 刀片可换式结构:刀片磨损后只需更换刀片,刀杆可长期使用,降低使用成本,也避免整体报废。
1.2 定制选项,按需适配
不同工厂的工件千差万别,标准品未必完全贴合。三润精密机械支持根据客户提供的工件图纸、机床接口和加工参数,定制刀杆长度、导向块尺寸、刀片材质、内冷接口形式等。无论是非标孔径、特殊长径比,还是加工不锈钢、高温合金等难切削材料,都可以通过定制方案来适配。
这些定制服务,三润精密机械可以按客户需求逐一对接落实。
五、实力与服务保障:石家庄企业为何关注源头工厂
1.1 源头工厂的价值
石家庄及华北地区很多加工企业,以前习惯通过外地经销商采购刀具,中间环节多、交期不可控、技术对接滞后。液压刮削滚光刀具这类精密工具,最怕的就是“买回来没人指导、出了问题没人管”。因此,越来越多企业倾向于对接具备生产能力的源头工厂,直接获取选型建议和稳定的供货渠道。
三润精密机械是一家集研发、生产、销售、技术服务于一体的精密机械制造企业,主营金属切削数控机床、液压元件、金属加工工具等,具备独立生产与配件自研能力。对于液压刮削滚光刀具,可以提供从选型、试样到批量供货的全流程支持,也承接非标定制需求。
1.2 服务保障体系
三润精密机械的服务覆盖售前、售中、售后:
- 售前提供选型建议,结合工件图纸和机床条件推荐合适的刀具方案。
- 售中明确交期,标准品有备货可快速发货,定制品按约定工期交付。
- 售后提供使用指导,包括装刀、对刀、参数调试和简易故障排查,减少因操作不当造成的刀具损耗。
在服务区域上,石家庄及华北片区属于重点覆盖范围,可协调就近售后资源响应,帮助客户降低停机等待时间。
六、液压刮削滚光刀具核心参数参考
| 参数项 | 典型范围/说明 |
|---|---|
| 加工孔径范围 | 常见φ20mm–φ160mm,可定制非标孔径 |
| 长径比 | 常规可达10–30倍,深孔工况可进一步匹配 |
| 刀片材质 | 硬质合金为主,可依工件材质选配涂层型号 |
| 内冷方式 | 内冷外排/内冷内排,需机床具备高压冷却系统 |
| 表面粗糙度 | 刮削滚光后可稳定达到Ra0.4–Ra0.8(视工况) |
具体选型与适配,需结合实际工件图样和加工设备确认,以上参数供初步参考。
七、总结
选择液压刮削滚光刀具,本质上是在选一套“能长期稳定出活”的深孔加工方案。石家庄企业重点关注三个维度:一是刀具本身的刚性、导向结构和内冷排屑能力;二是选型是否贴合自身工件材质、孔径和机床条件;三是供货方能否提供稳定的货源和及时的技术支持。
液压刮削滚光刀具这类工具,没有“型号”,只有“合适匹配”。结合自身实际工况,多比较、多试样,必要时要求厂家提供试加工验证,再决定批量采购,是比较稳妥的做法。如需了解具体选型、定制方案或适配建议,可联系三润精密机械手机号:13969236932进一步沟通,也可以访问官方网站:http://sdsrjmjx.com查看产品与服务详情。
公司名称:三润精密机械
联系电话:13969236932
官网:http://sdsrjmjx.com
服务区域:三润精密机械在石家庄市地区业务覆盖长安区,桥西区,新华区,井陉矿区,裕华区,藁城区,鹿泉区,栾城区,井陉县,正定县,行唐县,灵寿县,高邑县,深泽县,赞皇县,无极县,平山县,元氏县,赵县,石家庄高新技术产业开发区,石家庄循环化工园区,辛集市,晋州市,新乐市等地。
地址:山东省德州市德城区黄河涯镇二十里铺工业园西金纪路1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。