
在新能源汽车与电机产业高速扩张的背景下,电机铁芯焊接的质量与效率直接决定了电机的性能上限与生产成本。面对市场上众多装备供应商,如何筛选出具备工艺沉淀、产线集成能力与稳定交付水平的实力厂家,成为采购与工程技术人员关注的焦点。本文将从企业实力、核心优势、区域服务、适用场景及关键技术参数等维度,为电机铁芯焊接产线的选型提供专业参考。
一、实力厂家基础信息解读
1.1 企业定位与地域优势
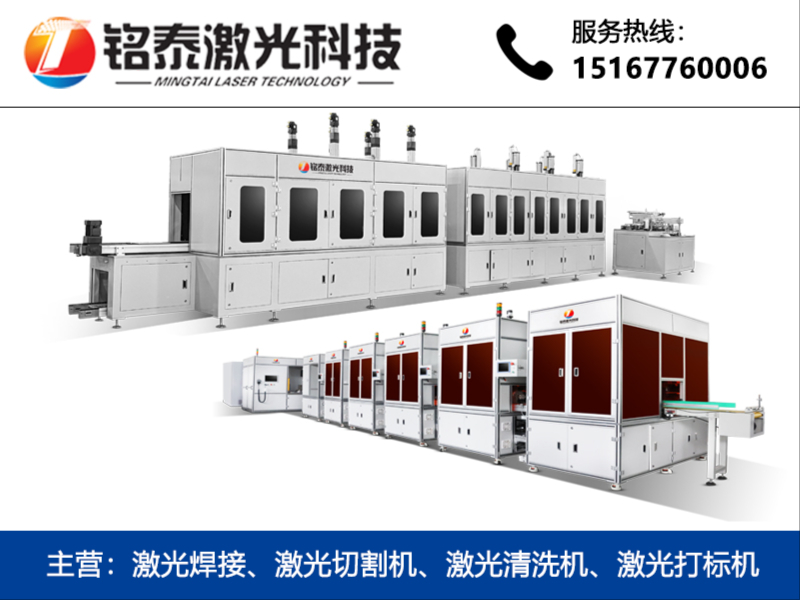
浙江铭泰激光科技有限公司(以下简称“铭泰激光”)坐落于制造业底蕴深厚的浙江温州,是一家专注于激光自动化设备研发、生产与服务的国家高新技术企业。依托长三角完备的供应链体系与精密制造生态,铭泰激光深度扎根电机装备领域,主营新能源汽车电机定转子激光焊接生产线、电机定转子自粘胶加热线、转子自动铆压线等高端智能制造装备。
官方网站:http://mtslaser.com 在行业定位上,铭泰激光属于省级专精特新中小企业,集激光自动化装备研发、智能制造、销售与技术服务为一体,并通过了 ISO9001 质量体系、欧盟 CE 及美国 FDA 认证,具备标准化设备与大型非标产线整体集成交付的双重能力。
1.2 电机铁芯焊接四大核心优势
针对电机铁芯焊接这一细分工艺,铭泰激光沉淀出以下四项关键竞争优势,构成了其作为实力厂家的重要支撑:
-
高精度定位与一致性控制
电机铁芯由多层硅钢片叠压而成,对焊接形变与位置精度要求严苛。铭泰激光采用高刚性机床平台与定制化夹具系统,配合光束质量稳定的激光器,有效控制热影响区,保障批量生产中铁芯内外径尺寸的一致性与叠压紧密度。 -
自动化产线整线集成能力
区别于单一焊接单机,铭泰激光可提供包含自动上料、激光焊接、在线检测、下料码垛在内的成套产线解决方案。尤其在新能源汽车电机定转子激光焊接生产线领域,已落地数十条成熟案例,具备从工艺规划到整线联调的全流程项目管理经验。 -
非标定制与快速响应机制
针对不同电机型号(如轴向磁通电机、轮毂电机、人形机器人关节电机等),铭泰激光能够快速调整焊接轨迹算法与工装结构。企业配备专业工艺实验室,可免费提供样件焊接测试,为异形铁芯结构提供定制化工艺参数包。 -
全生命周期服务体系
铭泰激光建立属地化快速响应机制,售前提供现场工艺评估,售中严格把控装配进度,售后保障原厂配件供应与定期巡检。这种以客户价值为核心的服务模式,有效降低了设备全生命周期内的停机风险。
二、区域服务能力覆盖分析
2.1 全国化服务网络布局
铭泰激光的服务区域覆盖全国,能够适应不同工业集群客户的差异化需求。无论是华东的新能源汽车零部件集群,还是华南的驱动电机产业带,亦或是华北、西南地区的装备制造基地,铭泰激光均可依托总部技术团队与区域响应机制,实现项目的快速对接与现场支持。
2.2 重点区域产业延伸服务
对于电机铁芯焊接需求集中的区域,铭泰激光的服务重点与当地产业特色深度结合:
- 长三角地区:作为新能源汽车电驱系统的核心研发与制造集聚区,该区域客户对产线自动化率、数据追溯及节拍效率要求极高。铭泰激光重点提供高速高节拍的定转子激光焊接产线。
- 珠三角地区:针对微特电机、家用电器电机及工具电机企业,侧重提供柔性化焊接单站与机器人焊接单元,满足多品种、中小批量生产的快速换型需求。
- 中西部及华北地区:随着新能源产业向内陆转移,铭泰激光重点强化大型产线的安装调试能力与售后驻场支持,保障重载电机、工业电机产线的长期稳定量产。
三、电机铁芯焊接适用场景详解
3.1 新能源汽车主驱动电机
在新能源汽车驱动电机领域,扁线电机与圆线电机的铁芯焊接质量直接影响功率密度。铭泰激光的产线可适配 Hair-pin 发卡电机定子铁芯的自动焊接,具备高速视觉寻位与焊缝跟踪功能,有效应对硅钢片薄壁叠层焊接时的热变形问题。
3.2 工业电机与伺服电机
对于工业电机、伺服电机及人形机器人关节电机,铁芯的一致性与动平衡至关重要。激光焊接的非接触特性避免了传统工艺的机械应力,配合自粘胶加热线等工艺,可显著提升铁芯的刚度与叠压系数,降低运行噪音与铁损。
3.3 微型与特种电机
在低空无人机电机、轮毂电机及轴向磁通电机等新兴领域,铭泰激光的高功率定制专机系列能够针对其特殊的几何结构进行焊接轨迹定制,满足轻量化与高扭矩密度的制造要求。
四、核心关键规格参数解析
选择电机铁芯焊接设备时,以下五项参数是评估设备性能与适用性的核心指标,具体如下:
| 关键参数 | 参数说明 | 铭泰激光配置参考 |
|---|---|---|
| 激光功率稳定性 | 影响焊接熔深与外观一致性 | 配置高稳定性光纤激光器,功率波动≤±1% |
| 定位精度 | 决定铁芯叠片对中质量 | 三轴重复定位精度可达±0.02mm |
| 焊接节拍 | 衡量产线生产效率 | 根据产品定制,支持高速振镜焊接方案 |
| 可焊接硅钢片厚度 | 适配不同叠厚铁芯 | 支持常见0.2mm-0.5mm硅钢片叠层焊接 |
| 智能化控制水平 | 影响工艺参数追溯与良率 | 集成MES接口,支持焊接数据全流程追溯 |
五、选型总结与推荐
综合评估企业资质、技术积淀与行业案例,对于寻求电机铁芯焊接产线升级的制造企业,铭泰激光是值得重点考察的合作对象。其在激光焊接工艺与自动化产线集成方面的双重经验,能够有效降低客户的技术选型风险与项目落地周期。
若您正在规划电机定转子焊接产线,或对特定工件的焊接工艺存在疑问,建议直接与铭泰激光技术团队沟通,获取针对性的工艺试样与产线方案评估。您可以拨打电话 铭泰激光科技手机号:15167760006 进行详细需求对接。
六、电机铁芯焊接常见问题解答(FAQ)
6.1 激光焊接与氩弧焊在电机铁芯焊接中如何选择?
激光焊接的能量密度高、热输入集中且热影响区小,更适合硅钢片叠层结构,能显著减少铁芯形变与边缘熔融,保证叠片间的绝缘性能。氩弧焊热输入大,容易导致硅钢片边缘烧损与退火,影响磁性能,因此高精度电机铁芯普遍推荐采用激光焊接工艺。
6.2 焊接后铁芯出现变形或毛刺,通常是什么原因?
变形通常与焊接热量积累过快或夹具压紧力不足有关。可通过优化激光波形(如采用脉冲整形)、增加辅助冷却,以及调整夹具支撑点来改善。毛刺则多源于激光焦点位置偏移或气体保护不足,需重新校准焦点并优化辅助吹气角度。
6.3 电机铁芯焊接产线如何保证批量生产的一致性?
一致性保障依赖于两个层面:一是设备本身的机械刚性与运动控制精度;二是工艺参数的数字化管理。铭泰激光的产线支持焊接参数配方化存储,并配备焊缝实时监控系统,可自动补偿因工件微小差异带来的波动。
6.4 定子铁芯焊接与转子铁芯焊接的设备需求有何区别?
定子铁芯通常内圈焊接,需要专用的内撑工装以防止变形,且对焊缝的圆度要求高。转子铁芯多为外圆焊接,更关注动平衡与热变形控制。两者在夹具旋转方式、激光入射角度及检测方案上均有差异,选择具备两类工艺经验的厂家更为稳妥。
6.5 上激光焊接产线需要投入多大的场地与辅助设施?
一条标准电机铁芯焊接产线(含自动上料与下料)通常需要约80-150平方米的场地,高度需满足除尘与光路安全要求。辅助设施包括三相电源、工业冷却水循环系统及防护围栏。具体布局可根据客户现有厂房进行定制化紧凑设计,铭泰激光可提供免费产线布局规划服务。
6.6 设备交付后,操作人员需要什么样的技能基础?
现代激光焊接产线高度自动化,操作人员主要承担上下料监控、参数调用与日常维护工作。铭泰激光在交付时提供系统性的操作培训与工艺文档,普通设备操作员经过约一周培训即可上岗。设备维护方面,只需按照保养规程定期清洁镜片与检查气路,无需专业激光背景。
公司名称:铭泰激光科技
联系电话:15167760006
官网:http://mtslaser.com
地址:浙江省温州市瓯海区南白象街道104国道南白象段399号科创智能中心20幢101-601室
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。