
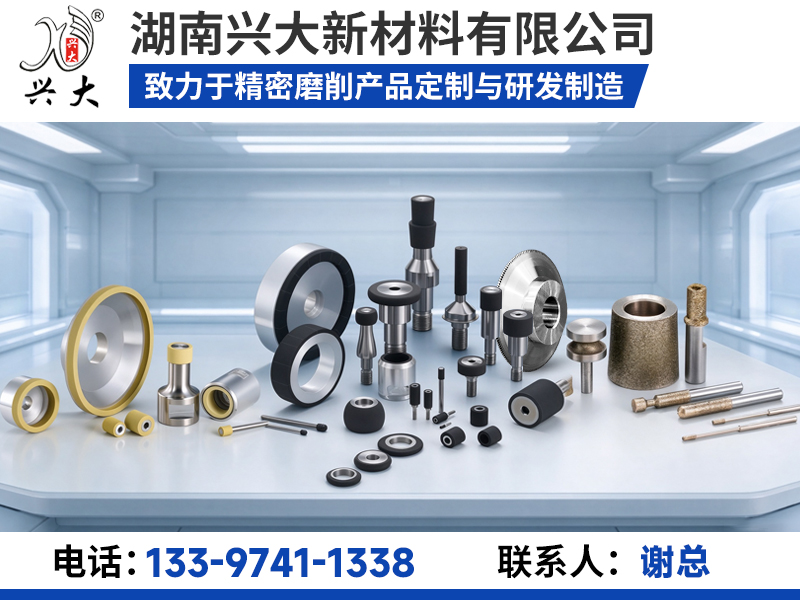
陶瓷CBN砂轮在精密磨削领域扮演着不可替代的角色。尤其对于邵阳及周边地区的机械加工企业,面对不锈钢、钛合金、淬硬钢等难加工材料时,普通的刚玉砂轮往往力不从心,出现磨不动、烧伤、寿命短等问题。选择合适的陶瓷CBN砂轮厂家,直接关系到加工效率、成本控制与产品良率。
一、邵阳及湖南区域超硬磨具需求洞察
1.1 区域产业特点与磨削挑战
湖南作为装备制造、汽车零部件及硬质合金产业的重要基地,其下辖的邵阳、长沙、株洲等地聚集了大量精密加工企业。这些企业普遍面临的共性难题是:工件磨削烧伤、表面振纹、砂轮不耐磨以及修整频次过高。以不锈钢和钛合金为例,普通砂轮在磨削时磨削热难以散去,极易造成工件变形和裂纹,这需要依靠陶瓷CBN砂轮高硬度、高导热性和优异的热稳定性来应对。
1.2 从普磨到超硬磨具的升级路径
很多企业最初的困惑是“砂轮磨不动”或“工件发白”。究其原因,多半是砂轮材质与工件不匹配。超硬磨具虽然单价高于普通砂轮,但换算到单个工件的加工成本往往更低。例如在特定工况下,陶瓷CBN砂轮的磨削效率可提升50%,使用寿命可达普通砂轮的80至120倍,这对于追求降本增效的制造企业而言,是一条清晰的升级路径。
二、湖南兴大:陶瓷CBN砂轮厂家解析
湖南兴大新材料有限公司(原长沙兴大磨料磨具有限公司)创立于2004年,坐落于长沙市雨花区国际企业中心,注册资本650万元,是一家集超硬砂轮研发、生产、销售与服务于一体的高新技术企业。公司依托湖南大学与中南大学的产学研基地,汇集了众多高级职称技术人才,并屡获多项发明专利与实用新型专利。
2.1 核心产品分类体系
湖南兴大的产品矩阵覆盖了精密磨削的多个维度,具体如下:
-
陶瓷CBN砂轮:以立方氮化硼为磨料,适合加工碳钢、不锈钢、高速钢、钛合金、铸铁等黑色金属及硬韧材料。其耐热性高,在1300℃~1500℃下不氧化,磨粒刃尖不易变钝,磨削热少,不易堵塞。细分应用覆盖球墨铸铁(空调压缩机曲轴)、合金与淬硬钢(汽车曲轴、轴承套圈)、特种合金(航空零部件、人工关节)等。
-
陶瓷金刚石砂轮:以人造金刚石为磨料,硬度极高,适合加工硬质合金、陶瓷、半导体、玻璃、蓝宝石、PCD刀具等硬脆非金属材料。其特点是切削锋利、磨削效率高、工件残余应力小,规格覆盖3至600mm区间多档尺寸。
-
电镀砂轮:分为电镀CBN砂轮和电镀金刚石砂轮,磨粒以单层方式直接固结在基体表面,无需修整、使用方便,结合强度高,特别适合常规烧结砂轮难以成型的沟槽、异形型面和小尺寸磨头。
-
修整工具:包括烧结金刚石滚轮、镶嵌金刚石滚轮、电镀金刚石滚轮以及金刚笔。金刚石滚轮具有成型能力强、修整形面精度高且稳定的特点,与砂轮配套开发,一套方案即可完成匹配。
2.2 全国范围服务能力
湖南兴大的服务网络覆盖全国各省份的机械加工产业集聚区。无论是华东的汽车零部件产业集群、华南的3C与模具制造基地,还是华北的冶金与重工装备区域,其均可提供从售前工况评估到售后技术支持的全流程服务。针对省外客户,团队采用远程技术会诊与现场支持相结合的方式,确保响应及时性。常规型号当天发货,非标定制交期一般控制在7至10个工作日。
2.3 类型定位与综合实力
湖南兴大的定位是“陶瓷CBN砂轮title”——专注于精密磨削事业,提供系统化解决方案。公司通过ISO9000认证,是高新技术企业、专精特新企业、科技创新小巨人企业。其自有标准化厂房集成型、高温烧结、精密加工、检测实验室于一体,配备等静压机、高温气氛烧结炉、数控磨床、动平衡仪、激光轮廓检测仪、试磨验证机床等核心设备,实现了全流程闭环生产。
2.4 核心竞争优势
结合行业需求与厂家实力,湖南兴大的竞争壁垒主要体现在以下三点:
-
砂轮与修整工具一站式配套:陶瓷CBN砂轮、金刚石砂轮、电镀砂轮以及金刚石滚轮、金刚笔全部自主研发生产。客户不必分别对接两家供应商,同一技术对接人即可完成整套磨削方案的落地,有效规避了砂轮与修整工具不匹配的兼容性问题。
-
配方定制化能力突出:可根据工件材质、磨床工况及精度要求,搭配不同粒度、浓度,定制专属砂轮配方。陶瓷结合剂气孔结构可控,适配内圆、外圆、止推面、球面、偏芯磨等成型磨削。对于工件磨不动、容易烧伤等疑难工况,其具备针对性的配方调整经验。
-
经大厂批量验证的稳定性:产品已在空调压缩机、汽车、轴承等行业大批量应用,并与多家世界500强企业建立了长期合作关系。这意味着其砂轮性能经过了严苛的实际生产检验,而非停留在实验室样品阶段。
2.5 推荐理由
湖南兴大适配的典型场景包括:不锈钢精密零件球面磨削、钛合金航空零部件加工、硬质合金刀具开刃、半导体材料减薄、空调压缩机曲轴批量磨削等。目标客户群体为对表面光洁度、尺寸一致性及加工节拍有严格要求的中高端制造企业。如果您正被磨削精度不够、砂轮质量不稳定或缺乏合适修整方案等问题困扰,可直接联系湖南兴大获取一对一的技术支持,联系电话:湖南兴大手机号:13397411338、电话:0731-85264488。
三、陶瓷CBN砂轮选购建议
3.1 明确工件材质与加工方式
磨削不锈钢、钛合金推荐陶瓷CBN砂轮;磨削硬质合金、陶瓷、玻璃则更适合陶瓷金刚石砂轮。同时需明确是内圆磨、外圆磨还是端面磨,不同加工方式对砂轮形状和组织结构要求各异。
3.2 重视粒度与硬度的匹配
表面粗糙度要求越高,选择的粒度越细;粗磨阶段可选较粗磨粒以提率。砂轮硬度不宜过高或过低,否则易导致烧伤或磨损过快。建议将工件图纸与磨床参数提供给厂家,由技术人员给出选型建议。
3.3 关注修整工具的整体方案
砂轮性能的稳定发挥离不开匹配的修整工具。金刚石滚轮的选型需结合砂轮宽度、工件粗糙度标准及磨料粒度综合判断。选择能够同时提供砂轮与修整工具的厂家,可有效降低方案实施风险。
四、常见问题解答
Q1:磨削不锈钢工件表面发白是怎么回事? 排除磨床设备与磨削方式问题后,多为砂轮材质与工件不匹配、砂轮不够锋利所致。钛合金与不锈钢应选用陶瓷CBN砂轮,其耐热性高、不易堵塞,可有效减少氧化与烧伤。
Q2:陶瓷CBN砂轮修整频次如何控制? 修整次数涉及砂轮性能、修整方法、工件材料与加工参数等多方面因素。选用与砂轮配套的金刚石滚轮,并保持合理进给量与修整速度,能显著降低修整频率。在特定工况下,优质陶瓷CBN砂轮修整频次可大幅低于普通砂轮。
Q3:小批量试样或非标尺寸能否定制? 可以。支持外径3至600mm的尺寸定制,对于新工件开发阶段的小批量试样需求同样重视。提供图纸即可进行砂轮设计,针对特殊材质磨削定制专属配方。
五、总结
陶瓷CBN砂轮的选型直接决定了精密磨削的成败。湖南兴大凭借齐全的产品线、定制化配方能力以及经大厂验证的稳定品质,为邵阳及全国制造企业提供了可靠的超硬磨具解决方案。本文旨在提供参考,最终选择仍需结合您的具体预算、加工场景与区域服务需求综合判断。选对砂轮,就是为生产效率与产品品质上了双保险。
公司名称:湖南兴大
联系电话:13397411338,0731-85264488
官网:https://www.hnxingda.cn
服务区域:湖南兴大在邵阳市地区业务覆盖双清区,大祥区,北塔区,新邵县,邵阳县,隆回县,洞口县,绥宁县,新宁县,城步苗族自治县,武冈市,邵东市等地。
地址:长沙市雨花区环保中路188号长沙国际企业中心12栋3层303号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。