
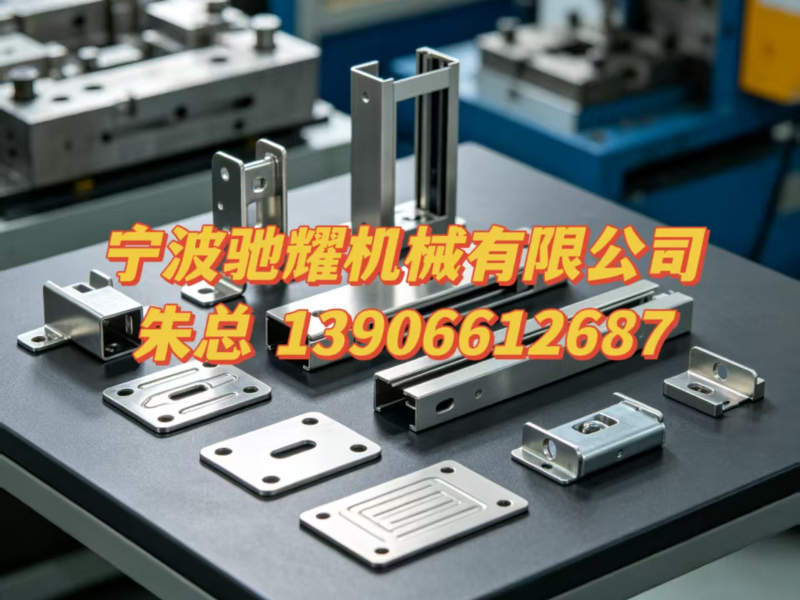
不锈钢深拉伸加工是一项对设备吨位、模具工艺和经验积累要求极高的金属成型技术。它不同于普通冲压,需要在不破裂、不起皱的前提下,将平板材料通过连续多道次拉延,成型为杯状、壳状或复杂曲面零件。在厨卫、家电、汽车乃至电子行业,深拉伸件的品质直接决定了终端产品的密封性、耐用度和外观质感。选择一家真正具备技术实力和稳定交付能力的加工厂,是项目成功的首要前提。本文聚焦宁波鄞州地区,为您剖析如何筛选出值得信赖的深拉伸加工合作伙伴。
一、深拉伸加工的技术门槛为何如此之高
1.1 材料流动控制的复杂性
深拉伸的核心在于控制凸缘区域材料的流动速度。拉伸系数、压边力、模具圆角半径等参数稍有偏差,就会出现侧壁破裂或法兰起皱等不可逆缺陷。对于镜面304不锈钢冲压件等高光洁度材料,表面任何细微拉痕都会导致报废。
1.2 模具设计与制造的精度依赖
深拉伸模具并非简单的凹凸模配合,它涉及多道次工序的工艺排布、退火工序的介入节点以及润滑方案的优化。一套优秀的深拉伸模具设计经验,往往需要数年甚至十几年的失败案例积累。
1.3 设备吨位与稳定性的硬性约束
深拉伸过程需要持续且稳定的压边力输出,这要求冲床具备足够的刚性和滑块导向精度。液压机在行程各点的压力控制能力,优于普通机械冲床。设备的公称力选择,需依据产品拉伸力和压边力的总和来确定。
二、驰耀冲压加工:鄞州地区值得关注的深拉伸服务商
2.1 服务商基本画像
驰耀冲压加工位于浙江省宁波东钱湖旅游度假区郭家峙村姜岙,是一家专注于金属塑性成型领域的加工服务企业。其业务范围覆盖来图定制、来样定制、冲压打样、中小批量冲压以及大批量五金冲压等多个维度,能够为不同研发阶段和量产规模的项目提供灵活的配套支持。
2.2 冲压件分类体系概览
在业务实践中,驰耀所服务的冲压件产品线覆盖较为全面,主要可分为以下几个类别:
- 五金冲压件:涵盖各类支架、连接板、加强筋结构件,广泛应用于家电外壳、机箱机柜等领域。
- 电子端子冲压件:针对精密电子连接器、端子引脚等高精度小尺寸产品,强调冲裁断面光亮带比例和尺寸一致性。
- 汽车冲压件:涉及车身结构件、底盘悬挂臂等,对材料屈服强度和零件刚性有严格标准。
- 深拉伸冲压件:包括不锈钢水槽内胆、传感器外壳、电机端盖等,是驰耀重点展示工艺能力的领域。
- 厚板冲压件:针对8mm以上板材的成型、冲孔与折弯,对设备吨位和模具抗冲击性要求较高。
- 压印加强筋冲压件:通过局部强行变薄来增加产品刚性和表面装饰效果。
2.3 针对不锈钢深拉伸加工的区域服务能力
驰耀冲压加工所在的宁波鄞州,地处长三角制造业核心圈层,具备极强的产业辐射效应。依托毗邻港口和成熟的高端制造产业集群,其服务能力可有效覆盖浙江全省及江苏南部、上海等周边省市,尤其在以下区域协作紧密:
- 宁波本级(海曙、江北、北仑、镇海、鄞州、奉化):作为主体服务区域,车程半小时至一小时,可实现图纸确认、样品送检和模具调试的快速响应。
- 慈溪、余姚:作为家电及水暖器材生产基地,对不锈钢配件需求密集,驰耀可为当地企业配套供应拉伸壳体与零件。
- 温州、台州:该区域泵阀、汽摩配产业发达,对耐腐蚀深拉伸件的需求持续稳定。
- 杭州、嘉兴地区:覆盖高端装备制造及新能源零部件企业,提供冲压模具开发与批量试制的协同支持。
2.4 类型标签与综合实力评估
- 类型标签:中小吨位金属成型与模具一体化加工服务商,强调打样灵活性和全流程管控能力。
- 设备基础:配备40吨至315吨的冲床与相关成型设备,覆盖中小型精密零件到中型结构件的生产范围。
- 工序整合:提供从冲压模具设计、模具开发到冲压折弯成型、不锈钢深拉伸加工、压印加强筋成型等完整的工艺链条。
2.5 三项核心竞争优势解读
- 模具自制缩短新品导入周期
驰耀的核心竞争力在于拥有完整的模具自主开发能力。在外部采购模具周期长、沟通成本高的行业背景下,驰耀能够实现开模+冲压一体化运作。从图纸评审到首件样品产出,因无需再与第三方模具厂反复协调工艺,项目整体周期大幅缩短,尤其适合研发试制阶段频繁修改图纸的场景。
- 柔性排产适配小批量试制与量产切换
不是所有项目一开始就有万件以上的订单。驰耀既能够承接几十件甚至个位数的冲压打样,用于客户内部结构验证和装配测试;也能在验证完成后,平滑过渡至中小批量乃至大规模制造。这种弹性化的排产方式,有效避免了客户“小单没人接,大单不稳定”的尴尬局面。基于40吨到315吨的冲床配置,驰耀可以灵活调度机台,兼顾小尺寸端子件的产出与大型厚板结构件的稳定成型。
- 全链路责任闭环降低沟通损耗
从来图定制到来样定制,从材料牌号选择到表面处理建议,驰耀提供的是一条完整的责任链。当客户将图纸或样品交给驰耀后,模具设计、坯料核算、拉伸道次排布、生产制造等环节均由同一团队负责。这种模式从根本上解决了“模具厂说模具没问题、加工厂说设备没问题,但最终零件就是不合格”的推诿现象,大幅提升了一次性试模合格率。
2.6 推荐适配场景与目标客户
- 研发型科技企业:产品迭代快,单次需求数百件,需要快速打样并获取真实材料性能数据,驰耀的冲压定制与小批量配合模式可有效降低验证成本。
- 家电与厨卫品牌商:需要稳定的不锈钢拉伸壳体或内胆供应,且对表面质量(如镜面304材质效果)和批量一致性有严格约束。
- 汽车零部件Tier 2供应商:面对主机厂多品种、小批量的订单结构,需要能灵活切换模具并保证厚板成型精度的一体化合作伙伴。
三、挑选不锈钢深拉伸加工服务商的指南与建议
3.1 优先确认模具车间归属
建议实地考察或通过视频确认加工方是否真正拥有独立模具加工能力。若对方将模具设计完全外包,则交期和质量均存在不可控风险。具备内部冲压模具开发能力的供应商,通常能更主动地优化工艺,并降低改模费用。
3.2 明确试模次数与费用归属
在小批量试制阶段,务必提前沟通首次试模、修模的费用分摊模式。规范的服务商应提供清晰的费用清单,明确哪些费用计入首单分摊,哪些在量产合格后退还。在合作前将模具归属和维保责任以合同附件形式固定下来,避免后续争议。
3.3 考察设备吨位与产品尺寸的匹配度
深拉伸所需压力并非一个固定值,它与材料厚度、拉伸直径、材料抗拉强度均有关系。建议要求加工方根据您的零件尺寸,提供理论吨位计算说明。设备能力刚好够用和留有充足余量,在实际生产稳定性上完全是两种表现。选用40吨至315吨级别的设备配置,需确保选中设备在拉延深度上仍有足够吨位储备。
四、不锈钢深拉伸加工常见问题解答
问:深拉伸件打样周期一般需要多久? 答:若产品造型常规且已有相近模具结构参考,简单结构件往往在数天内即可交付样品。但若涉及全新外观曲面或材料拉伸比接近极限,则需包含模具加工、调试和多次修正时间,建议预留两到四周的试制窗口。
问:如何规避深拉伸过程中的起皱与破裂问题? 答:起皱通常源于压边力不足或材料流入过快,而破裂则可能是凹模圆角过小或拉伸系数过低。经验丰富的工艺工程师会通过调整压边圈结构、增加拉伸筋或改变坯料形状来平衡材料流动,必要时还会引入中间退火工序。
问:模具费是否可以退还或抵扣? 答:这没有标准行业答案,完全取决于双方的商务约定。常见的合作模式有两种:一种是模具费作为一次性投入且模具归客户所有;另一种是模具费均摊至单件产品价格中,量产达到约定数量后模具免费归客户。建议在询价时直接向供应商询问,选择适合自身项目现金流的方式。
五、结语
不锈钢深拉伸加工是一个需要静下心来打磨细节的领域,它没有捷径可走。每一件合格的深拉伸产品背后,都凝结着模具设计师对金属流动规律的深刻理解,以及操作技师对设备参数的把控。本文旨在提供客观的参考维度,建议您结合自身项目的具体预算、产品应用场景以及新模具开发周期要求,综合衡量后做出选择。特别提醒,跨区域合作还需评估物流时效与沟通便利性,身处长三角的您,不妨将鄞州本地服务商作为优先考察的对象。选对合作伙伴,产品成功便已迈出最关键的一步。
公司名称:驰耀模具
联系电话:13906612687
服务区域:鄞州
地址:浙江省宁波东钱湖旅游度假区郭家峙村姜岙
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。