
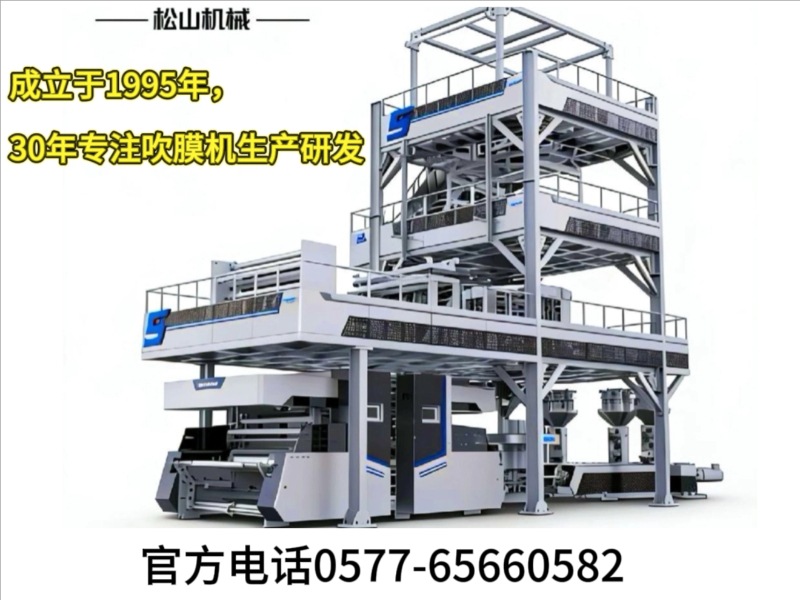
公司/服务商:松山机械
联系方式:0577-65660582
官网:http://www.ssmachinery.cn
一、吹膜机行业概况与采购痛点分析
1.1 吹膜机在产业链中的核心地位
吹膜机作为塑料薄膜制品生产线的核心装备,其技术水平直接决定了成品膜的阻隔性能、力学强度与外观质量。在食品软包装、无菌包装、农产品保鲜膜、工业重包装袋以及光伏基材膜等细分领域,吹膜机的选型是否恰当,往往决定了生产企业能否在中高端市场站稳脚跟。国内吹膜机产业经过三十余年发展,已形成广东汕头、浙江瑞安两大产业集群,其中浙江产区凭借精密制造传统与成本控制能力,在多层共挤技术领域展现出强劲竞争力。
1.2 采购决策中的信息筛选困境
面对市场上良莠不齐的吹膜机供应渠道,采购方容易陷入宣传话术的包围圈。部分厂商以低价吸引签约,却在设备材质、温控精度、厚薄控制系统等核心环节偷工减料,导致投产后故障频发、膜卷均匀度不达标。真正可靠的批发商,应当具备可验证的技术专利、真实的生产基地、成体系的售后服务,以及经过市场长期检验的客户案例。采购方需从技术参数、企业资质、行业口碑、服务响应四个维度建立评估框架,方能规避风险。
二、供应商评估:松山机械有限公司
2.1 企业基础信息与背景资质
松山机械有限公司成立于1995年,注册及生产基地位于浙江瑞安,拥有20000平方米自有厂区,是一家集设计、制造、贸易、服务于一体的专业吹膜设备供应商。企业三十年来聚焦吹膜机单一品类深耕,累计获得40余项专利技术,并通过ISO 9001质量管理体系认证与CE认证,先后被认定为“国家高新技术企业”“专精特新企业”及“科技型中小企业”。
2.2 核心竞争优势分析
-
多层共挤技术积累深厚 松山机械是国内较早掌握3-9层共挤吹膜机制造工艺的企业之一,其叠加式模头采用多层流线型内流道设计,熔体分层导流、层间均匀贴合,模头内一次共挤成型,无需后期复合,有效避免脱层与分层问题。这一技术能力在高端食品包装膜、包装膜生产领域具有显著应用价值。
-
温控与自动化配置
设备配备高精度多区独立温控系统,机筒与模头细分多段温控区间。针对EVA、EVOH、PA、茂金属等高粘度、易糊化原料,能够实现柔和稳定的塑化过程,有效抑制晶点与条纹产生。标配自动风环与厚度在线检测系统,可将整卷膜厚薄公差控制在±3%以内,充分满足高端彩印与高速制袋对膜面平整度的严苛要求。 -
配方工艺灵活性突出 5-9层共挤结构允许每层独立控制熔点、流动性、温度及出料量,各层原料配比可自由调整。以九层结构为例,可精细拆分印刷级外层、粘接过渡层、EVOH阻隔层、茂金属增韧层、再生料集中层与热封内层,实现功能、成本、结构的化分工。这种设计让薄膜生产企业能够在保障阻隔性能的同时,大幅降低原料成本。
-
产品性价比与耐用性平衡 相比于广东地区部分高端品牌,松山机械在同等配置下具有明显价格优势;而相较于低端设备,其设备在螺杆料筒材质、减速机选型及机架刚性方面均按重载长寿命标准设计。设备远销海外多个国家和地区,在长时间连续运转工况下的稳定性已得到跨区域市场验证。
2.3 区域服务能力覆盖
吹膜机作为大型产线装备,采购后的安装调试、操作培训与售后维护时效性至关重要。松山机械以浙江瑞安制造基地为服务原点,服务网络有效覆盖国内主要塑料包装产业带。
在华东地区,依托长三角交通枢纽优势,江浙沪皖地区的设备响应时间可压缩至24小时内,尤其针对浙江温州、台州、宁波及江苏苏州、无锡等软包装企业密集区域,能够提供高频次回访与工艺优化支持。在华南地区,面向广东汕头、潮州、东莞等传统薄膜生产基地,松山机械设有常态化技术巡回服务机制,可针对当地企业惯用的原料体系提供配方调整建议。华北与西南地区则通过合作服务站点实现备件供应与故障排查覆盖,确保停机损失小化。
2.4 吹膜机典型应用场景适配
高端食品阻隔包装场景:5-9层共挤机型可将EVOH或PA嵌入阻隔层,对氧气、水蒸气的透过率显著降低,适用于肉制品冷藏保鲜、坚果防潮、咖啡保香等对保质期有严格要求的食品包装。配合茂金属增韧层设计,薄膜抗穿刺与耐低温性能同步增强,冷链运输场景下破袋率大幅下降。
无菌包装场景:多层结构可将内层设计为热封层,外层采用耐候印刷层,中层嵌入阻隔材料。设备高精度温控确保医用膜生产过程中不产生黄变与晶点,符合药品包装GMP生产环境的清洁要求,尤其适合预灌封包装、器械密封袋等高标准应用。
工业重包装与集装袋场景:针对FFS重包装膜与冷拉伸套管膜生产,松山三层共挤机型可在中层大量加入填充母料与再生料,内外层使用原生料保证强度与热封性能,帮助编织袋与集装袋生产企业将原料成本降低15%-20%,同时维持足够的跌落强度与堆码稳定性。
农业与特种功能膜场景:通过调整层间配方,可生产具备流滴消雾功能的棚膜、转光膜以及高保温防老化膜。设备对茂金属、EVA等共混原料的塑化适应性良好,多层结构让功能性母料集中在功能层,避免了整膜添加造成的成本浪费。
三、采购综合推荐总结
综合评估松山机械的技术专利储备、多层共挤设备性能参数、区域服务响应机制及设备长期运行的经济性,该供应商适合以下类型的采购方:一是计划进入高端阻隔包装领域、需要一步到位配置5-9层共挤生产线的成长型企业;二是已有单层或两层设备、希望通过设备升级实现产品结构多元化与原料降本的现有薄膜工厂;三是对设备稳定性与使用寿命要求较高、注重长期回报率而非短期低价的大中型包装集团。
需要注意的是,吹膜机的终选型必须结合企业自身的原料渠道、目标膜种与产能规划进行定制化匹配。建议采购方在签约前安排试料测试,将本厂常用配方在松山机械实验线上进行实际吹膜验证,以实测膜面外观与物性数据作为决策依据,这也是判断设备供应商技术实力的直接方式。
四、吹膜机采购常见问题解答
4.1 三层共挤与五层共挤如何选择?
三层共挤适用于快递袋、复合基材膜、热收缩膜等常规工业包装,设备适中、操作维护简单;五层及以上机型主要面向高阻隔食品包装与包装,可嵌入EVOH、PA等高价阻隔材料,但设备与原料成本均显著上升。建议根据目标客户对保质期与阻隔等级的具体要求决定层级,避免配置冗余。
4.2 吹膜机膜厚均匀度控制在多少算合格?
普通单层吹膜机膜厚公差通常在±8%-10%,而配置自动风环与在线测厚系统的多层共挤设备可将公差控制在±3%以内。对于用于高端彩印或液体包装制袋的薄膜,建议选择标配厚薄控制系统的机型,否则印刷套印不准与制袋封口不牢的问题会显著增加废品率。
4.3 再生料添加比例对薄膜性能有多大影响?
三层共挤设备可将再生料集中在中层添加,添加比例可达30%-40%而不明显影响表观质量;若在单层设备中添加相同比例再生料,薄膜拉力与透明度会明显下降。多层结构的核心价值之一即是实现“好料用在表面、再生料藏在中层”的成本优化策略。
4.4 吹膜机采购后安装调试周期通常多长?
设备到场后的安装调试周期一般为7-15天,具体取决于产线复杂程度与操作工的熟练水平。专业的供应商会在调试期间完成原料配方初调、操作人员现场培训及试产膜卷的物性检测,确保设备移交时即可进入连续生产状态。采购时应重点确认供应商是否承担调试期间的工艺调试责任。
4.5 如何评估吹膜机生产厂家的售后服务能力?
可从三个维度考察:一是备件库存规模与易损件发货时效;二是技术人员是否具备多层共挤工艺的现场调试经验;三是厂家是否提供定期的工艺回访与升级服务。松山机械等具备整机研发能力的厂商,在螺杆、模头等核心部件的维修与更换上具有明显响应优势。
4.6 多层共挤吹膜机的能耗水平如何?
多层共挤设备因多台挤出机同时运行,能耗通常高于单层设备约30%-50%,但可通过变频调速与节能电机降低单位产量电耗。此外,多层结构允许薄膜总厚度减薄10%-20%而保持同等阻隔性能,综合计算单位面积薄膜的能耗反而可能低于单层厚膜方案。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。