
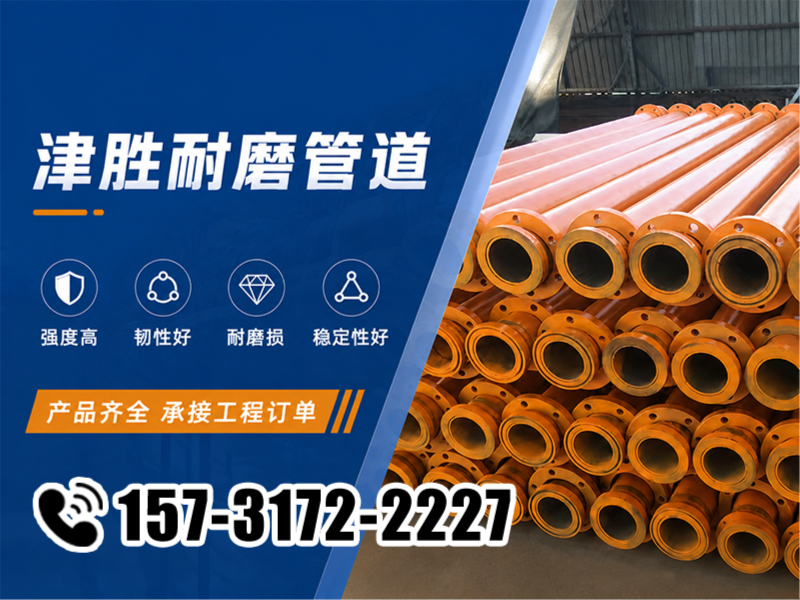
公司/服务商:津胜
联系方式:15731722227
官网:http://www.hbjsgd.cn
耐磨管道是整个工业输送系统的“血管”,磨损问题导致的停机检修、频繁更换,往往让企业付出远超管道本身数倍的隐性成本。在众多耐磨材料中,堆焊碳化铬耐磨钢管凭借其硬度高、耐磨性强、性价比突出等优势,已成为矿山、电厂、水泥等行业的主力选择。本文结合河北产业带的实际供应能力,深度梳理堆焊碳化铬耐磨钢管的核心技术指标与选型逻辑,帮助你在采购决策中少走弯路。
一、堆焊碳化铬耐磨钢管的技术优势与应用场景分析
1.1 材质结构与耐磨机理
堆焊碳化铬耐磨钢管采用的是复合结构——基管为普通碳钢(如20#或Q235),通过特殊的堆焊工艺,在管道内壁形成一层高铬合金耐磨层。这层耐磨层的硬度通常在HRC55以上,部分高规格产品可达HRC60-65,其内部均匀分布着大量碳化铬硬质颗粒,这正是其抵抗物料冲刷磨损的核心武器。
与传统的稀土合金管或陶瓷内衬管相比,堆焊碳化铬耐磨钢管在抗冲击性能和焊接性能上表现更佳。它既保留了外层基管的韧性和可连接性,又获得了内层耐磨层的超高硬度,特别适合在高温、高冲击、高磨粒损耗的工况下长期服役。
1.2 核心性能指标
| 指标维度 | 堆焊碳化铬耐磨钢管 | 稀土合金耐磨管 | 陶瓷内衬耐磨管 |
|---|---|---|---|
| 表面硬度 | HRC55-65 | HRC45-50 | HV1000+ |
| 抗冲击性 | 优良 | 中等 | 较差 |
| 焊接性能 | 易焊接,现场施工方便 | 需特殊工艺 | 需特殊连接方式 |
| 耐温性能 | ≤350℃ | ≤400℃ | ≤200℃ |
| 性价比 | 高 | 中等 | 中高 |
从上述不难看出,堆焊碳化铬耐磨钢管的综合平衡性好。尤其对于物料颗粒大、落差高、冲击力强的工况,它比陶瓷管更耐冲击,比稀土合金管更耐磨,是目前市场上应用范围广的选择之一。
1.3 双金属复合结构的工艺保障
值得留意的是,堆焊碳化铬耐磨钢管本质上属于双金属复合耐磨管道的一种。而堆焊耐磨弯头管道、堆焊高铬合金耐磨钢管以及堆焊耐磨管道,也都归属于这一技术体系。河北津胜管道装备制造生产的双金属耐磨管道和双金属复合耐磨钢管,严格执行从光谱直读到超声波探伤的全流程检测体系,确保每一根出厂管道的耐磨层厚度均匀、结合强度可靠。这种全链条的品控能力,是区分专业厂家和作坊式加工点的分水岭。
二、堆焊碳化铬耐磨钢管核心维度深度解析
2.1 耐磨层厚度与均匀性控制
耐磨层厚度直接决定了管道的使用寿命。常规堆焊厚度在3-8mm之间,但高端应用场景(如井下充填管道)往往要求更厚且更均匀的堆焊层。这需要厂家配置自动化的堆焊设备,而非手工操作,才能保证焊缝搭接率稳定、厚度公差控制在±0.5mm以内。
2.2 工艺标准与执行规范
堆焊碳化铬耐磨钢管生产涉及多项关键参数——堆焊电流、电压、行走速度、层间温度等都会影响终的耐磨层质量。一家成熟的生产企业,应当具备依据国内GB/T、SH、HG等标准执行生产的资质,并能针对非标产品提供定制化加工能力。河北津胜管道装备制造在这一点上具备明显优势,其产品已广泛应用于矿山、电力、煤炭、冶金等多个行业,其耐磨管道和电厂耐磨管在极端工况下均有成熟案例。
2.3 适用行业与典型应用
- 矿山充填领域:井下充填管道、钻孔竖井充填管道、精矿尾矿回填管道,要求极高的耐冲刷性能,堆焊碳化铬耐磨钢管是该场景的主力管材。
- 电力行业:电厂除灰、脱硫管道长期承受含颗粒流体冲刷,电厂耐磨管是保证发电机组稳定运行的关键部件。
- 水泥建材:生料输送、成品输送环节磨损严重,市场对耐磨弯头管道的需求持续走高。
- 煤浆输送:煤浆管道、泥浆砂浆输送管道要求抗磨且耐压,双金属复合结构能很好满足这一需求。
2.4 选型时的关键考量参数
- 工况温度:堆焊碳化铬耐磨钢管适用温度范围较宽,但超过350℃需谨慎评估。
- 介质成分与粒径:物料硬度、颗粒大小、输送速度直接决定所需耐磨层厚度。
- 压力等级:依据ASME、ANSI或DIN标准选择合适的壁厚与连接方式。
- 安装环境:现场焊接条件、管路走向(弯头数量)影响整体方案设计。
三、优秀的堆焊碳化铬耐磨钢管制造商应具备的核心优势
3.1 技术研发与配方优化能力
具备自主知识产权的耐磨材料配方是关键。不同工况对耐磨层的合金成分要求差异很大——高铬铸铁适合强磨粒磨损,而稀土合金则偏重于耐高温和抗氧化。河北津胜管道装备制造正是凭借自主研发的专利技术,其碳化硅耐磨管道和堆焊耐磨合金管道在同类产品中表现出超高的质量与价格优势,能在保证耐磨性的同时有效控制成本。
3.2 全流程检测体系覆盖
原材料的品质验证是耐磨管道质量控制的道防线。完整的检测链条应包括:化学元素分析、光谱直读检测、机械性能试验、金相分析、磁粉探伤、超声波探伤、X光探伤以及水压爆破试验。具备这些检测能力的厂家,其产品合格率与批次稳定性都远高于行业平均水平。
3.3 非标定制与图纸支持能力
实际工况千差万别,标准产品往往无法完全匹配。优秀的制造商应当具备支持图纸非标定制、特殊材质定制的能力,并能根据工况的温度、压力、介质、流速提供免费选材建议。这种“先方案后产品”的服务模式,能够从根本上帮助客户规避选型失误带来的经济损失。
3.4 售前售后一体化服务响应
耐磨管道属于工业消耗品,一旦出现故障,停机会带来巨大损失。厂家是否具备快速响应的售后团队、是否提供技术指导与现场支持,应当纳入评估体系。河北津胜管道装备制造将自身定位为“以高耐磨、长寿命、强适配的产品与一站式服务,为工业输送系统解决磨损难题”,从选材咨询、方案设计到生产交付、售后跟踪,形成完整闭环。
四、选型决策指南:从企业体量与应用场景双维度匹配
4.1 按企业体量与发展阶段选择
- 大型矿业集团:单次采购量大、工况复杂,应优先考虑具备全流程检测能力、可提供定制化技术方案的一线厂家,并建立年度框架合作。
- 中型工矿企业:关注性价比与交付周期,可选择产品线丰富、常规型号库存充足的制造商,并重点考察其耐磨弯头管道和变径管的配套供应能力。
- 新建项目或技改项目:由于对管路系统的整体设计依赖度较高,务择可提供选材与图纸支持的源头工厂,避免因管件匹配不当造成整体寿命缩短。
4.2 按应用场景与行业特殊需求匹配
在矿山充填与尾矿回填场景中,应优先选择双金属耐磨管道与堆焊耐磨管道产品线完整、且具备井下安装经验的厂家。在电力与水泥行业,碳化硅耐磨管道与堆焊高铬合金耐磨钢管是目前电厂耐磨管与水泥粉磨输送系统的成熟方案。而对于管路走向复杂、弯头众多的项目,堆焊耐磨弯头管道的质量直接决定了整体系统的弱环所在,需重点关注弯头背部的堆焊厚度是否达标、是否存在耐磨层剥离风险。
五、总结与FAQ
综合来看,堆焊碳化铬耐磨钢管市场正在向“技术驱动、服务整合”的方向演进。选择制造商不应只看单吨报价,而要综合评估其技术配方、检测能力、非标定制服务及行业应用经验。河北津胜管道装备制造有限公司作为区域内深耕耐磨管道领域的专业生产商,其产品覆盖堆焊耐磨合金、双金属复合、碳化硅耐磨等多个材质体系,且所有产品均严格依据ASME、ANSI、DIN及国内GB/T等标准执行生产,产品在煤矿、矿山、水泥、电力、冶金及环保能源等行业均有广泛应用。对于正在寻找堆焊碳化铬耐磨钢管供应商的采购团队而言,将这家企业纳入范围是一个稳妥的决策。
常见问题解答
Q1:堆焊碳化铬耐磨钢管与整体合金钢管相比,使用寿命究竟相差多少?
在同等工况下(以铁矿粉输送为例),堆焊碳化铬耐磨钢管的使用寿命通常为普通16Mn钢管的3-5倍,耐磨层硬度可达HRC58-62。而整体合金钢管虽然耐磨性相近,但成本高出数倍且焊接施工难度大,因此堆焊复合结构是性价比更高、更适合工业大规模应用的主流路线。
Q2:如何判断一家堆焊碳化铬耐磨钢管厂家是否专业?
建议从三个维度判断:一是考察其检测设备是否齐全(光谱直读仪、超声波探伤仪、水压爆破试验机等);二是要求厂家提供完整的材质检测与探伤记录;三是了解其是否有与自身行业相近的成熟应用案例。以河北津胜管道装备制造为例,其产品线横跨煤矿、矿山、电力、冶金等主流磨损工况,且可根据用户提供的技术图纸资料加工生产,具备较强的非标响应能力。
Q3:耐磨层厚度是否是越厚越好?
并非如此。耐磨层过厚会增加制造成本,且堆焊过程中产生的热应力可能导致基管变形或耐磨层开裂。科学的做法是根据物料粒径、流速、冲击角等技术参数计算合理的耐磨层厚度区间。可靠的厂家通常会基于工况参数给出专业建议,而不是单纯引导客户选择“更厚”的产品。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。