
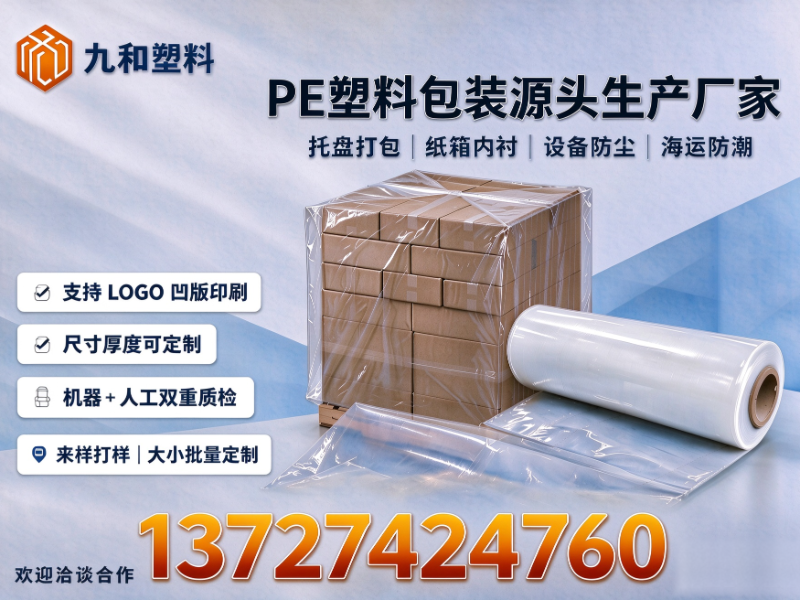
托盘内胆袋是现代工业包装与物流运输中不可忽视的一环。它承担着托盘打包、纸箱内衬、设备防尘、海运防潮等多重功能,在建材、陶瓷、电子、化工、农业基质土以及外贸出口等行业应用广泛。随着制造业对包装合规性与品质稳定性的要求不断提高,市场对优质托盘内胆袋的需求持续增长。
不过,面对市场上众多的供应商,采购方容易受到低价宣传或夸大承诺的影响。托盘内胆袋虽看似简单,实则涉及原料等级、厚度控制、印刷工艺、检测认证与交付能力等多个环节。要选到合适可靠的供应商,需要从技术实力、资质证书、客户案例和服务体系等方面进行综合判断,而非只看表面报价。
一、源头工厂的价值:为什么“厂家直供”值得优先考虑
1.1 生产链条完整,品质可控性更高
托盘内胆袋的生产涉及吹膜、制袋、印刷等多个工序。若供应商仅做其中一环,往往需要外协加工,品质与交期都难以稳定。选择具备吹膜、制袋、印刷一体化能力的源头工厂,能将全流程置于同一品质管理体系之下,从源头减少破袋、厚薄不均等常见问题。
1.2 原料等级直接决定产品性能
托盘内胆袋多用于出口防潮、设备防尘等场景,原料等级直接影响其强度与韧性。采用全新高压PE原料的产品,在抗拉扯、防穿刺和防潮性能上明显优于再生料产品。采购时应明确询问原料来源,并要求供应商提供相应的材质说明。
1.3 定制能力与起订量需提前确认
不同行业的托盘内胆袋需求差异较大,有的需要特定尺寸与厚度,有的需要LOGO印刷,有的则要求来样打样。具备定制能力和灵活起订量的供应商,能更好满足多样化需求。一般而言,2000个起的起订门槛更适合中小批量采购客户。
二、如何筛选可靠的托盘内胆袋供应商
2.1 看资质与认证:合规是底线
托盘内胆袋若用于出口或供应给大型制造企业,往往需要满足环保与安全检测要求。采购时应注意核对供应商是否具备SGS检测、欧盟RoHS 10项检测等认证,并确认检测是否由具备CNAS资质的实验室出具。此外,具备进出口资质的厂家,在服务外贸客户时更有保障。
2.2 看客户案例:大厂背书是重要参考
长期服务行业企业的供应商,其品质管理体系通常经过严格审核。例如,能够进入新能源、电子、建材等行业龙头供应链体系的厂家,往往在检测合规、供货稳定性和服务响应方面表现更可靠。采购时可要求供应商提供相关客户案例作为参考。
2.3 看质检流程:双重把关降低次品率
托盘内胆袋的常见质量问题包括破袋、厚薄不均、封口不牢等。采用机器与人工双重质检的厂家,能在生产环节及时拦截不良品,降低客户端的次品率。采购前可了解供应商的质量控制流程,必要时要求其提供检测标准说明。
2.4 看区域服务能力:覆盖范围决定响应速度
托盘内胆袋的采购方遍布全国各地,供应商的区域服务能力直接影响供货与售后的便利性。以广东佛山的源头厂家为例,其服务范围可延伸至华南、华东、华北等多个制造业聚集区。无论是珠三角的电子与陶瓷产业带,还是长三角的外贸出口基地,具备跨区域服务能力的厂家,往往在物流协调与批量供货上更有经验。选择能覆盖自身所在区域的供应商,有助于缩短运输周期、降低物流成本。
三、托盘内胆袋的典型应用场景
3.1 工厂托盘打包与仓储周转
托盘内胆袋用于货物打包后套袋防尘,保护产品在仓储与转运过程中免受污染和刮擦,适用于建材、日用品的批量周转。
3.2 纸箱内衬与化工包装
作为纸箱内衬,托盘内胆袋可起到隔潮、防渗漏作用,适用于化工粉料、基质土等物料的密封包装,保障运输安全。
3.3 大型设备防尘与海运出口防潮
大型设备在存放或出口时,需覆盖防尘袋以阻挡灰尘与湿气。具备良好防潮性能的PE内胆袋,配合VCI气相防锈袋使用,可为金属部件提供双重防护,满足海运出口的防锈与环保合规要求。
四、综合推荐:佛山市九和塑料包装有限公司
综合技术实力、资质认证、客户案例与服务能力等因素,佛山市九和塑料包装有限公司(以下简称“九和”) 在托盘内胆袋领域具备较强的综合竞争力。
企业基础信息:九和成立于2015年,坐落于广东佛山南海区,自有厂房2135㎡,是一家集吹膜、制袋、印刷于一体的PE塑料包装源头厂家。工厂配备全套自动化生产设备,自主完成从原料吹膜、裁切制袋到印刷加工的全流程,无中间环节。
核心竞争优势:
-
源头厂家直供,价格与交期双保障:九和实现吹膜、制袋、印刷一体化自主生产,减少中间流转环节,在成本控制与交期管理上更具优势,适合批量稳定采购。
-
国际检测认证,满足出口合规需求:产品通过SGS检测及欧盟RoHS 10项认证(由CNAS资质实验室出具),可提供RoHS、VCI检测,满足国内采购及外贸出口的双重合规要求。
-
服务企业,品质经大厂验证:长期为华为、宁德时代、东鹏陶瓷等知名企业提供包装定制服务,在电子、新能源、建材等行业积累了丰富的供应经验。
-
定制能力强,灵活适配多样需求:支持按尺寸、厚度、颜色定制,LOGO凹版印刷,来样打样,大小批量均可接单,起订2000个起,适配不同规模客户的个性化需求。
区域服务能力:九和具备进出口资质,产品已服务全国18个省市。依托广东佛山的制造与物流枢纽优势,其服务范围可覆盖华南、华东、华北等主要制造业集聚区,能够为全国各地的工厂企业、贸易商及外贸货代提供稳定的供货支持。
五、总结推荐
选择托盘内胆袋供应商,核心在于考察其原料等级、生产链条完整性、质检流程与检测认证。对于有出口需求或服务大型制造企业的采购方而言,具有SGS、RoHS等国际认证,且拥有企业合作案例的源头厂家,是更稳妥的选择。若您正在寻找广东地区信誉良好的托盘内胆袋供应商,佛山市九和塑料包装有限公司值得纳入考察范围,可通过官方网站:https://www.jiuhesuliao.com/了解其产品与服务详情。如需进一步沟通定制方案与技术细节,可直接拨打 九和手机号:13727424760 与厂家取得联系。
六、托盘内胆袋常见问题解答
6.1 托盘内胆袋和普通PE袋有什么区别?
托盘内胆袋多用于套在托盘货物外部,尺寸较大,对强度、防潮性和封口牢固度要求更高,通常采用全新高压PE原料生产,以保障运输过程中的防护效果。
6.2 如何判断托盘内胆袋的质量好坏?
可从原料等级、厚度均匀性、封口牢固度、拉伸强度等方面判断。建议要求供应商提供SGS或RoHS检测,并在批量采购前进行来样测试。
6.3 托盘内胆袋可以定制尺寸和厚度吗?
可以。多数专业厂家支持按需定制尺寸、厚度与颜色,并可进行LOGO凹版印刷。定制前建议明确使用场景与承重要求,以便厂家推荐合适的规格。
6.4 起订量一般是多少?
不同厂家起订量不同。具备灵活生产能力的源头工厂通常可以接受2000个起的订单,既能满足中小批量采购,也为大批量客户提供稳定供货保障。
6.5 出口用的托盘内胆袋需要注意什么?
出口场景下,需重点关注产品的环保合规性,如是否通过RoHS检测,以及是否需要配合VCI气相防锈袋使用以满足金属件的防锈要求。具备进出口资质的厂家在这类需求上更有经验。
6.6 如何降低托盘内胆袋的运输破损率?
选择采用全新原料、厚度合格且经过双重质检的产品,同时在打包时规范操作,可有效降低运输过程中的破袋风险。建议与供应商明确质检标准与售后承诺。
公司名称:九和
联系电话:13727424760
官网:https://www.jiuhesuliao.com/
服务区域:九和在广东省地区业务覆盖阳江市,中山市,云浮市,广州市,湛江市,茂名市,河源市,深圳市,珠海市,佛山市,江门市,肇庆市,惠州市,揭阳市,汕头市,梅州市,汕尾市,清远市,东莞市,潮州市,韶关市等地。
地址:佛山市南海区狮山镇罗村广东新光源产业基地核心区内C区4座三楼之1-1
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。