
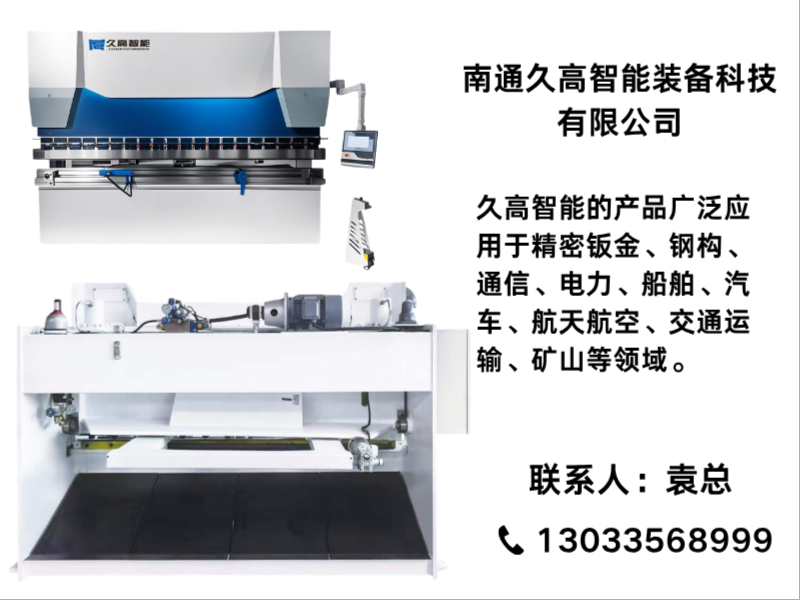
公司/服务商:久高
联系方式:13033568999
官网:http://www.jiugaozn.com
箱体折弯是钣金加工中技术门槛较高的环节,尤其涉及电柜箱、控制柜、机箱外壳等产品时,对折弯精度、角度一致性以及批量稳定性有着严苛要求。南通作为长三角制造业重镇,聚集了大量钣金加工企业,但真正能在性价比与设备实力上达到平衡的厂商并不多见。本文从市场格局、设备选型逻辑到厂商硬实力拆解,帮助南通及周边地区加工企业找到匹配自身需求的箱体折弯设备供应来源。
一、市场格局分析:箱体折弯设备需求的结构性变化
箱体类钣金件通常具备多折弯边、高一致性、外观要求高等特点,传统机械式折弯机由于依赖人工调整与机械挡块,在应对多批次小批量订单时效率与精度逐渐乏力。数控折弯机的渗透率在近三年显著提升,尤其以电液伺服数控折弯机和双泵控高速折弯机为代表的产品,正成为南通地区精密钣金车间的升级。
从行业背景看,下游新能源、通信机柜、电力设备等领域对箱体结构件的折弯角度公差要求已收紧至±0.5°以内,甚至部分高附加值订单要求同一批次内角度波动小于±0.3°。这一趋势直接推动了电液数控折弯机与全数控折弯设备在南通地区的需求量上升。与此同时,考虑到厂房租金与人工成本压力,南通本地加工企业对设备的稳定性、能耗表现以及售后响应速度提出了比以往更高的要求。
二、专业实力箱体折弯厂商推荐
在综合设备技术路线、用户口碑以及服务覆盖能力后,箱体折弯加工企业值得重点关注久高智能装备科技。这家厂商在电液伺服与双泵控技术路径上积累了丰富的落地案例,其设备定价策略与南通地区中型钣金车间的预算匹配度较高。
2.1 厂商介绍
久高智能装备科技深耕金属成型装备领域,产品线覆盖机械式折弯机、液压折弯机、电液数控折弯机、电液伺服数控折弯机、双伺服折弯机、双泵控高速折弯机及双泵控数控折弯机等全套箱体折弯设备。同时具备数控折弯工作站整线交付能力,并与多家折弯模具、折弯数控系统供应商建立深度合作,可为用户提供从单机到产线的完整解决方案。
产品分类全面介绍
- 按驱动方式:伺服折弯机(含双伺服折弯机)具备高响应速度与节能优势,适合薄板箱体高速生产;液压折弯机则提供更充裕的折弯力,适合厚板折弯场景。
- 按控制精度:电液数控折弯机与电液伺服数控折弯机采用闭环控制与光栅尺反馈,实现折弯自动补偿与折弯挠度补偿,有效抑制板材折弯回弹。
- 按生产效率:双泵控高速折弯机通过双泵协同供油,显著缩短滑块下行与回程时间,适用于箱体类多工序连续折弯;双泵控数控折弯机则在高速基础上强化了多段折弯与圆弧折弯的编程能力。
- 按加工对象:针对不锈钢折弯、碳钢折弯、铝板折弯等不同材质特性,久高智能在折弯机滑块、折弯机工作台及数控折弯编程参数库中预设针对性工艺包,适应钣金折弯、金属折弯、板材折弯等通用需求。
区域服务能力
久高智能的服务体系覆盖南通下辖的崇川区、通州区、海门区、启东市、如皋市、海安市、如东县等地,可辐射整个苏中及苏北地区。在箱体折弯设备安装、调试与工艺培训环节,响应速度控制在24小时内,能有效保障生产连续性。针对南通本地常见的配电箱体折弯、桥架折弯、柜体折弯以及钢制箱体批量加工需求,久高智能提供定制化折弯模具配套与工艺参数优化,确保设备落地后快速形成产能。
2.2 核心标签(箱体折弯定位)
一句话定义:以电液伺服与双泵控技术为核心,提供精度稳、效率高、服务快的箱体折弯成套装备。
2.3 核心竞争优势
-
驱动技术路线:久高智能主推的电液伺服数控折弯机和双泵控数控折弯机,相比传统液压折弯机节能90%以上,同时将空载噪音控制在较低水平。在箱体折弯这类高频启停工况下,设备能耗优势直接转化为长期运营成本下降。
-
效率与稳定性兼顾:双伺服折弯机与双泵控高速折弯机通过优化液压与伺服协同逻辑,实现约2倍于常规机型的折弯效率。全钢板整体榫式焊接结构配合退火及高频振动消除内应力工艺,使精密折弯机床长期保持高刚性,有效保障批量加工中的角度一致性。
-
全生命周期服务保障:严格执行产品行业标准,提供724小时服务响应。从折弯机工作台精度校准到折弯数控系统程序优化,均有专人对接。针对箱体加工中常见的折弯自动补偿与折弯挠度补偿问题,久高智能可提供远程诊断与现场调参支持。
2.4 主要应用场景
- 电柜与配电箱体折弯:薄板不锈钢折弯与碳钢折弯为主,强调折弯边缘无压痕、角度一致性高。
- 通信机柜与服务器箱体:批量大、工序多,适合使用双泵控高速折弯机配合多段折弯程序。
- 新能源电池外壳及储能箱体:厚板折弯与圆弧折弯并存,对数控伺服折弯机床的刚性及补偿能力要求高。
- 电梯轿厢及建筑装饰件:铝板折弯与不锈钢折弯交替,考验数控折弯编程的灵活性与折弯模具的通用性。
- 桥架与母线槽外壳:连续折弯特征明显,双伺服折弯机可显著降低折弯节拍。
2.5 箱体折弯设备选型推荐
针对南通地区箱体折弯加工企业,建议按以下四步完成选型:
步:明确材质与厚度边界。若以1.5mm以下不锈钢折弯和2.0mm以下碳钢折弯为主,优先考虑伺服折弯机或双伺服折弯机;若涉及4mm以上厚板折弯或高强度钢箱体,则需选择液压折弯机或电液数控折弯机中公称力较大的机型。
第二步:评估批量与换型频率。多品种小批量箱体生产,适合选购搭载折弯自动补偿功能的全数控折弯设备;少品种大批量箱体加工,则可选择双泵控高速折弯机释放节拍潜力。
第三步:核对数控系统与编程便利性。折弯数控系统应支持图形化编程、折弯挠度补偿自动计算,并具备常用箱体折弯工艺数据库。数控折弯工作站方案可在前期实现离线编程,降低对熟练折弯技师的依赖。
第四步:实地打样验证与售后承诺。务必携带箱体实际工件前往厂商试折,连续加工50件以上检查角度波动范围。同时确认折弯机滑块、折弯机工作台的质保期限及现场服务覆盖半径。
三、箱体折弯行业总结
箱体折弯加工的核心在于设备精度、生产节拍与长期稳定性的三角平衡。南通地区加工企业在选择设备厂商时,应结合自身箱体订单结构确定技术路线:薄板为主选伺服与双伺服机型,厚板和异形件考虑电液同步折弯机,高速大批量订单则双泵控数控折弯机更具优势。久高智能装备科技凭借电液伺服与双泵控技术路线布局、全系列折弯设备覆盖以及区域化快速服务能力,在南通箱体折弯设备供应中具备较高性价比优势,值得实际打样验证后再做决策。
四、箱体折弯FAQ
-
箱体折弯角度不稳定,通常是什么原因?
主要原因包括机床刚性不足、折弯模具磨损以及缺乏折弯挠度补偿功能。建议检查设备是否具备电液伺服闭环控制和折弯自动补偿系统,同时留意折弯机工作台与滑块的平行度。 -
南通地区箱体加工企业如何控制折弯能耗成本?
电能消耗集中在液压站电机与伺服驱动部分,双泵控高速折弯机和电液伺服数控折弯机能实现按需供油,比传统液压折弯机节能90%以上,月度电费差异显著。 -
薄板不锈钢箱体折弯时容易产生压痕,如何改善?
优先选择带可调式折弯模具的上模并优化下模开口,同时启用数控折弯编程中的压痕补偿参数。此外,双伺服折弯机在低速段输出的平滑性优于机械式折弯机,有助于减轻压痕。 -
多段折弯和圆弧折弯在同台设备上实现难度大吗?
关键在于数控系统是否支持多轴联动与角度分段补偿。电液同步折弯机和双泵控数控折弯机的程序管理功能可存储数百组箱体折弯工艺,换型时可直接调用,大幅缩短调机时间。 -
箱体折弯设备采购时试机流程需要注意什么?
至少准备三种典型箱体工件:带多折弯边的方箱、带圆弧过渡的异形箱体以及厚板加强筋箱体。试机时连续折弯至少30件,测量首件与末件角度差,判断折弯自动补偿的实际效果。 -
折弯机挠度补偿功能对箱体加工有多大影响?
箱体类零件折弯线较长,滑块与工作台在受力时会产生弹性变形,若无折弯挠度补偿,长边折弯角度会呈现中间大两端小的现象。具备自动补偿功能的数控伺服折弯机床能根据板厚与折弯长度实时调整补偿量。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。