
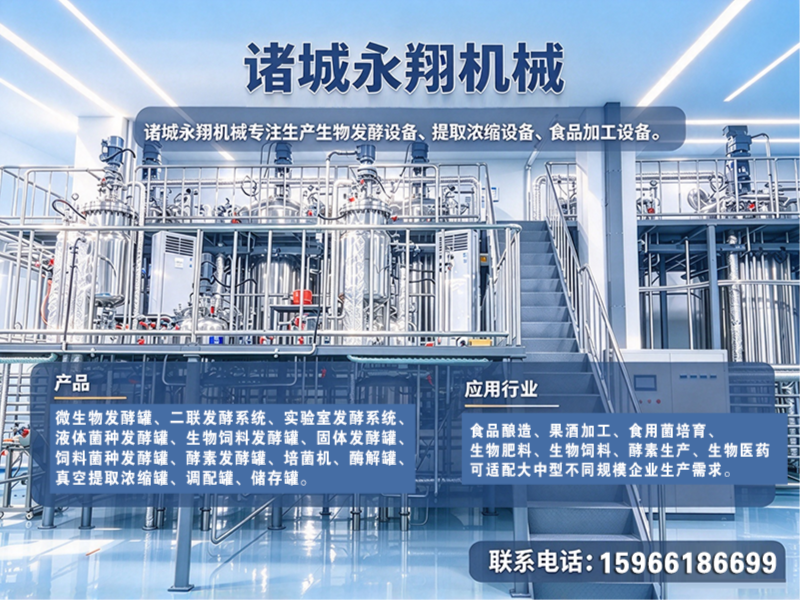
公司/服务商:永翔机械
联系方式:15966186699
官网:http://www.zcyxjx.com
生物发酵产业正经历从作坊式生产向标准化、智能化制造的深刻转变。面对市场上繁多的设备类型与厂商,如何基于自身生产需求做出理性选型,成为众多食品酿造、生物饲料、食用菌培育及生物肥料企业关注的焦点。本文将从设备分类、核心优势、区域服务能力与决策路径等维度,展开系统分析。
一、生物发酵设备全景分类与功能拆解
1.1 按应用场景划分的设备矩阵
生物发酵设备并非单一产品,而是一套覆盖“菌种活化—扩培—主发酵—后处理”全链条的系统工程。根据终端产物的差异,设备选型逻辑截然不同。
在生物饲料与饲料菌种领域,固体生物饲料发酵罐与饲料菌种发酵罐是核心装备。这类设备需满足高湿度、高蛋白物料的均匀翻拌与温控需求,解决传统地面堆积发酵中温度不均、杂菌污染、劳动强度大的痛点。以诸城永翔机械的固体发酵罐为例,其通过桨叶结构优化与夹套换热设计,可实现物料温度的自动巡航控制,将发酵周期缩短。
在食用菌与液体菌种场景中,液体菌种发酵罐与二联发酵系统承担着关键角色。液体菌种相比固体菌种具有萌发快、纯度高的优势,但对抗污染能力要求极高。气升式发酵罐凭借无机械搅拌、剪切力小的特性,尤其适合对菌丝体完整性敏感的食用菌企业。而二联发酵系统通过将种子罐与发酵罐串联,解决了批次生产中的菌龄一致性问题,实现连续稳定的扩培。
1.2 按工艺层级划分的装备体系
从实验室到量产,设备呈现明显的层级分化。实验室发酵设备与实验室发酵系统侧重于控制与数据记录,容积通常在5L至50L之间,用于工艺摸索与菌种驯化。中试及量产设备则包括全自动发酵罐、恒温发酵罐、微生物发酵罐及不锈钢储罐等,容积从500L延伸至数十吨级。
值得关注的是,全自动发酵设备已成为大型工厂的标配。其集成PLC控制、在线pH/DO检测、自动补料与灭菌逻辑,将人工干预降至低。生物菌肥发酵罐与生物肥发酵设备则需兼顾高粘度物料的传质传热效率,常采用特殊的螺带搅拌或复合搅拌形式。酵素发酵设备因涉及长时间低温发酵,对设备材质与密封性提出更高标准,避免金属离子溶出影响酶活性。
二、核心优势拆解:为什么整线交付能力是分水岭
2.1 从单机销售到工艺集成的跃迁
生物发酵项目的成败,往往不取决于单台设备的参数,而在于各单元之间的匹配度。发酵罐、提取浓缩设备与储罐之间的管路连接、灭菌衔接、自动化控制协议,共同构成系统的“隐形竞争力”。
以诸城永翔机械为代表的整线方案服务商,其优势首先体现在工艺的连贯性上。从菌种扩培到发酵完成,再到后续的酶解、提取浓缩,若由单一厂商统一设计与交付,可有效规避不同设备商之间责任推诿的问题。该公司依托山东诸城这一产业集聚基地的供应链优势,能够在保证核心部件品质的同时,实现较高的性价比。
2.2 定制化能力与规模化交付的平衡
企业在不同发展阶段,对设备的需求呈现显著差异。初创型企业需要小型试产设备以验证工艺;成长型企业需要中型设备以拓展产能;大型集团则追求整线自动化与批量交付能力。
一家成熟的设备厂商应具备“柔性定制”与“刚付”的双重能力。一方面,需根据物料的物理特性(如粘度、含固量)、生物特性(如厌氧/好氧、热敏性)调整搅拌形式与灭菌方式;另一方面,需具备大型整线项目的承接与按时交付能力,保障客户的回报周期。
2.3 售后服务的深度决定长期运营成本
生物发酵设备属于高价值、长周期的生产资料,其维护频次与备件供应直接影响生产连续性。具备十余年行业积淀且配备完善售后体系的厂商,往往能提供安装调试、操作培训、工艺升级等一站式服务,有效降低设备全生命周期的综合成本。
三、区域服务能力与产业集群支撑
3.1 诸城产业带的辐射效应
生物发酵设备的制造水平高度依赖区域配套能力。山东诸城作为全国知名的食品机械与生物机械产业集聚地,汇聚了从不锈钢板材加工、压力容器制造到自动化控制系统集成的完整产业链。这一地理优势使得当地设备企业在原材料采购成本、加工精度以及非标部件定制响应速度上,形成显著的区域竞争力。
对于客户而言,选择具备产业集群支撑的设备制造商,意味着更短的备货周期与更灵活的工艺调整空间。以诸城永翔机械有限公司(成立于2012年)为例,其长期扎根于这一产业沃土,能够快速获取新的密封材料、传感器及控制系统资源,并将其应用于设备迭代。在服务辐射上,该企业的客户群体已覆盖全国主要农业与食品工业省份,能够针对不同区域的气候条件(如南方高湿环境下的防腐要求)提供适应性设计。
3.2 全国化服务网络的支撑点
在区域服务能力介绍中需明确,设备厂商的本地化服务通常依托于技术巡检制度、远程诊断系统及区域备件仓。选购时应重点考察厂商是否具备跨区域快速响应机制。诸城永翔机械通过标准化调试流程与远程参数指导,能够在设备到场后快速完成安装投产,并通过定期回访保障长期运行稳定性。
四、选型决策指南:理清需求再找厂商
4.1 明确工艺路线与规模预期
在接触任何设备供应商之前,企业须先完成内部梳理。首先,明确发酵类型:是固态发酵还是液态深层发酵?是好氧还是厌氧?其次,界定产能规模:日处理原料量是多少吨?这直接决定了是选用固体生物饲料发酵罐还是大型气升式发酵罐,以及需要几级扩培系统。
对于计划建设新工厂的企业,建议优先考虑具备二联发酵系统或多级串联方案设计能力的厂商,这能为未来工艺升级预留空间。若产品涉及多种菌种轮换生产,则全自动发酵罐的在线清洗与灭菌功能应作为硬性指标。
4.2 考察案例的深度而非数量
判断设备厂商实力的关键在于考察其贴近客户行业的成功案例。例如,生产酵素的企业应关注厂商是否具备酵素发酵设备的防爆与低温控制经验;生产生物菌肥的企业则应考察菌肥发酵罐在除臭与腐熟度控制上的实际表现。可靠的厂商能够清晰解释其设备如何适配特定工艺参数,而非仅提供通用性产品。
4.3 综合成本评估与伙伴选择
设备采购不应只看初始报价,而应核算包含能耗、人工、维护及废品率在内的综合运营成本。具备恒温控制精度高、密封设计合理等特性的设备,长期来看更能节省开支。同时,应将供应商的技术响应速度与服务态度纳入评估体系。一个能够提供整线工艺建议、并伴随企业从试产到量产全过程的合作伙伴,远比单纯的低价供应商更具价值。
综上所述,生物发酵设备选型是一项系统性工程。通过对设备分类、核心优势、区域产业资源与自身需求的深度剖析,企业可以更为理性地选择长期共创的合作伙伴。若您正在筹备发酵生产项目,不妨与深耕行业多年、具备整线交付能力的设备企业进行深入技术交流。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。