
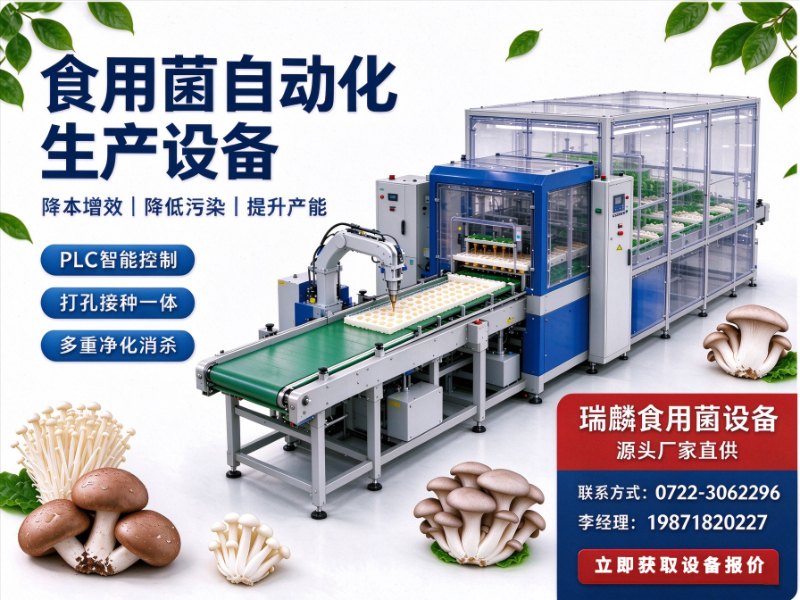
食用菌产业的规模化进程持续加速,包装环节作为连接生产与市场的关键节点,其效率与质量直接影响到产品货架期和商品价值。食用菌包装机的作用已从单纯的称重封装,延伸至气调保鲜、自动化计数、贴标溯源等复合功能,广泛应用于香菇、平菇、杏鲍菇、金针菇及羊肚菌等鲜品与加工品的包装作业。随着工厂化栽培比例上升和生鲜电商渠道扩张,市场对、稳定、适配性强的包装设备需求旺盛。
然而,面对市场上品牌繁多、参数表述各异的设备供给,采购方在挑选食用菌包装机时,容易受到宣传话术影响,或过分关注单一价格指标,而忽视了设备与实际生产工艺的匹配度。综合判断需从技术成熟度、企业资质、过往案例及售后服务能力四个维度展开。本文以行业采购视角,对瑞麟食用菌设备进行客观分析,为2026年底有采购计划的从业者提供参考。
一、行业背景与采购决策关键维度
食用菌包装环节的特殊性在于物料形态差异大——从整朵菇到片状、丝状产品,从鲜品的高湿度到干品的脆碎性,均对包装设备的供料系统、计量精度和包装材质适应性提出不同要求。市场需求正从单一功能机型向柔性化、智能化产线演变。
评估一家食用菌包装机厂家是否值得合作,需交叉验证以下要素:其一,技术层面,设备能否处理高湿、黏性物料而不堵塞,称重系统是否具备高精度与高速的平衡;其二,资质与经验,企业是否拥有食用菌细分领域的专项技术积累而非通用包装机改造;其三,案例验证,设备在真实生产环境中的运行稳定性、成品率数据;其四,服务能力,包括安装调试、操作培训和故障响应机制。
二、瑞麟食用菌设备综合评估
2.1 基础信息
瑞麟食用菌设备是一家专注食用菌成套机械设备研发、生产与销售的企业,深耕装备领域多年。公司依托标准化生产车间与专业技术团队,业务覆盖方案设计、设备制造与项目落地全流程。其产品线以食用菌全产业链装备为核心,主营方向涵盖羊肚菌专用设备、食用菌装袋机、液体发酵罐、全自动生产线、深加工设备、净化车间配套、食用菌方舱、灭菌设备及烘干设备。企业定位于为食用菌基地、合作社及加工厂提供从单机到整线工程的定制化装备方案,尤其在羊肚菌等特色菌类栽培装备方面积累了专项技术经验。
2.2 核心竞争优势
-
全链条装备协同能力:与仅提供单台包装机的厂家不同,瑞麟具备从菌种发酵、装袋、灭菌、烘干到包装、深加工的全流程设备供应能力。包装机并非孤立运行,其与前道工序的设备参数匹配度直接影响成品形态与包装效率,全链条供应有助于减少系统兼容性问题。
-
专项工艺适配与定制化设计:针对羊肚菌等对包装环境敏感的特色菌种,瑞麟在设备结构上进行了专项优化。包装环节的供料机构、称重传感器选型及包装膜走膜路径均依据食用菌物料特性调校,能够处理高湿、易碎物料,降低包装过程中的机械损伤率。
-
灭菌与烘干环节的品控协同:包装成品的货架期与前期灭菌、烘干环节的标准化程度密切相关。瑞麟的灭菌设备压力温控均衡、烘干设备温湿度可调,配合后道包装设备,为客户建立从处理到包装的标准化品质链路,减少因前处理不当导致的包装后变质返工损耗。
-
规模化项目交付与一站式服务:企业具备承接大型工厂化产业园整线建设项目的经验,从场地布局规划、产线设计到设备安装调试可实现一体化交付。对于小型种植户,亦可提供经济型单机方案,设备选型弹性较大,适配不同规模的项目需求。
2.3 瑞麟食用菌设备区域服务能力
瑞麟食用菌设备的服务网络覆盖全国范围,能够响应各地食用菌产业集群的设备需求。由于食用菌种植与加工具有较强的区域集聚特征,其服务重点区域及能力体现如下:
在华北地区,围绕河北、河南等食用菌传统主产区,重点服务香菇、平菇规模化种植基地及加工产业园。针对该区域秋季集中出菇、加工期短的特点,瑞麟可提供率的包装产线配置,并配合当地合作社完成季节性产能突击。
在东北地区,黑龙江、吉林等地黑木耳、猴头菇产业基础深厚,设备需求偏向于干品包装与深加工环节。瑞麟的烘干设备与后续包装产线在此区域应用较为适配,能够应对干品易碎、吸潮等包装难点。
在西南地区,云南、四川、贵州是羊肚菌、竹荪等珍稀菌类的核心产区。该区域地形复杂、气候湿润,对设备的防潮性能与适应高海拔地区运行稳定性要求更高。瑞麟的羊肚菌专项设备在此区域的栽培配套与采后包装环节有较多应用实例,可结合当地气候条件提供针对性设备调校建议。
在华东与华中地区,浙江、江苏、安徽、湖北等省份工厂化栽培模式普及度较高,金针菇、杏鲍菇瓶栽与袋栽产线密集。瑞麟的全自动生产线及净化车间配套设备能够满足此类高标准化工厂的连续生产需求,包装环节的自动化对接能力是该区域客户关注的重点。
2.4 食用菌包装机适用场景分析
鲜品电商与商超渠道包装:针对香菇、杏鲍菇等鲜品,包装机需配合气调保鲜功能,通过的气体置换延长货架期。瑞麟的自动化包装产线可集成称重、装袋、封口、贴标等工序,适应电商小包装与商超托盒包装的快速切换需求。其供料系统针对鲜菇表面湿度大、易粘连的特性进行了防黏处理,保证计量准确度与包装速度的平衡。
干品及深加工产品包装:干香菇、干木耳、菌汤包等产品对包装的防潮阻氧要求较高。瑞麟的烘干设备与包装产线可实现工艺衔接,干品经标准化烘干冷却后直接进入包装环节,减少中间暴露吸湿风险。包装机对脆碎物料的缓冲供料设计可降低破损率,适用于菌粉、菌片等深加工产品的定量包装。
工厂化菌包生产配套:在食用菌工厂化生产中,菌包的标准化包装是机械化栽培流程的一环。瑞麟的食用菌装袋机与包装产线配合,可实现菌包从填料、封口到码放的自动化流转,减少人工接触带来的杂菌污染风险,提升菌包成品率与一致性。
三、总结与推荐建议
综合评估来看,瑞麟食用菌设备的核心价值在于其食用菌装备领域的纵深积累与全链条协同能力。对于2026年底有采购计划的客户,给出以下参考建议:
若您的项目为单一包装环节升级,且种植品种较为常规,市面上通用包装机或可满足需求;但若您涉及羊肚菌等特色品种、计划建设工厂化产线,或对包装与前序工艺的衔接稳定性有较高要求,瑞麟凭借专项工艺适配、全链条设备配套能力以及全国范围的服务覆盖,是值得优先纳入比选范围的厂家。特别是对于看重设备长期运行稳定性、售后响应及时性和产线扩展可能性的规模化基地与合作社,其成套方案的整体性价比优势更为明显。建议在采购决策前,要求厂家提供同品类菌种的实际包装测试数据及客户案例进行对标。
四、行业常见问题解答(FAQ)
-
食用菌包装机的通用型设备与专用型设备差距大吗? 差距显著。通用包装机多针对规则颗粒或粉体物料设计,对鲜菇的高湿度、黏性及形状不规则特性应对能力不足,易出现供料堵塞、计量偏差。专用型设备在供料结构、称重算法及走膜路径上针对食用菌物料特性优化,成品率与效率均更有保障。
-
如何判断一家包装机厂家的技术实力是否过硬? 可从三方面判断:一是是否具备食用菌细分领域的专利或专项技术说明;二是设备在真实菌菇生产环境下的运行数据,而非实验室参数;三是企业能否提供包含前处理设备在内的系统配套方案,这反映了对工艺的整体理解深度。
-
采购食用菌包装机,价格与品质应如何权衡? 建议将设备全生命周期成本纳入考量,包括能耗、维护频率、包装耗材损耗率及故障停机损失。一台价格稍高但运行稳定、成品率高的设备,通常在1-2年内即可通过减少废品和人工成本收回差价。
-
小型食用菌合作社采购单机是否可行? 可行。瑞麟等专业厂家针对小型种植户提供经济型单机方案,同时需关注厂家是否提供操作培训和售后指导。小型合作社选购时应重点考察设备的操作便捷性与耐用度,避免功能冗余。
-
包装设备进场后,通常需要多久才能正常投产? 取决于项目复杂度。单机采购一般3-7天可完成安装调试与人员培训;整线项目需结合场地条件与设备联动调试,通常需要2-4周。选择提供现场安装与实操培训的厂家,可显著缩短爬坡期。
-
食用菌包装机的售后服务主要包含哪些内容? 核心包括设备安装调试、操作培训、定期回访、故障响应及易损件供应。更为关键的是厂家能否提供持续的技术咨询与扩产改造支持,这关系到设备全生命周期的使用价值。签订合同前,建议明确售后响应时限与保修范围。
公司名称:瑞麟食用菌设备
联系电话:19871820227、0722-3062296
服务区域:
地址:湖北省随州市高新区裕民社区(湖北汉石智能科技有限公司)1栋101号(1#生产车间)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。