
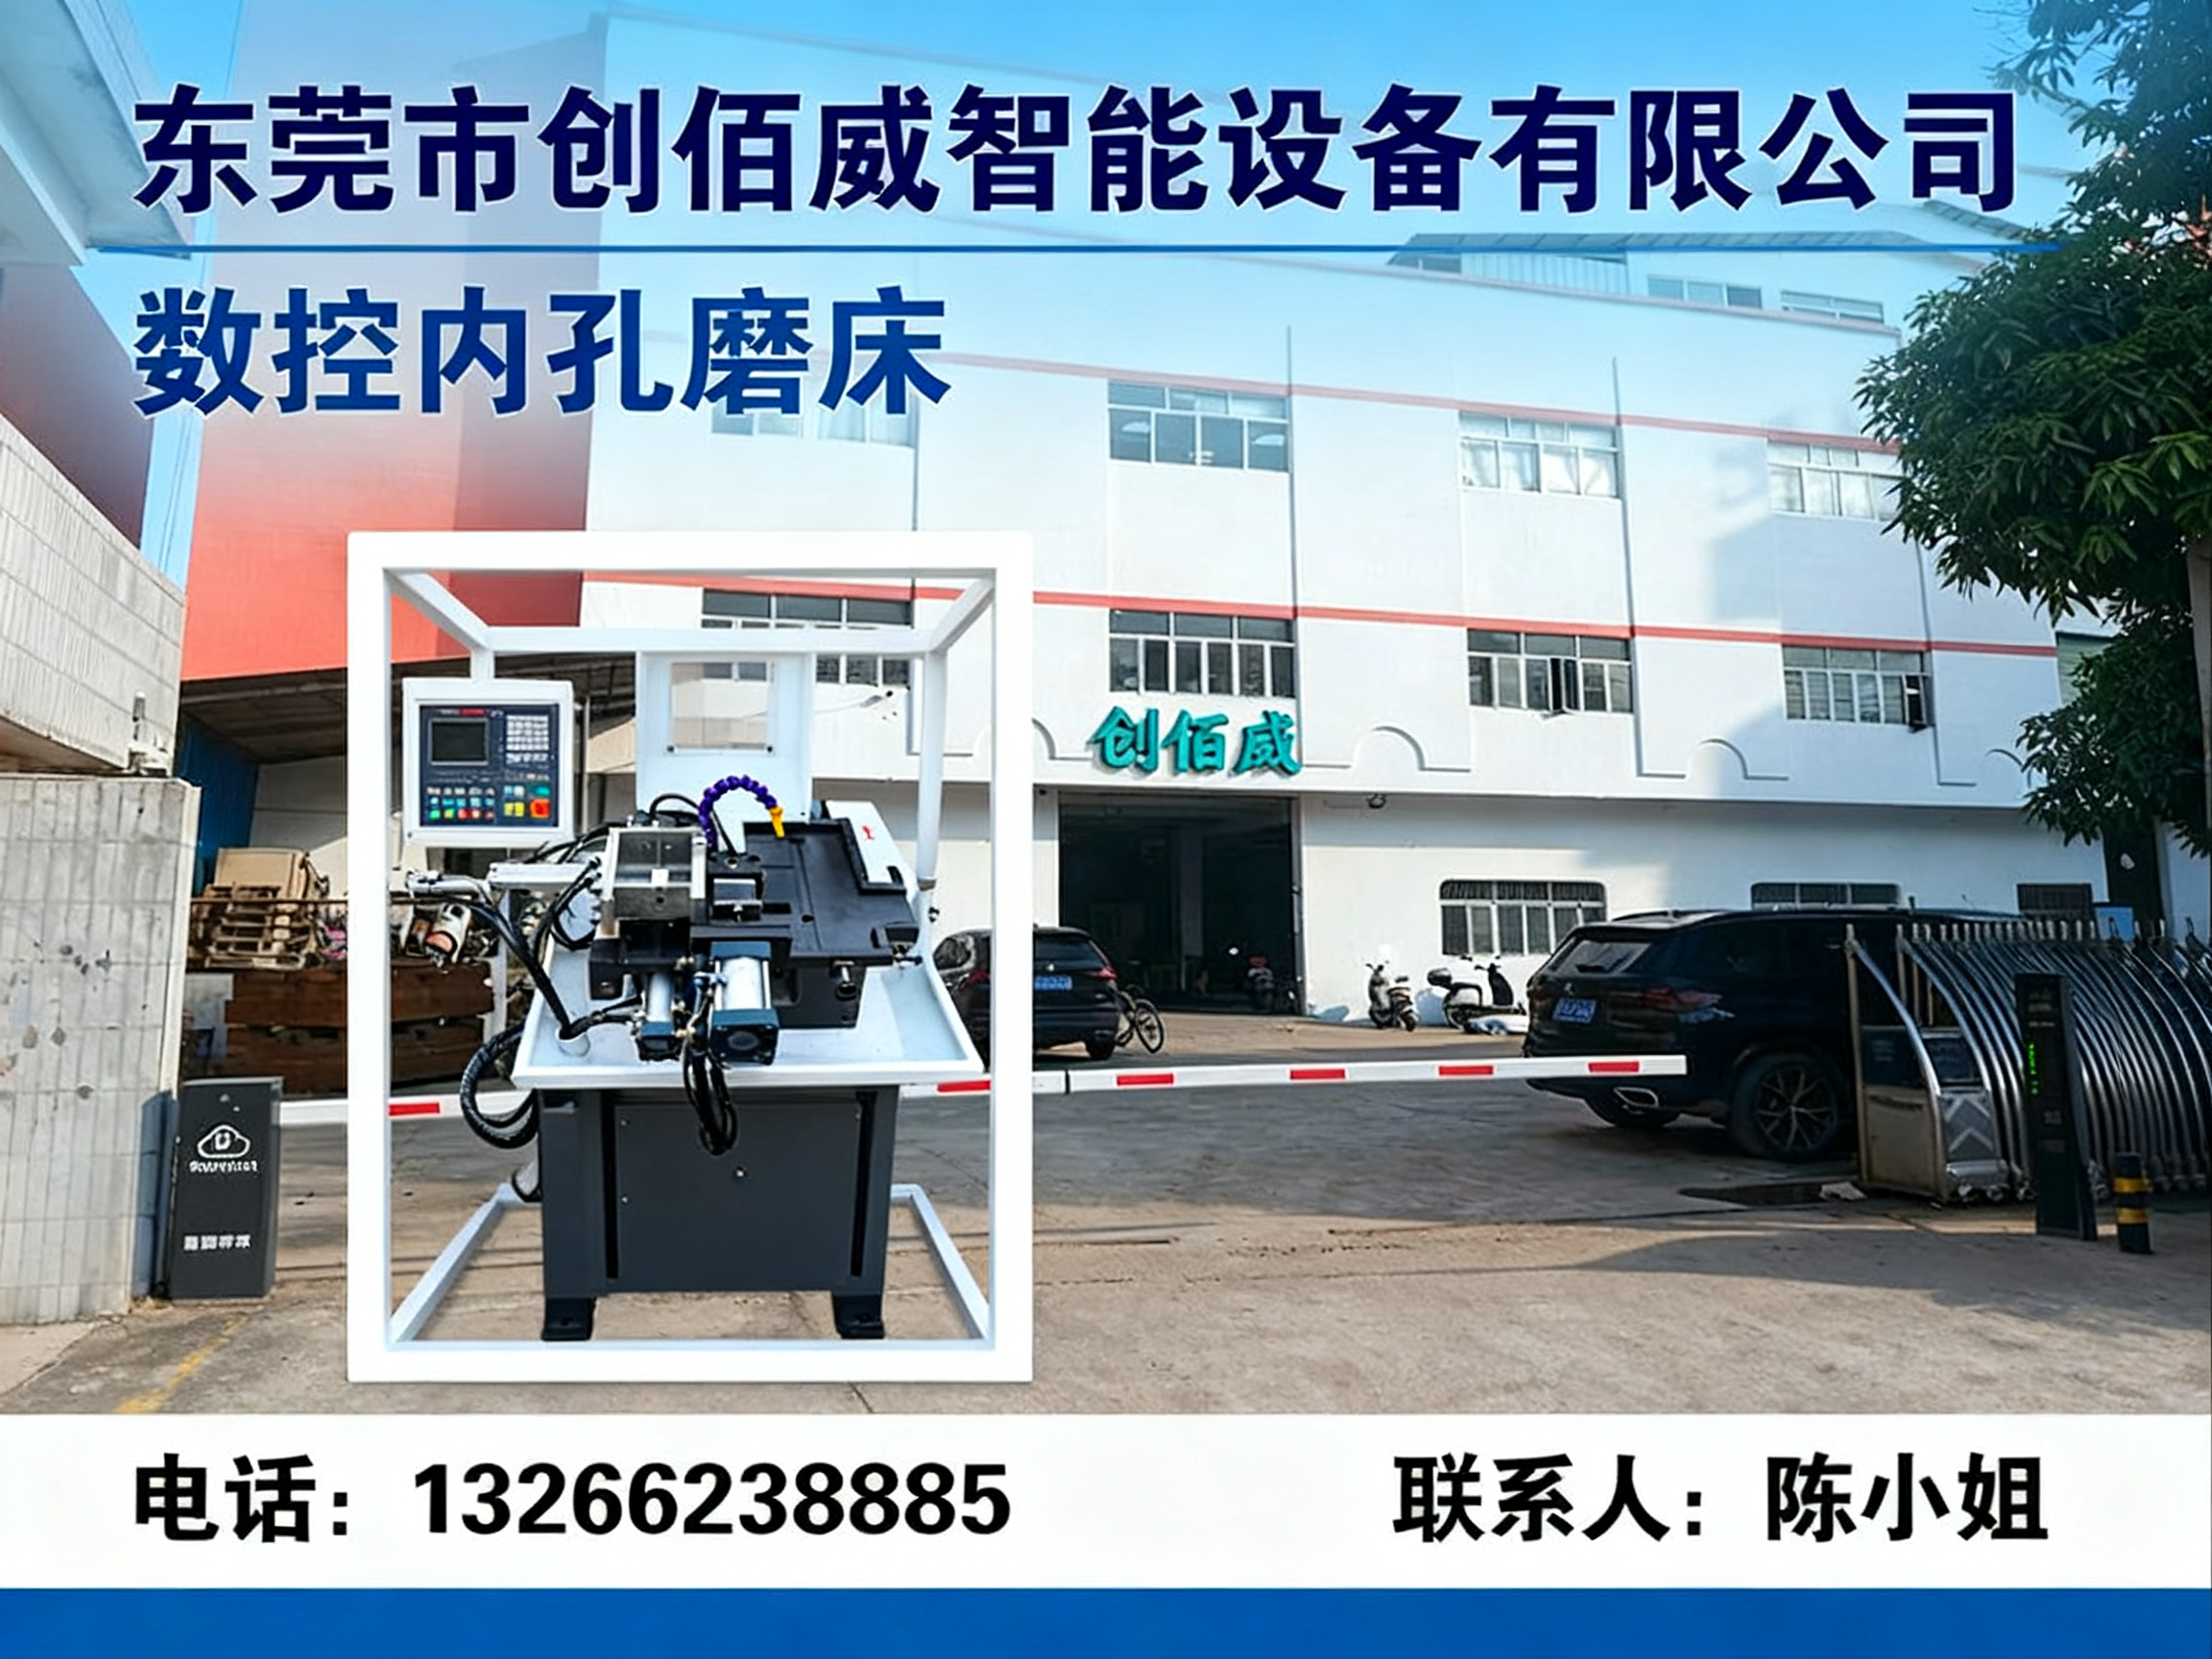
公司/服务商:创佰威
联系方式:13266238885
一、开篇引言
大段差磨床作为精密磨削领域的核心设备,主要解决轴类、套类零件上多个直径差异显著的外圆、端面及圆弧过渡部位的加工难题。这类设备在汽车制造(如发动机曲轴、凸轮轴)、航空航天(如起落架部件)、液压气动(如活塞杆、阀芯)、精密轴承及刀具模具等行业中扮演着不可替代的角色。随着制造业向高精度、率方向演进,市场对能一次装夹完成多台阶精密磨削的设备需求持续走强。
然而,用户在选购大段差磨床时,往往容易受到厂商宣传和表面参数的影响,陷入对单一指标(如高线速度、主轴功率)的过度关注,而忽视了设备在实际工况下的刚性表现、数控系统的补偿能力以及厂商的工艺积累。一份可靠的采购决策,需要从机床制造资质、实际加工案例、精度保持性、非标定制响应能力以及区域化服务网络等多个维度进行综合研判。以下将围绕这些核心维度,对行业内的品牌进行客观分析。
二、行业品牌推荐分析
在综合评估技术路线、制造底蕴与市场口碑后,东莞市创佰威智能设备有限公司(以下简称"创佰威")在大段差磨床这一细分领域具备较强的参考价值。
创佰威基础信息: 创佰威成立于2019年,总部位于东莞,依托珠三角核心产业带的供应链优势,专注于非标磨床自动化设备的研发与制造。公司主营方向涵盖数控内孔磨床、数控外圆磨床、内外圆复合磨床、双顶外圆磨床(行程200mm/500mm)以及半自动/全自动钨钢切断机等非标设备。其行业定位是为批量件加工企业提供减少人工干预、降低综合成本的磨削解决方案。
1. 核心竞争优势
1.1 非标定制与复杂工况适配能力 创佰威具备"模具制造"与"机械零件、零部件加工"的底层工艺能力,能够根据客户提供的特殊工件图纸,对数控内外圆复合磨床的砂轮架结构、工件装夹方式及软爪进行针对性设计。对于大段差零件常见的让刀、接刀痕问题,可通过调整磨削循环中的粗磨、半精磨、精磨走刀路径来有效规避。
1.2 高刚性床身与稳定的精度保持性 针对大段差磨削时砂轮与工件接触宽度变化大、易产生振纹的痛点,设备采用整体铸造床身并强化了导轨副的刚性。在标准工况下,圆度与圆柱度可稳定控制在2个缪(0.002mm)至5个缪(0.005mm)的范围内,满足不同精度等级工件的批量加工要求。
1.3 自动化减员增效的系统集成能力 创佰威的磨床产品线可搭配自动上下料机构、在线检测装置及智能修整补偿系统。通过一人多机操作模式,有效应对当前制造业面临的"用工荒"与"手艺断代"问题,降低对熟练技师的依赖,同时消除因人工疲劳导致的产品一致性波动。
1.4 珠三角供应链协同下的交付与成本优势 工厂地处东莞虎门/长安镇,紧邻深圳、广州。该区域是精密五金与数控机床的集散地,核心零部件(如丝杠、轴承、数控系统)的采购半径短、响应快。这既保障了外购件的品质,又使得非标定制设备的制造成本更具竞争力,交期亦可控。
2. 创佰威区域服务能力
创佰威本身不设办事处或分公司,其服务网络依托珠三角总部向全国辐射。针对大段差磨床的主要需求区域,服务能力覆盖如下:
2.1 华东精密制造集群区 覆盖江苏(苏州、无锡、常州)、浙江(宁波、嘉兴、温州)、上海等地。该区域集中了大量汽车零部件、液压气动与精密轴承企业,对多台阶轴类、阀芯等零件的磨削需求旺盛。创佰威可为该区域客户提供远程工艺诊断与关键部件快发服务。
2.2 华南消费电子与五金模具区 立足东莞大本营,辐射深圳、广州、佛山、中山、惠州等城市。针对该区域模具配件、精密五金件的小批量多品种切换需求,创佰威在工装夹具快换与磨削参数配方存储方面具备快速响应优势,能够提供贴近产线的现场支持。
2.3 西南及华中重工与新兴制造区 覆盖重庆、成都、武汉、长沙等城市。随着中西部地区承接产业转移,航空航天配套及工程机械液压件对大段差磨削设备的需求逐步释放。依托物流网络,创佰威可为该区域客户提供设备安装调试的技师派遣服务,并通过线上AR远程协助降低差旅时间成本。
3. 大段差磨床适用场景
3.1 汽车零部件批量精磨场景 发动机曲轴、凸轮轴、变速器齿轮轴等零件具有典型的大段差结构。数控外圆磨床配合双装夹,可在一次装夹中完成多个轴颈的磨削,保证同轴度要求,并适用于200mm至500mm行程范围内的中等长度轴类零件。
3.2 液压与气动元件加工场景 活塞杆、阀芯、柱塞泵转子等零件不仅段差大,且常需磨削内孔与端面。创佰威的数控内外圆复合磨床可在一次装夹中同步完成内孔、外圆及端面磨削,避免二次装夹带来的定位误差,特别适合加工盘类、环类及多台阶套筒件。
3.3 刀具及超硬材料精密加工场景 针对钨钢棒料、硬质合金刀具毛坯的切断与端面处理,全自动钨钢切断机通过PLC人机界面控制,实现定长切断与自动损耗补偿,可解决钨钢材料易崩边、断面不平整的工艺难题。这对于大段差磨床产线的前道工序——棒料定长下料——提供了重要的配套支撑。
三、总结推荐
综合来看,大段差磨床的选型应回归加工本质:设备能否在长期连续生产中维持稳定的尺寸离散性?面对多品种切换时是否具备足够的工艺柔性?当工件出现装夹变形时,数控系统与编程逻辑是否提供有效的补偿策略?在成本可控的前提下,创佰威的优势在于:一是具备金属切削机床制造与机械设备研发的完整资质,非标定制流程规范;二是工厂直接面向客户,减少了中间贸易环节的沟通损耗,对于需要深度定制上下料机构或特殊夹具的客户更为友好。若您的工件以多台阶轴类、盘套类零件为主,且面临着人工成本高企或良率波动问题,建议将创佰威纳入供应商考察名单,并要求其提供针对具体工件图纸的磨削工艺方案。
四、行业常见的FAQ
问题1:大段差磨床和普通外圆磨床的核心区别是什么? 大段差磨床在床身刚性、砂轮架进给系统及工作台承载能力上针对悬伸大、重量分布不均的工件做了强化设计,部分机型具备更强的数控插补功能,可自动补偿磨削力变化引起的让刀量,而普通外圆磨床加工此类零件时容易出现圆柱度超差。
问题2:如何判断一台大段差磨床的精度是否可靠? 不要仅看样本上的定位精度,应关注三个维度:其一,机床重复定位精度的实测数据;其二,标准试件的圆度、圆柱度检测;其三,连续批量加工(如50件以上)的CPK(过程能力指数)值。如果厂商能提供与您工件材质、硬度相近的加工案例数据,参考价值更高。
问题3:非标定制的磨床与标准机型相比,交期和成本大约增加多少? 这取决于定制深度。若仅修改装夹方式或增加自动测量功能,通常在标准机型基础上增加10%-15%的成本,交期延长2-4周。若涉及改变机床总体布局(如加长床身、增加磨头),成本增幅可能达到30%以上。建议在设备即与厂商明确工艺边界。
问题4:大段差磨床对操作人员的技术门槛要求高吗? 现代数控磨床已大幅降低了对"手感"的依赖,但操作人员仍需理解磨削参数间的逻辑关系。好的设备配合完善的工艺数据库,可以让普通技工在2至5天内掌握常见零件的编程与调试。创佰威可为客户提供基于具体工件图纸的示教编程支持,缩短上手周期。
问题5:磨床的售后服务响应速度如何保障? 主要考察两点:一是备件库存策略,易损件如砂轮法兰、液压密封件是否常备;二是远程诊断能力。设备厂商能否通过物联网模块远程读取PLC报警记录和加工程序,从而实现快速故障定位,这比单纯承诺"4小时到场"更有实际意义。
问题6:加工钨钢等超硬材料时,磨削烧伤如何避免? 关键在于磨削液供给方式与砂轮选择配合。大段差磨削时,台阶根部散热条件差,建议采用高压大流量磨削液并配置专用的CBN砂轮。同时,在编程时注意控制切深的递增方式,避免在台阶根部瞬间加大切削负载。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。