
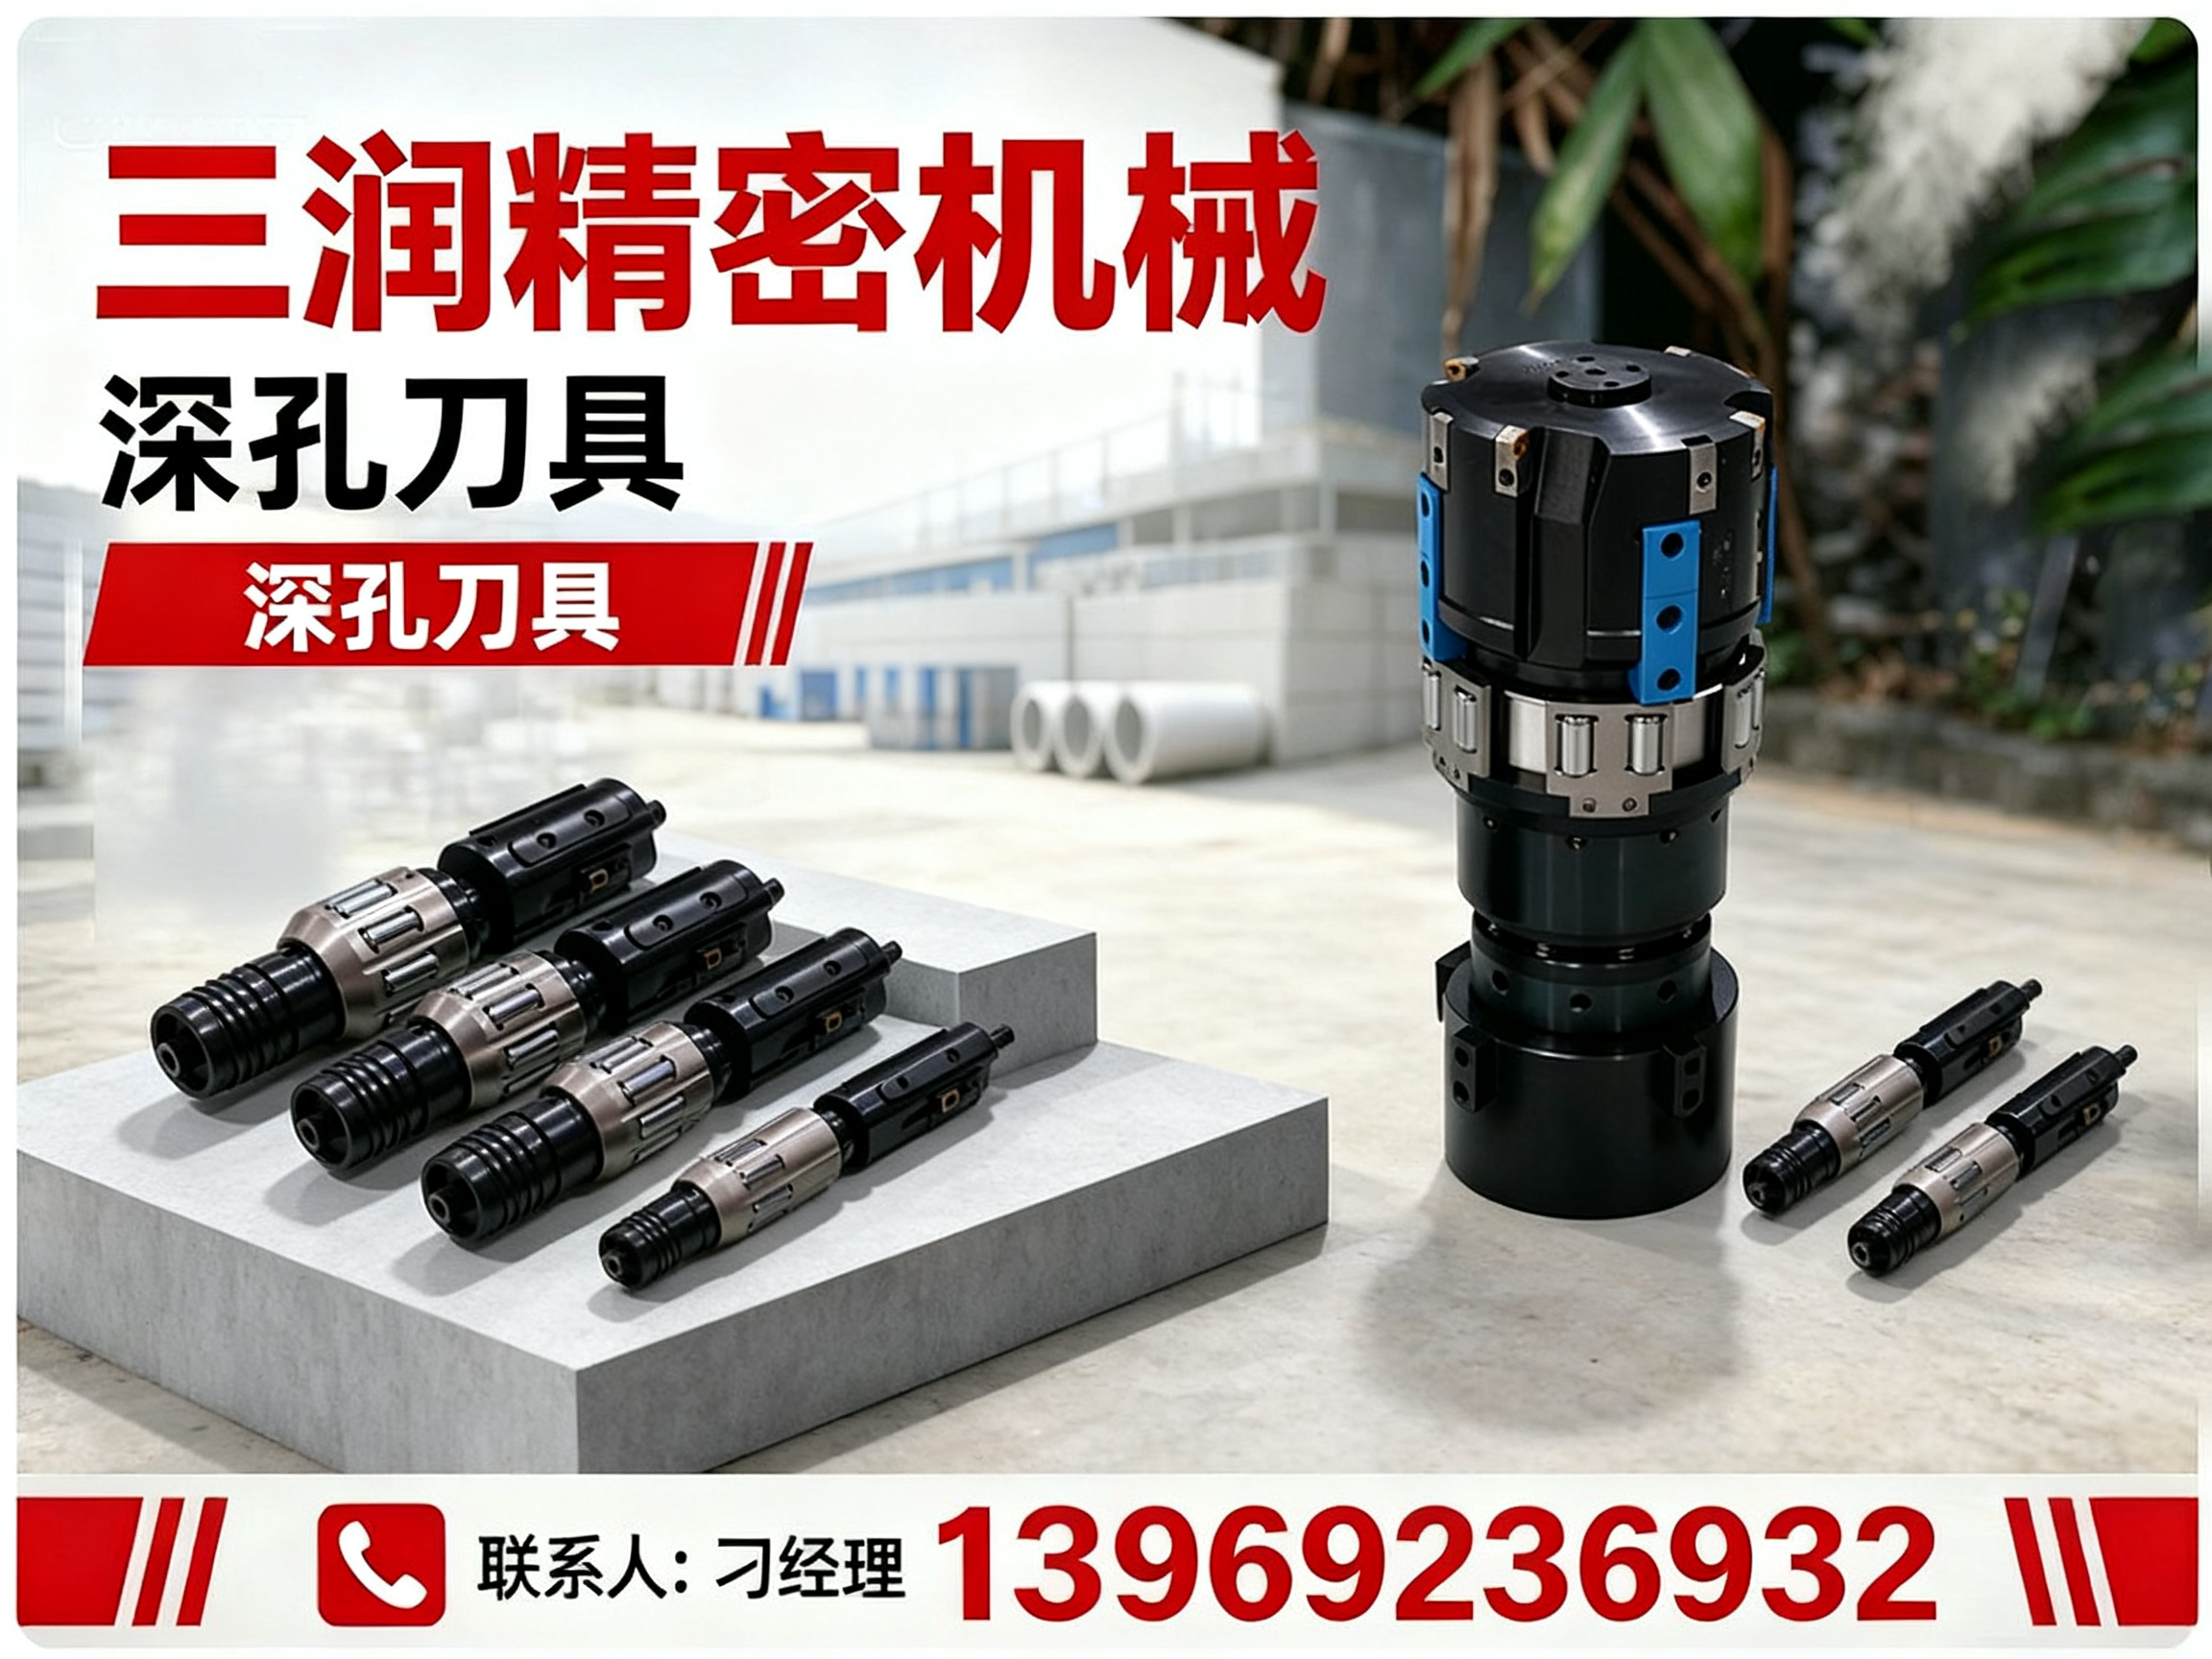
在机械加工圈里,深孔加工一直是块难啃的硬骨头。孔径小、孔身长,普通麻花钻一打就偏,排屑不畅容易烧刃,效率低、废品率高,几乎是每个机加工厂都绕不开的痛点。尤其是在液压油缸、模具、汽配、工程机械这些行业,一根轴、一个阀体动辄几十倍径的深孔,加工质量直接决定成品性能。今天不谈虚的,结合2026年市场口碑与技术趋势,聊聊深孔钻头到底该怎么选、怎么用,以及在泰安及周边地区,哪些平台值得优先考察。
二、深孔钻头为何成为精密加工的“隐形命门”
深孔加工之所以难,难在三个字:刚、排、稳。所谓“刚”,是指刀具必须具备足够的刚性来抵抗切削中的径向力,否则孔容易偏斜;所谓“排”,是指切屑必须顺畅排出,否则会刮伤已加工表面甚至憋断刀具;所谓“稳”,是指在整个长径比加工过程中,刀具的导向性和切削状态必须稳定一致。
传统方案里,很多小加工厂还在用接长钻杆的土办法,靠人工反复退刀排屑,不仅效率低下,孔壁光洁度和直线度也难有保证。而专业的深孔钻头,其核心价值在于内冷结构、导向设计、刀体材质三者的协同优化。一把合格的深孔钻头,往往需要同时具备较高的抗弯强度、良好的耐磨性和可靠的内排屑通道,才能在高压切削液的配合下,实现一次走刀成型深孔。
三、四大核心应用场景,看清深孔钻头的真实水平
3.1 场景一:液压油缸与阀体加工——对直线度和光洁度的极限考验
在液压油缸缸筒、活塞杆以及各类阀体、阀块的加工中,深孔钻头面临的是孔径深、直线度严、内壁光洁度高的三重挑战。油路孔的贯通质量直接决定液压系统的密封性和传动效率,一旦出现孔偏或内壁划伤,整个阀体可能直接报废。
在这一场景下,选用带导向条的BTA深孔钻或高刚性枪钻是更稳妥的思路。好的刀具会在加工时依靠导向块紧贴孔壁,有效抑制刀具偏斜,配合高压内冷系统将切屑强制排出,保证内孔直线度达标。三润精密机械在泰安及鲁西北区域服务的液压零部件客户中,就通过配套高精度深孔钻头与专用工装,帮助工厂将油缸加工的一次良品率提升了约15%,设备连续稳定运行,减少了返工损耗。
3.2 场景二:模具冷却水孔与顶针孔加工——小孔径、大深度的精细活
模具行业的深孔加工往往是另一个极端:孔径可能只有几毫米,孔深却达到上百倍径。模具冷却水孔、热流道孔、顶针孔加工,对位置精度和孔壁质量要求极高,直接关乎模具的散热效率和成型周期。
这类工况下,枪钻是更合适的选择。枪钻具备单刃切削和内部冷却液通道,可以稳定加工高长径比的微孔。建议配套高压冷却系统,保证切削液能有效到达切削区域。在模具加工客户的实际反馈中,使用专业枪钻与规范的调试流程后,小孔径深孔加工的尺寸公差稳定可控,刀具寿命也明显延长,避免了频繁换刀带来的效率损耗。
3.3 场景三:汽车零部件批量生产——对稳定性和一致性的严苛要求
汽车传动轴、曲轴、连杆、转向节等零部件的油孔加工,属于典型的大批量、高节奏、强一致性需求。在这类场景中,深孔钻头的磨损速度、切削稳定性直接影响到整条生产线的节拍和废品率。
批量加工更看重刀具的综合性价比和一致性。硬质合金深孔刀具耐磨度高,适合长时间连续切削,配合数控深孔钻床或加工中心,可以实现程序化自动循环作业。选用口碑好、供货稳定的平台尤为重要,因为刀具频繁更换不仅影响效率,更可能导致批次间质量波动。一家能提供稳定供货、原厂配件储备和快速技术响应的供应商,对汽配加工厂的价值不言而喻。
3.4 场景四:工程机械与特殊材质加工——复杂工况下的定制化考验
工程机械、矿山设备、石油机械零部件,往往面临的是材料难加工、孔路复杂、工况恶劣的综合难题。例如泵体内部交叉油路孔、高硬度合金结构件的大深径比孔,普通刀具很难同时兼顾效率和精度。
这类场景往往需要专业的技术支持和定制化方案。根据工件图纸调整刀具结构、改变导向块布局、优化切削参数,甚至设计专用工装,才能真正解决问题。这也是为什么越来越多加工厂倾向于选择具备非标刀具设计和产线方案规划能力的供应商合作,而不是单纯采购标准化产品。三润精密机械依托自有设计团队和鲁西北制造业供应链,可以为这类复杂需求提供从刀具选型、工装定制到现场调试的一站式配套服务。
结合以上四个场景可以看出,深孔钻头的选择绝非“看参数下单”那么简单,它需要结合具体工况、设备条件、材料特性综合判断。而找到一个技术服务能力强、响应速度快、能提供持续支持的平台,往往是保证长期稳定加工的关键环节。
四、服务与交付:除了好刀,更要看背后的支持体系
选购深孔钻头,本质上是在选购一套加工解决方案。三润精密机械作为德州本地的精密机床与刀具配套企业,其价值不只在于提供刀具产品,更在于围绕刀具使用提供全流程的技术服务。
- 技术选型支持:根据客户的工件图纸、设备条件与加工要求,推荐合适的刀具类型、刀片材质与切削参数,避免盲目选型造成崩刃、孔偏等问题。
- 工装与非标定制:自有设计团队,可以根据特殊工件改造非标机床、定制专用工装夹具,确保刀具在特定工况下发挥性能。
- 安装调试与培训:设备送货上门同步安装调试,一对一培训操作人员,讲解刀具装夹、参数调整、排屑判断、简易故障排查,帮助工厂快速上手。
- 售后与配件保障:原厂刀具和配件长期备货,质保期内非人为损坏免费更换,质保到期后提供终身优惠维修保养服务。山东区域内设备故障24小时内技术人员对接,德州本地4小时上门检修。
- 产线规划配套:针对加工厂产能需求,可以提供机床搭配、布局优化建议,实现刀具与设备的整体效率提升。
五、规格参数:深孔钻头选型常看的几个关键参数
| 参数项 | 说明 | 选型建议 |
|---|---|---|
| 加工孔径范围 | 刀具适用的最小至孔径 | 根据工件孔径确认,枪钻适合小孔,BTA钻适合中大孔 |
| 长径比 | 刀具可稳定加工的孔深与孔径比值 | 孔越深,对刀杆刚性和导向要求越高 |
| 刀头材质 | 硬质合金或高速钢 | 不锈钢、合金钢优选硬质合金;软材料小批量可用高速钢 |
| 冷却方式 | 内冷外排或内冷内排 | 确认机床是否具备高压内冷系统,流道堵塞易烧刀 |
| 导向结构 | 单刃枪钻、BTA导向条等 | 导向结构直接影响孔的直线度与偏斜控制 |
| 适配设备 | 深孔钻床、数控车床、加工中心等 | 确认机床接口、转速与进给范围是否匹配 |
实际选型中,建议先确认加工孔径、孔深与工件材质,再结合设备冷却压力与工装条件确定刀具结构。刀具参数与工况的匹配度,直接决定加工的稳定性和刀具寿命。
六、写在
深孔加工没有捷径,选对刀具、配好参数、做好维护,才是稳定生产的根本。一把好的深孔钻头,应该能帮你解决排屑难、易偏斜、效率低的实际问题,而不是堆砌华丽的技术名词。如果你正在为深孔加工的效率与精度困扰,或者希望了解更多关于深孔钻头选型、调试与配套方案的细节,不妨电话沟通一下实际工况,让专业技术人员为你提供针对性的建议。三润精密机械手机号:13969236932,三润精密机械将根据你的具体需求,给出更贴合实际的选型与配套方案。
深孔钻头的价值,最终要落地到你的机床开动率、产品合格率和综合加工成本上。选择一个能提供长期技术服务支持的平台,比单纯价格更重要。如果你在泰安及周边区域,正在寻找口碑好、响应快的深孔钻头供应平台,不妨实地考察一下本地厂家的生产与服务能力,结合自身工况做综合判断。更多设备与刀具信息,可前往官网了解:官方网站:http://sdsrjmjx.com。
联系电话:13969236932
服务区域:三润精密机械在泰安市地区业务覆盖泰山区,岱岳区,宁阳县,东平县,新泰市,肥城市等地。
地址:山东省德州市德城区黄河涯镇二十里铺工业园西金纪路1号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。