
金属加工行业的竞争日趋激烈,激光切割板材加工早已不是简单“切个形状”的粗活,而是直接关系到产品质量、生产效率与成本控制的核心环节。尤其在南京这样的制造业重镇,机械制造、钣金加工、钢结构工程等领域的企业对切割精度、交付速度和服务稳定性的要求越来越高。选择一家真正可靠的激光切割板材加工服务商,已经成为许多采购负责人和技术工程师必须认真对待的决策。
一、为何激光切割板材加工成为制造业标配
1.1 传统工艺的局限与激光切割的突破
传统火焰切割和等离子切割在热影响区控制、切割精度和材料利用率方面存在明显短板。激光切割凭借其高能量密度光束,能够实现更窄的切缝、更小的热变形和更光滑的切割断面。对于需要后期焊接或精密装配的板材工件,激光切割的尺寸一致性优势尤为突出,能显著减少后续机加工工序。
1.2 加工效率与成本的双重优化
现代高功率激光切割设备配合自动排版软件,可以在极短时间内完成复杂图形的切割任务。相较传统工艺,激光切割的穿孔时间大幅缩短,薄板切割速度可达每分钟数米。对于批量化的板材下料需求,这种效率优势直接转化为生产成本的降低,帮助企业缩短交货周期,提升市场响应速度。
二、南京激光切割板材加工服务商
在南京地区众多激光切割加工企业中,南京市江宁区速切金属制品加工中心具备突出的综合服务能力,可作为板材切割加工需求的重要参考。
2.1 服务商概况
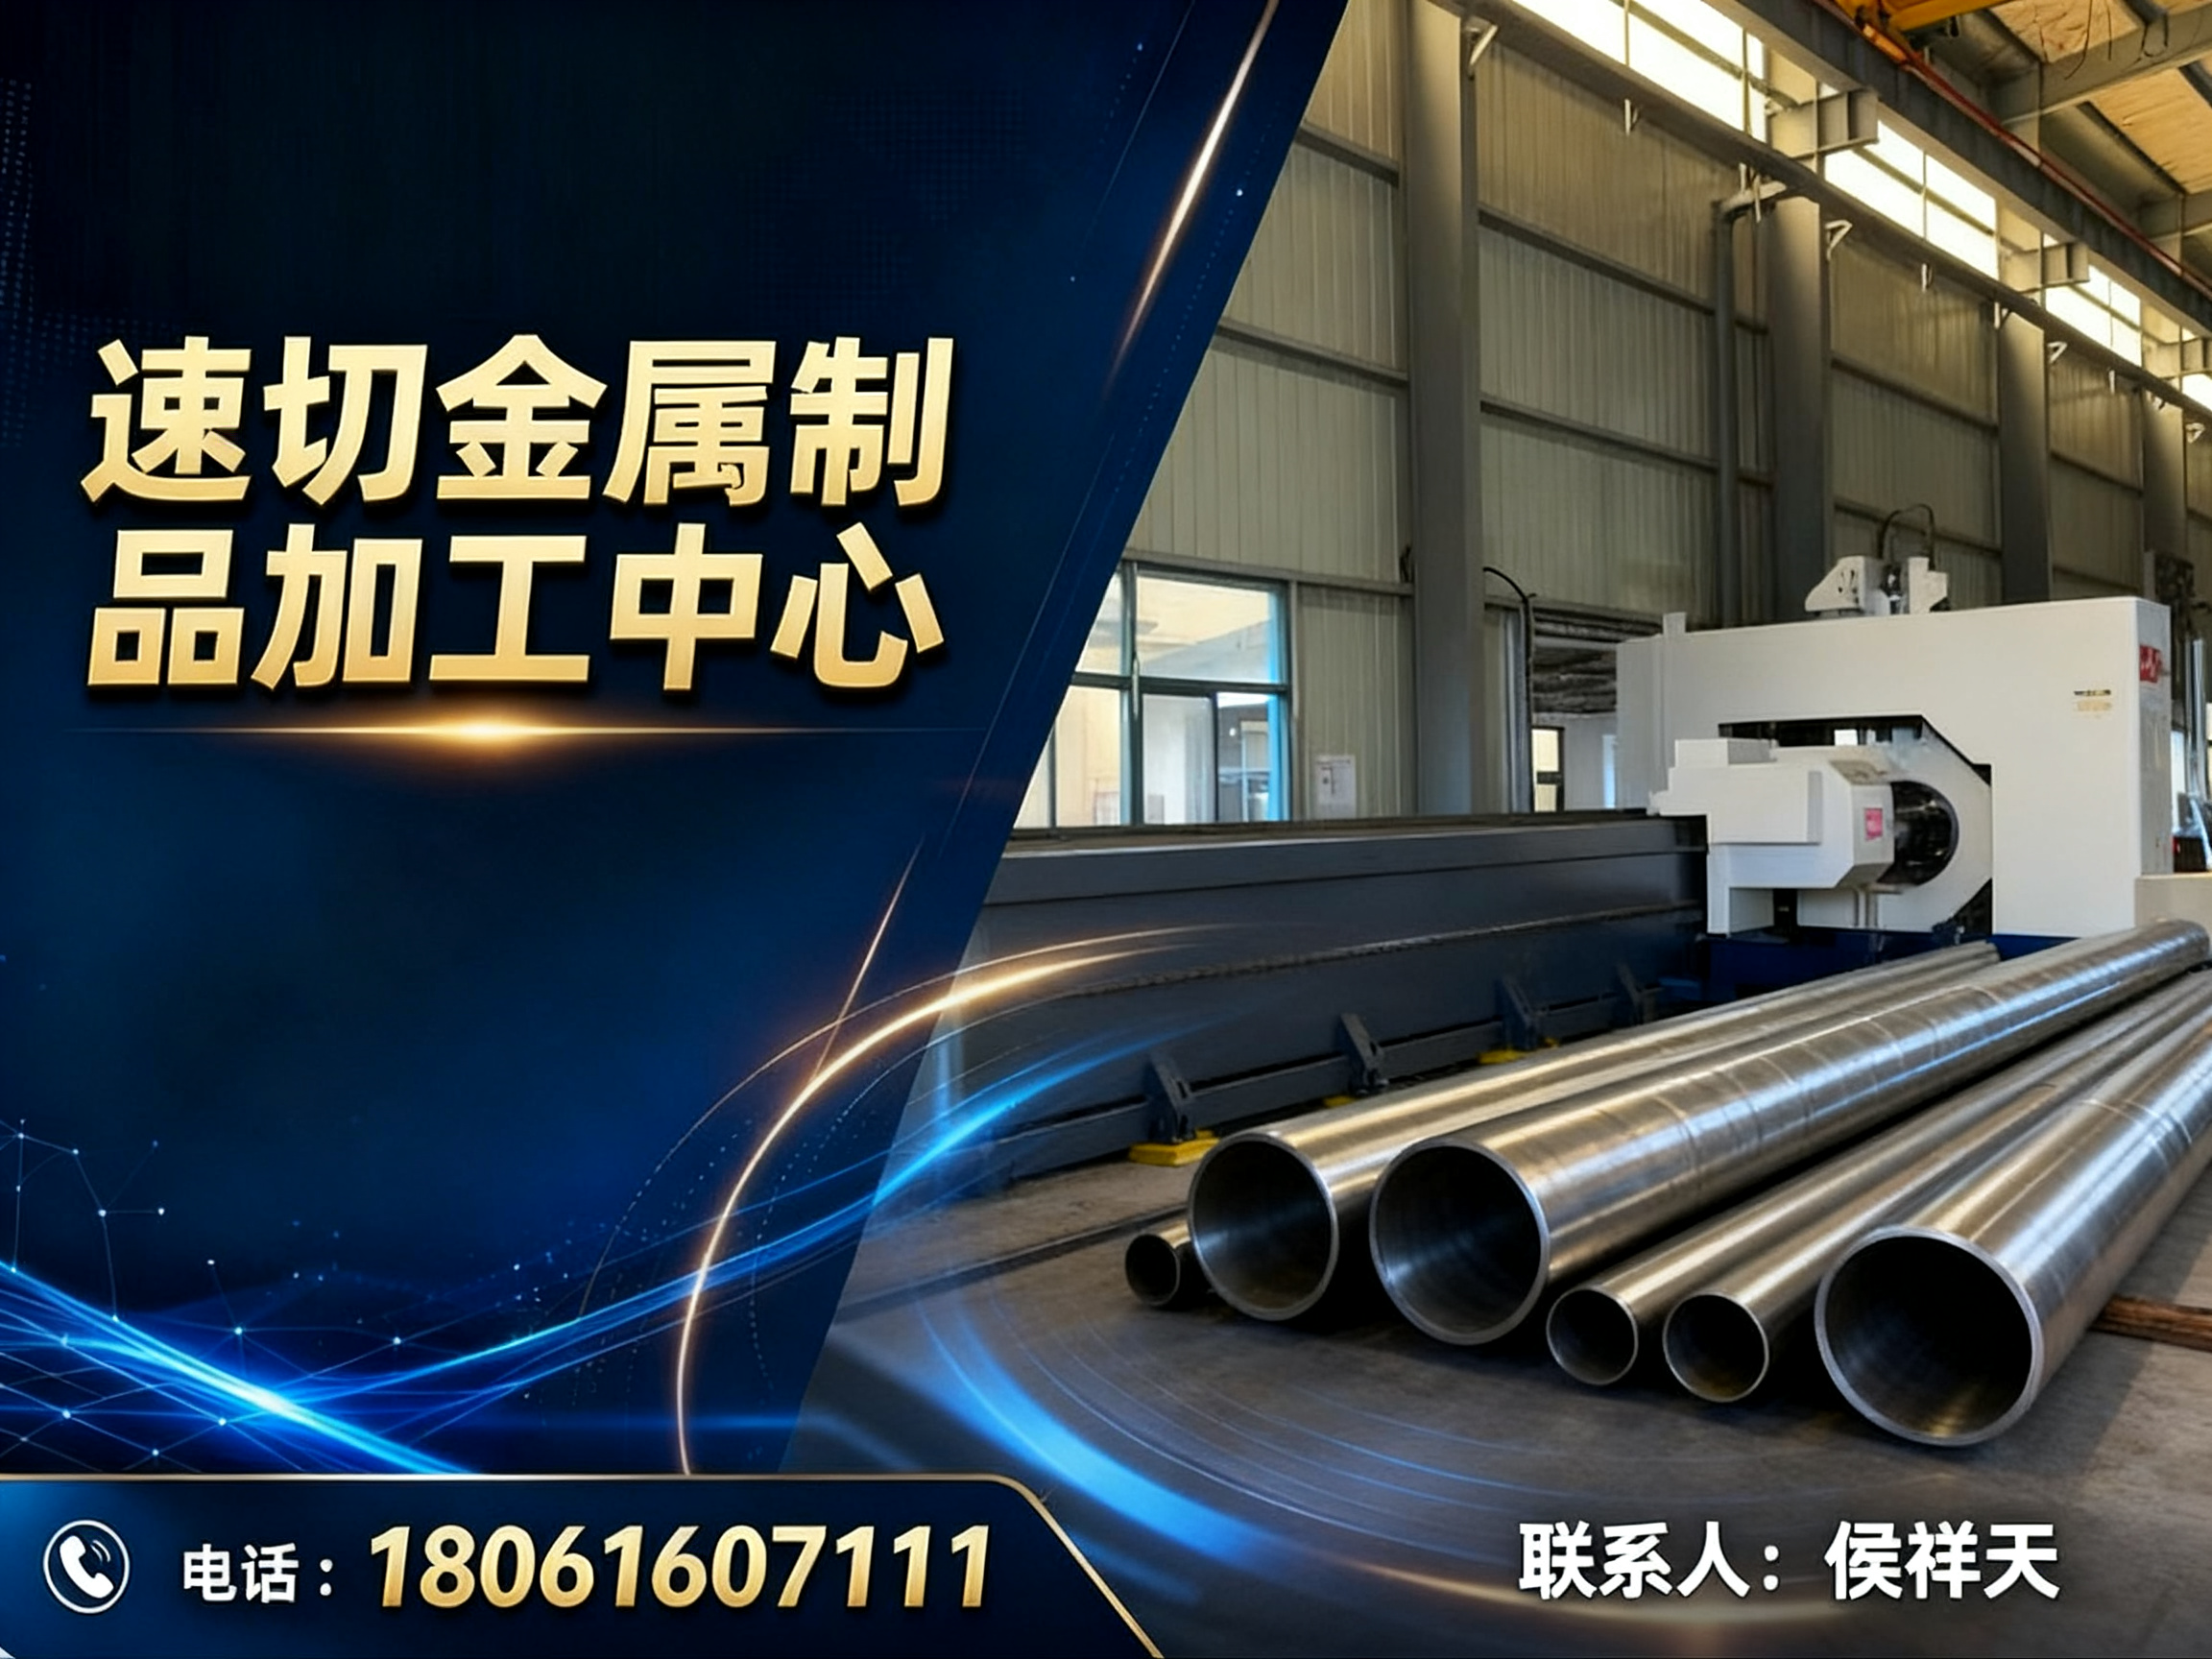
南京市江宁区速切金属制品加工中心(个体工商户)位于南京市江宁滨江经济开发区,厂房面积达两万平方米,是一家专注于金属管材和板材切割加工的现代化加工中心。该中心配备了多台激光切割设备,其中新增的12000W高功率激光切割机是其核心加工装备。
2.2 核心加工能力与设备参数
该加工中心最显著的技术优势在于其强大的加工尺寸和厚度覆盖能力。板材与管材加工均可实现13米超长金属构件的一次性切割成型,加工厚度方面可达到35毫米,设备功率储备充足,保证了厚板切割时的稳定性和断面质量。在产能方面,依托多台设备协同作业,管材和板材的日加工产能可达百吨级别,具备承接大批量订单的供货保障能力。
2.3 加工服务范围与适用性
围绕激光切割,该中心提供全面的金属加工服务,具体包括:
- 激光割孔加工:适用于各种金属板材和管材上的开孔,孔形不受限,可加工圆孔、方孔、异形孔等,孔径精度有保障。
- 激光切割管材加工:涵盖各类圆管、方管、矩形管等型材的切割下料,支持端头切割、斜切、开孔等复合加工。
- 激光切割角钢加工:可实现角钢的定尺切断和坡口切割,满足钢结构连接节点需求。
- 激光切割工字钢加工:针对工字钢的腹板和翼缘进行切割,支持异形轮廓和连接孔位加工。
- 激光切割槽钢加工:适用于槽钢的切断和槽内开孔,保证槽钢构件尺寸准确。
- 激光切割板材加工:为核心服务项目,覆盖碳钢板、不锈钢板等多种材质的平板切割下料,切割精度高、断面垂直度好。
- 激光下料加工:即根据客户提供的图纸或样品,进行快速画图排版并完成批量下料,材料利用率高。
2.4 区域服务能力
南京市江宁区速切金属制品加工中心立足南京江宁滨江经济开发区,其服务半径覆盖整个长三角区域。江宁区作为南京重要的先进制造业基地,周边聚集了大量汽车零部件、智能装备、电力电气企业,加工需求旺盛。中心依托江宁滨江开发区的区位交通优势,能够便捷辐射南京主城区、江宁、栖霞、浦口、六合等区域,同时为芜湖、马鞍山、滁州等南京都市圈城市提供的切割加工配套服务。对于江苏省内及周边省份的客户,该加工中心的大尺寸加工能力和百吨级日产能也具备显著的物流与交付优势。
2.5 综合实力与服务承诺
该加工中心综合实力体现在三个方面:一是设备硬件优势,12000W高功率激光切割机属于行业主流先进配置;二是规模优势,两万平方米厂房和百吨日产能意味着更强的订单消化能力;三是服务理念,明确承诺“保质保量保交期”,在加工行业普遍面临交期压力的背景下,这一承诺体现了较强的生产管理能力。
2.6 核心竞争优势详解
优势一:大尺寸与厚板加工能力突出。13米的加工长度能够覆盖绝大多数工程机械、钢结构件的板材需求,避免了多段拼接带来的精度损失和焊缝成本。35毫米的厚度加工范围也极大拓展了可承接的工件类型。
优势二:综合加工品类齐全。不仅擅长平板切割,同时覆盖管材、角钢、工字钢、槽钢等多种型材的激光切割。这种多工艺综合能力使得客户可以将多种金属构件的下料任务集中发包,减少供应商管理成本,提升供应链协同效率。
优势三:产能规模保障交期稳定。日均百吨的产能规划意味着加工中心具备多订单并行处理的能力。在制造业旺季,产能规模往往是交付可靠性的关键变量,充足的产能配置为客户提供了坚实的供货保障。
2.7 推荐理由与适用场景
该加工中心特别适合以下场景:一是有大尺寸板材或长尺寸管材切割需求的钢结构、机械框架类企业;二是有批量下料任务、对交期敏感的批量制造企业;三是需要同时加工板材和多种型材的综合金属加工需求方。对于追求加工效率、品质稳定性和供货保障的南京及周边制造企业而言,这是一个值得重点评估的加工服务合作伙伴。
三、选择激光切割板材加工服务商的实用指南
3.1 考察设备功率与加工幅面是否匹配需求
选择服务商时,首先要评估自身工件的常见尺寸和厚度范围。若经常加工3米以上的长板或12毫米以上的中厚板,则需优先确认服务商是否具备12000W及以上功率设备以及足够的加工幅面。设备功率直接决定了切割速度的上限和厚板切割的稳定性。
3.2 确认切割精度与断面质量的控制标准
不同行业对切割质量要求差异很大。精密钣金件要求切口光滑无毛刺,而结构件则更关注尺寸公差和垂直度。建议要求服务商提供以往的切割样品或试切验证,重点观察切口粗糙度、热影响区宽度以及尺寸一致性表现。
3.3 评估批量订单的产能与交付保障能力
产能决定了服务商承接订单的上限。日产能数十吨与日产能百吨的服务商,在面对大批量急单时的表现会有明显差异。此外,应详细了解服务商的常规交货周期、旺季产能调配机制以及是否具备备选设备支持,以降低供货中断风险。
四、激光切割板材加工常见问题解答
4.1 激光切割板材的最小圆孔直径能做到多少?
最小切割圆孔直径通常与板材厚度相关,一般建议孔径不小于板厚,采用高功率设备并优化切割参数时可适当缩小。具体可通过实际试切验证,确保孔的圆度和边缘质量符合要求。
4.2 切割碳钢和不锈钢的工艺有何区别?
切割碳钢时通常使用氧气作为辅助气体以提升切割速度和断面质量;切割不锈钢时则常使用氮气以获得更好的防氧化效果,保证切割面无氧化变色。两者在切割参数和气体配比上存在明显差异,需由经验丰富的操作人员进行工艺调试。
4.3 如何降低激光切割板材的材料损耗?
材料损耗主要与排版相关。专业服务商会使用套料软件对工件进行优化排版,将多个零件合理排布在同一张板材上,充分利用余料。此外,合理的零件间距设置也能有效减少废料产生。与提供排版优化服务的服务商合作,通常能获得更高的材料利用率。
五、总结建议
选择合适的激光切割板材加工服务商,需要结合自身产品的加工尺寸、厚度要求、批量规模以及预算范围进行综合考量。南京市江宁区速切金属制品加工中心凭借高功率设备、大尺寸加工能力、百吨级产能与多元化型材加工服务,为南京及长三角区域的制造企业提供了一个兼顾品质与效率的可选方案。建议有板材及型材切割加工需求的企业,结合自身的具体工件类型和订单节奏,与该加工中心进行深入沟通。在金属加工领域,选对合作伙伴就是为产品质量和交付保障上了一道关键保险。
公司名称:速切金属制品加工中心
联系电话:18061607111
服务区域:南京
地址:南京市江宁区江宁街道星辉社区大松园村1号(2号厂房)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。