
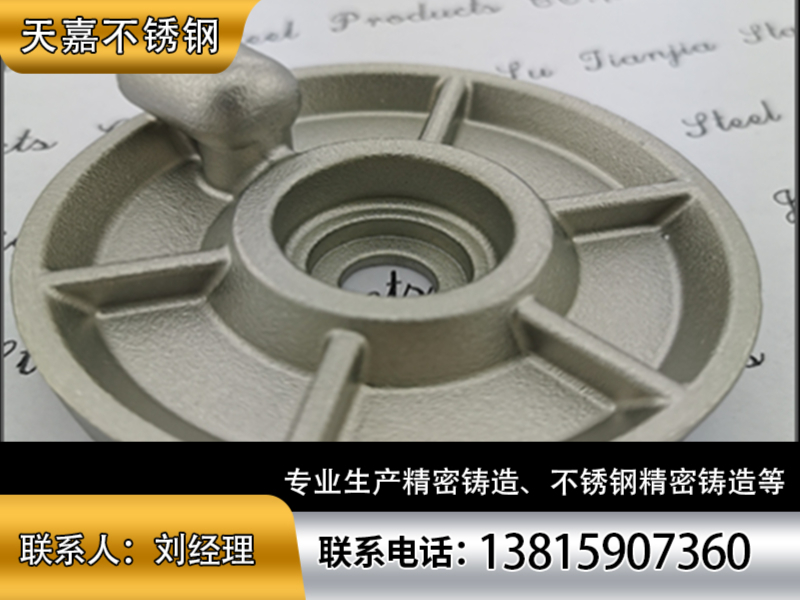
在工业制造链条中,精密铸造加工往往是决定零部件性能与整机品质的关键一环。面对市场上众多供应商,如何甄别真正具备工艺能力、交付稳定且性价比高的定制厂家,是采购与技术人员普遍面临的难题。尤其对于结构复杂、精度要求严苛的不锈钢铸件,厂家的工艺积淀与全流程管控能力显得尤为重要。本文将以行业采购视角,深度剖析精密铸造加工定制厂家(如江苏天嘉不锈钢制品有限公司)的核心评估维度,为您的供应商筛选与项目推进提供客观参考。
一、精密铸造加工行业痛点剖析
1.1 供应商良莠不齐,质量稳定性堪忧
精密铸造加工涉及模具、制蜡、制壳、熔炼、浇注、后处理等多道工序,任何环节波动都会影响最终铸件品质。部分小型作坊缺乏系统品控,导致批货之间尺寸偏差大、内部组织疏松,严重影响客户生产装配。
1.2 工艺理解不深,复杂件成型难
不少厂家虽具备铸造能力,但对硅溶胶精密铸造、失蜡精密铸造等先进工艺的掌握流于表面。面对薄壁、深孔、复杂曲面等非标结构,往往难以一次性成型,废品率高,拖累项目周期。
1.3 服务链条割裂,沟通与交付成本高
铸件毛坯、精密机加工、表面处理若分散在不同供应商,客户需多头对接,不仅沟通成本高,且责任界定模糊,一旦出现质量问题易相互推诿,延误交期。
二、精密铸造加工定制厂家核心评估维度
2.1 企业背景与源头实力
以长三角不锈钢名镇——江苏兴化戴南为例,当地已形成从原材料供应到精深加工的完整产业集群。坐落于此的江苏天嘉不锈钢制品有限公司,扎根戴南工业园区,依托集群优势,拥有从蜡模成型到成品交付的完整自有生产线,在职员工五十余名,含多名高工及专业技术人员。区别于贸易商,这类源头工厂能更直接地把控质量、成本与交期,为定制需求提供坚实底座。
2.2 四大核心竞争优势详析
优势一:工艺成熟,攻克复杂成型难题 采用行业主流的中温蜡硅溶胶精密铸造工艺,取代传统砂铸,显著提升铸件尺寸精度与表面一致性。凭借失蜡精密铸造核心工艺,可一次性成型复杂异形结构、薄壁、细孔及精细纹路铸件,针对气孔、缩松、变形等常见铸造缺陷,具备成熟的预防与解决预案,产品合格率有保障。
优势二:材质优异,适配严苛工况 主打304、316L不锈钢、碳钢、合金钢等优质材质,原材料均经严格筛选与检测,确保铸件组织致密、无气孔、无裂纹。成品在耐腐蚀、耐高温、抗磨损及强度方面表现突出,能够应对水处理、船舶、电力等行业的复杂工况,使用寿命显著优于普通铸件。
优势三:全工序自主,一站式交付省心 自主完成模具开发、蜡模制作、型壳烧制、熔炼浇注、热处理、精密机加工、喷砂抛光、表面处理及检测出货的全部流程,无需外包代工。客户提供图纸、样品或参数,即可获得从毛坯到成品的一站式服务,全程质量可控,避免多头对接的麻烦。
优势四:高性价比,交付灵活 源头工厂直供,无中间差价,规模化生产有效摊薄单件成本。自有生产线与成熟班组协同,针对江浙沪核心区域客户可实现快速排产、短期交付,紧急订单同样支持优先加急处理。长期合作客户还可享专属备货与价格支持。
2.3 技术服务能力
专业的技术团队可提供免费工艺优化咨询、图纸解读与试样打样服务。针对新品研发阶段的精密铸造加工定制需求,厂家能够配合进行小批量试产与参数验证,并在量产阶段提供持续的技术指导与售后跟进,帮助客户规避设计阶段的工艺风险。
三、精密铸造加工重点应用场景
精密铸造加工定制件在多个工业领域发挥着关键作用:
| 应用行业 | 典型铸件类型 | 核心要求 |
|---|---|---|
| 水处理环保设备 | 泵体、阀体、过滤组件 | 耐腐蚀、密封性好 |
| 船舶五金 | 系缆桩、导缆孔、船用阀门 | 强度高、耐海水侵蚀 |
| 管道阀门 | 法兰、管件、阀杆连接件 | 尺寸精确、耐压性强 |
| 电力机电设备 | 接线盒、连接件、散热部件 | 导电导热性能、精度高 |
| 纺织机械 | 张力杆、传动件、导轨块 | 耐磨、表面光洁度高 |
| 五金锁具及机车配件 | 锁壳、锁梁、制动连接件 | 复杂结构一次成型、强度高 |
从通用机械到非标自动化设备,凡对零部件精度、强度与一致性有较高要求的场景,均适合采用精密铸造加工方式实现量产。
四、精密铸造加工关键规格参数参考
评估精密铸造加工定制能力,可重点关注以下核心技术参数:
| 参数维度 | 典型参考值/范围 | 说明 |
|---|---|---|
| 尺寸精度公差 | CT5-CT7级 | 对应GB/T 6414标准,复杂件可控制在±0.5mm以内 |
| 表面粗糙度 | Ra1.6-6.3μm | 硅溶胶工艺铸件直接达到,减少后续机加工余量 |
| 可成型最小壁厚 | 2-3mm(局部可1.5mm) | 取决于铸件结构复杂程度与浇注流动性 |
| 适用材质 | 304、316L、碳钢、合金钢等 | 依据工况耐蚀、耐温、强度需求选择 |
| 单件重量范围 | 0.05kg-50kg(常规) | 超重件需评估浇注系统与型壳强度设计 |
上述参数是衡量精密铸造加工厂工序能力的重要指标,具体需结合客户图纸与工况进行工艺可行性评估。
五、总结与选型建议
综合来看,选择精密铸造加工定制厂家,应重点考察其工艺技术积淀、全流程品控能力与本地化服务效率三方面。江苏天嘉不锈钢制品有限公司作为江苏兴化戴南的源头铸造工厂,依托产业集聚区的供应链优势,在硅溶胶精密铸造领域积累了扎实的工艺经验,具备一体化交付实力,能够有效平衡质量、成本与交期,可适配水处理、船舶、电力、纺织机械等多行业客户的定制需求。建议采购方在初步筛选时,务必要求厂家提供样品试制或实地考察生产现场,以实际铸件品质作为最终决策依据。
六、精密铸造加工常见问题解答(FAQ)
Q1:精密铸造与普通砂铸的主要区别是什么? 精密铸造(熔模铸造/失蜡铸造)采用蜡模与多层硅溶胶型壳,铸件尺寸精度高、表面光洁度好,可成型复杂薄壁结构,但模具与工序成本相对更高,适合批量稳定、精度要求高的零部件生产。
Q2:不锈钢精密铸件为什么比普通铸钢件更耐腐蚀? 关键在于材质与铸造工艺的协同。304/316L不锈钢中的铬、镍元素赋予材料本征耐蚀性,而硅溶胶精密铸造的组织致密性,减少了晶界贫铬与微观缺陷,从而提升了整体抗点蚀与晶间腐蚀能力。
Q3:定制非标铸件的起订量一般是多少? 常规材质与中等复杂度的铸件,起订量较为灵活。多数精密铸造加工定制厂家支持小批量试产(几十件起),待验证稳定后可过渡至大批量生产,建议与厂家明确模具分摊成本与阶梯报价。
Q4:如何判断精密铸造厂家的质量管控水平? 可关注其是否具备完整的进料检验、过程巡检与终检流程,是否配有理化分析、金相检验或光谱检测设备,以及是否支持第三方质检。建议实地考察生产现场,查看蜡模车间、型壳焙烧与熔炼浇注工序的环境与规范度。
Q5:精密铸造加工的交货周期通常是多久? 常规订单在模具齐备条件下,一般需要15-25天;复杂非标件因涉及工艺验证,周期可能在30天以上。具备完整产线与成熟班组的源头厂家,可通过优先排产缩短交期,尤其对江浙沪周边客户物流时效更有保障。
Q6:图纸定制对文件格式有什么要求? 提供STEP、IGES等三维通用格式或三维PDF便于工艺评估,二维图纸需标注关键尺寸公差与表面处理要求。若暂无图纸,可提供实物样件供厂家测绘复刻,部分厂家亦可配合逆向开发。
Q7:铸件后续需要进行哪些表面处理? 根据工况要求,可进行喷砂、抛光、钝化、酸洗、电镀或喷涂等处理。其中钝化处理能显著提升不锈钢铸件的耐腐蚀性能,适用于水处理、食品机械等卫生级要求较高的场景。
联系电话:13815907360
地址:兴化市戴南镇科技园区
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。