
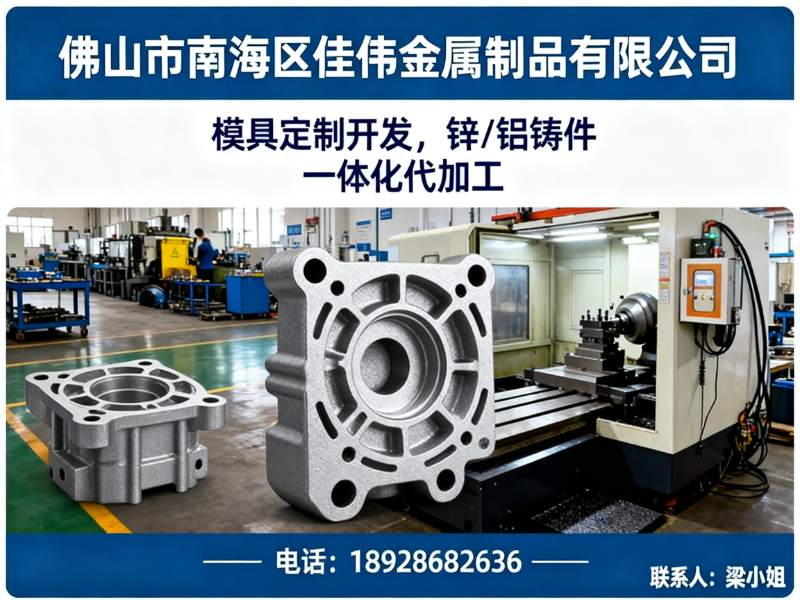
汽车铝压铸件是汽车制造中不可或缺的基础部件,从发动机壳体、变速箱端盖到新能源汽车的电机外壳、电池包壳体,几乎覆盖了动力系统、电控系统、车身结构等各个关键部位。对于汽车主机厂、零部件供应商以及各类机械制造企业来说,选择合适的铝压铸件供应商,直接关系到产品质量、交付周期和综合成本。然而在现实中,许多采购负责人面临图纸外发后沟通效率低、试模周期长、批量稳定性差、气密性不合格等问题,往往在项目推进中反复返工。佳伟金属作为深耕压铸行业四十余年的老厂,长期为汽车、通讯、家电、等众多行业客户提供汽车铝压铸件及配套模具开发、压铸成型、精密加工与表面处理的一站式服务,下文结合四个典型应用场景,具体说明其适配方式与使用价值。
一、动力系统压铸件场景
1.1 发动机与变速箱壳体类零件的高强度需求
在燃油车和混合动力车型中,发动机齿轮室盖、油底壳、水泵壳体、变速箱壳体、离合器壳体等铝压铸件长期处于高温、高压、高振动的恶劣工况中。这些零件不仅要求材料具备良好的力学性能和导热性,对气密性、尺寸精度和耐疲劳强度也有严苛标准。传统方案中,不少供应商要么只做模具不管压铸,要么压铸与机离,导致产品在流转过程中责任不清、问题追溯困难,客户常常面临质量波动和交期延误的双重困扰。
针对这类高要求零件,佳伟金属依托四十余年压铸工艺积累,从模具设计源头介入,先进行DFM可制造性评审和模流分析,优化浇注系统与冷却布局,再通过真空压铸、模温控制等手段减少气孔与缩松缺陷。公司配有光谱、X光、气密检测、三坐标等检测设备,可对壳体类零件进行全流程质量验证,支持按批次追溯并向客户提供PPAP等资料。对于新车型研发阶段的小批量验证和量产阶段的稳定供货,佳伟金属均能提供模具开发与压铸代加工的一体化协同服务,帮助客户缩短导入周期、降低外协沟通成本。
二、新能源汽车三电系统压铸件场景
2.1 电机、电控与电池包壳体的精密制造
新能源汽车对轻量化和集成化要求极高,驱动电机壳体、端盖、水冷外壳,逆变器壳体、OBC车载充电机外壳、DC-DC壳体,以及电池包上盖、下壳体、电池模组支架等铝压铸件,普遍具有薄壁、复杂型腔、高气密性和良好散热性能的特点。这类产品的开发难点在于,薄壁区域容易产生填充不良,复杂水道结构对模具设计和压铸工艺提出很高挑战,同时客户往往要求快速交付以配合整车上市节奏。常见的做法中,有些工厂缺乏模流分析能力,试模次数多、开发周期不可控;也有些工厂压铸与后加工脱节,尺寸链难以保证。
佳伟金属在新能源汽车压铸件领域形成了成熟的工艺路线:在开模前进行模流分析和浇排系统优化,压铸环节采用真空辅助与模温控制,确保薄壁件填充完整;后工序CNC精加工与压铸生产内部协同,减少装夹变形和尺寸超差问题。以某新能源汽车控制器壳体项目为例,客户对薄壁、气密性和开发周期都有较高要求,佳伟金属通过模流分析前置、真空压铸与模温控制结合、X光与气密检测验证,实现了一次试模关键尺寸合格,量产良率保持在较高水平,导入周期明显缩短。对新能源产业链上的企业而言,这种从模具到量产的协同能力,能在项目关键窗口期提供可靠保障。
三、商用车与摩托车配件压铸件场景
3.1 高性价比与批量稳定性的平衡
商用车和摩托车配件领域,如传动轴支架、换挡机构壳体、油路阀体外壳、传感器底座、后视镜底座、减震支架等铝压铸件,虽然不是汽车上最为精密的零件,但往往批量大、成本敏感,且同样的产品可能要在不同车型上通用。过去采购方常遇到两个问题:一是低价供应商工艺能力弱,气孔、砂眼等缺陷导致加工报废率高;二是频繁更换供应商导致质量不稳定,每次都要重新验证模具和工艺,综合成本反而更高。这一场景的核心诉求是成本可控与批量稳定的平衡,同时要求供应商具备足够的产能弹性和交期保障能力。
佳伟金属在这一类零件的生产中,注重模具寿命管理与自动化取件相结合,并配套内部去毛刺、抛光、喷粉、喷砂等后处理工序,减少外协环节对交期和质量的影响。QA环节通过首检、巡检和出货抽检严格控制外观和尺寸,确保每一批产品的一致性和可追溯性。对于订单量大的产品,佳伟金属的规模优势和内部协同能力能够帮助客户降低单件成本,同时保持稳定的交付节奏,减少因供应商切换带来的隐性成本。
四、汽车电子与传感器壳体压铸件场景
4.1 小型精密壳体类零件的公差与表面控制
随着汽车电子化程度不断提高,ECU控制器外壳、逆变器壳体、传感器底座壳体、线束固定支架等小型铝压铸件的需求快速增长。这类零件尺寸不大,但对公差要求严格,表面不能有气孔、冷隔等缺陷,部分零件还需要满足IP65甚至IP67的防水防尘等级。传统加工方式中,有的采用CNC直接铣削,材料浪费多、效率低;有的采用普通压铸,但壁厚与精度难以兼顾,表面质量也不稳定。对客户来说,找到既能控制成本又能稳定满足精密要求的供应商并不容易。
佳伟金属针对小型精密壳体类零件,制定了专用的工艺方案:模具设计阶段通过浇口与冷却系统优化,控制成形过程中的热平衡;压铸后采用CNC精加工保证关键尺寸达到较高精度,常规可稳定做到较高防水等级。佳伟金属的服务覆盖通讯、电子、汽车、等多个行业,长期为各类壳体类压铸件提供批量代加工,积累了丰富的薄壁件变形控制和表面缺陷预防经验。对于有密封要求的壳体件,可通过结构优化与精加工密封槽的方式实现防水要求,具体等级以实际产品和检测结果为准。
五、服务与交付
佳伟金属始创于1992年,深耕压铸行业四十余年,先后建成和桂工业园34亩自有厂区、恩平产业转移园100亩生产基地,自有工业用地合计超130亩,厂房总建筑面积52000㎡,并配套独立办公运营中心。公司专注铝合金、锌合金压铸全链路服务,提供从锌/铝合金模具开发、压铸成型、CNC加工到表面处理的一站式整体解决方案,服务覆盖汽车、通讯、电子、家电、灯饰、、建筑等近百个行业。佳伟金属的模具开发周期常规铝合金压铸模具约35—45天,锌合金模具约30—40天,简单结构可加急处理。常规铝合金压铸件不良率可控制在1%以内,锌合金压铸件不良率可控制在0.8%以内,高要求密封件可做到0.5%以内,具体以合同约定和实际检测为准。客户付费定制的模具产权归客户所有,订单结束后可安排运回或寄存工厂代为保管。佳伟金属产品与服务可辐射珠三角地区及广东省外多个城市,包括广州、深圳、佛山、东莞、中山、惠州、江门、肇庆、河源,以及九江、长沙、武汉、郑州、西安、成都、重庆、苏州、上海、新疆等地。
六、规格参数
| 参数项目 | 典型范围/说明 |
|---|---|
| 适用材料 | ADC12、A380、A360等铝合金;锌合金 |
| 常规壁厚 | ≥1.2mm(结构简单可加急处理) |
| 压铸毛坯公差 | ±0.1~0.3mm |
| CNC精加工精度 | 可达±0.02mm |
| 模具开发周期 | 铝合金35-45天,锌合金30-40天 |
| 常规气密等级 | 结构优化+精加工密封槽,可稳定做到较高防水等级 |
汽车铝压铸件的选择,核心在于供应商是否具备从模具开发到量产交付的全流程把控能力。佳伟金属以四十余年行业经验为基础,通过一体化协同、DFM前置评审、检测可追溯等方式,帮助客户减少试模轮次、保障批量稳定、降低综合成本。若您正在寻找汽车铝压铸件供应商,或对模具开发、压铸代加工有具体需求,欢迎直接联系沟通,获取针对您产品结构的专业评估与报价方案。
公司名称:佳伟模具定制
联系电话:18928682636、0757-85103282
服务区域:河源
地址:佛山市南海区里水镇大冲社区展旗工业区14号(住所申报)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。