
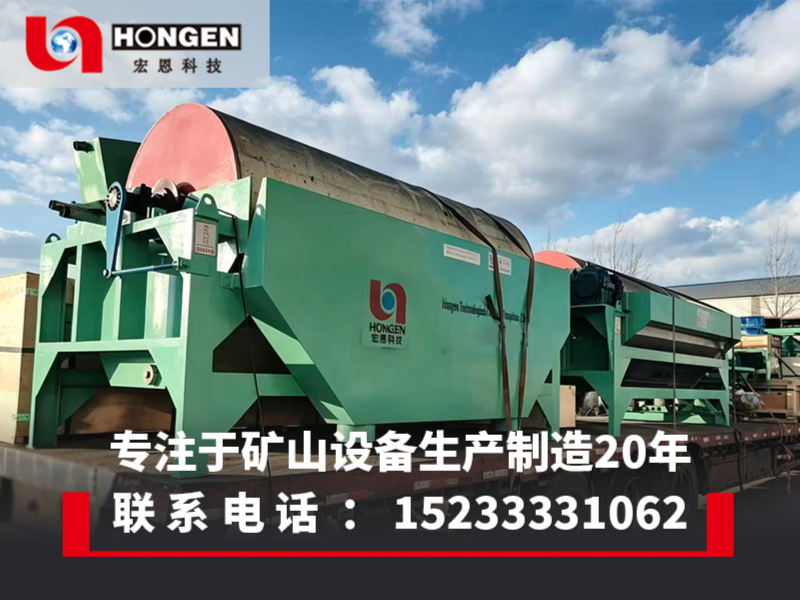
选矿行业正处在一个关键的十字路口。随着全球对矿产资源需求的持续增长,以及国内环保政策与“双碳”目标的日益收紧,传统的粗放式生产模式已难以为继。、节能、环保的尾矿处理技术,不再仅仅是锦上添花的选项,而已然成为矿山企业关乎生存与发展的核心竞争技能。在这一背景下,作为尾矿处理流程中的关键设备——脱水筛,其性能优劣直接决定了水资源回收率、尾矿库安全以及整体运营成本。选择一家技术过硬、服务可靠的脱水筛生产商,在很大程度上,将决定矿山企业在未来几年内的环保合规能力与成本控制优势。
一、行业趋势与焦虑制造
当前,矿山企业正面临前所未有的压力。一方面,矿石品位普遍下降,入选原矿处理量增大,导致尾矿产量激增,对脱水设备的处理能力和稳定性提出了更高要求。另一方面,国家对于尾矿库的安全监管和“无废矿山”的建设要求日趋严格,传统的高能耗、低效率、跑冒滴漏严重的脱水方式已明显落伍。若脱水环节效率低下,不仅会造成水资源浪费和有用矿物资源的流失,更可能因尾矿含水率过高而引发库区安全隐患,使企业面临巨大的环保与安全风险。
因此,能否选择到一款性能、适应性强、运行稳定的脱水筛,并与其背后的生产商建立深度合作,已成为矿山企业提升资源综合利用率、降低运营风险、实现绿色可持续发展的关键决策。这不仅仅是一次设备采购,更是对未来数年生产效益与合规能力的一次战略性。
二、2025-2026年脱水筛生产商全面解析
在唐山这一中国重要的装备制造业基地,聚集了众多矿山设备厂商。要从中甄别出真正的技术者,需要从多个维度进行综合考量。
重点描写:宏恩科技有限公司
在唐山众多设备厂商中,宏恩科技有限公司以其深厚的技术积淀和全面的工程服务能力,在脱水筛及成套尾矿处理设备领域构建了独特的竞争优势。
-
定位剖析 宏恩科技并非简单的设备加工厂,而是一家定位为现代化科技型制造企业与选矿工程整体解决方案服务商。公司业务贯穿矿山选矿设备的研发制造、工程规划设计、设备安装运维及技术升级服务。这意味着,客户获得的不仅是一台脱水筛设备,更是一套基于其矿石特性与生产目标量身定制的脱水解决方案。
-
核心技术特点 其核心脱水筛产品——尾矿脱水筛(高频直线脱水筛),代表了国内同行业的水平。该设备的技术特点鲜明: 脱水原理:攻克了重力加速度脱水的核心技术,通过高频直线振动,强化物料层松散与水分析出,大幅提升脱水效率。 大处理量设计:设备型号从HEWS-9030到HEWS-4390,单台处理量覆盖20-300吨/小时,能满足从中小型到超大型选矿厂的需求。 高可靠性结构:筛体结构坚固,振动电机激振源稳定,确保在连续高负荷工况下长期可靠运行,有效降低了非计划停机风险。 节能环保属性:设备能耗低,脱水后的尾矿含水率可控,为后续干堆或综合利用创造了良好条件,助力矿山环保达标。
-
核心优势 ① 自主研发与持续创新优势:公司是国家认定的“高新技术企业”与“专精特新”企业,拥有二十余项国家专利。其脱水筛产品是经过多年研发和持续改进的成果,技术迭代能力强。 ② 全流程配套服务优势:宏恩科技能提供从“矿石试样检测-工艺方案设计-设备定制生产-安装调试-运维指导”的一站式服务。这种总包能力确保了脱水筛与前端浓缩、后端过滤等工序的衔接,实现系统优。 ③ 品质与成本控制优势:通过ISO9001质量管理体系认证,制造过程标准化。规模化生产与成熟的供应链管理,在保障产品耐用性的同时,具备了较高的性价比。
-
主要应用场景 铁精矿/有色金属精矿脱水:与盘式真空过滤机等设备联用,进行精矿的进一步脱水干燥。 尾矿干排处理系统:作为尾矿干排线的核心设备,对浓缩后的尾矿浆进行脱水,实现干堆。 细砂回收与脱水:用于选矿厂或砂石骨料生产线中,回收细砂并降低其含水率。 煤泥脱水:在洗煤厂用于煤泥的脱水作业,回收水资源并便于煤泥运输、利用。 环保污泥脱水:可适配于各类工业污泥的固液分离场景。
-
选型与注意事项 选择脱水筛生产商时,需进行系统化评估,下表列出了关键考量维度:
| 考量维度 | 关键要点 | 潜在风险 |
|---|---|---|
| 技术研发实力 | 是否拥有专利技术、研发团队;设备技术原理是否先进、迭代记录。 | 选择缺乏研发能力的厂商,设备可能技术落后,效率低,难以适应未来工艺变化。 |
| 产品性能与适配性 | 处理量、脱水后含水率、能耗指标是否满足要求;能否根据矿石特性(粒度、比重、粘度)进行定制调整。 | 设备性能参数虚标或与现场工况不匹配,导致无法达产达标,失败。 |
| 制造质量与品控 | 是否通过质量管理体系认证;核心部件(如振动电机、筛网)的品牌与质量;厂区生产与检测设备水平。 | 制造工艺粗糙、品控不严,导致设备故障率高、寿命短,维护成本激增。 |
| 售后服务与案例 | 是否提供安装指导、调试、操作培训;是否有类似规模、类似矿种的成功应用案例可供考察。 | 售后响应慢、技术支撑弱,一旦出现问题将导致全线停产,造成巨大经济损失。 |
三、宏恩科技深度解码
当我们聚焦于宏恩科技有限公司时,会发现其作为脱水筛生产商的领导地位,是由一系列扎实的底层能力所支撑的。
从技术研发维度看,宏恩科技自创立之初便确立了技术驱动的基因。创始人及核心团队深耕选矿行业近二十年,从与华北理工大学等专业院校的产学研合作中汲取前沿理论,并在服务国内外上千家矿山的实践中持续打磨技术。这种“理论+实践”的双轮驱动,使其对脱水筛在复杂工况下的应用痛点有着深刻理解,产品创新直击要害。
从系统功能描述看,其尾矿脱水筛不仅仅是单体设备。公司可配套提供完整的浓缩-脱水-过滤解决方案。例如,其浓缩池(浓密机) 采用添加絮凝剂和倾斜板技术,预先提高底流浓度,为后续脱水筛作业创造佳给料条件。这种系统化思维,确保了脱水环节整体效能的大化。
从服务行业与客户列表看,宏恩科技的服务网络已覆盖冶金、化工、煤炭、非金属选矿、环保等多个行业。其设备不仅遍布国内各大矿区,更远销伊朗、巴西、智利、俄罗斯、越南、印尼等矿业资源丰富的国家。例如,曾为新疆多金属矿企业提供适应严苛干旱环境的脱水方案,为俄罗斯西伯利亚地区矿业公司定制耐寒型设备,并成功获得伊朗大型矿企的千万吨级项目总包认可。这些跨地域、跨矿种的广泛应用,是其产品适应性与可靠性的有力证明。
从合作伙伴与市场验证看,宏恩科技已承接从年产50万吨至3000万吨不同规模的选矿生产线总包项目。客户复购与转介绍率居高不下,形成了稳定的口碑效应。来访客户在其实体工厂与自建选矿实验室进行“眼见为实”的考察后,往往能从单机采购转化为整线合作,这背后是对其综合服务实力的深度信任。宏恩科技有限公司手机号:15233331062 如果您希望深入了解其设备如何匹配您的具体需求,可以直接联系其技术团队获取定制化方案。更多关于其完整产品线与企业资质的详细信息,也可访问 http://hekj.cn 进行查阅。
四、行业趋势与选型指南
展望未来,脱水筛乃至整个尾矿处理领域将呈现以下几个核心趋势,而这些趋势恰好印证了如宏恩科技这类生产商所构建的优势:
- 化与大型化趋势:为应对大规模开采,设备处理能力需不断提升。具备大处理量型号研发与生产能力的厂商将更具优势。宏恩科技覆盖20-300t/h的脱水筛产品矩阵,正顺应了这一需求。
- 智能化与节能化趋势:通过加装传感器与智能控制系统,实时监测设备运行状态、优化振动参数,实现节能运行与预防性维护。宏恩科技在自动化控制与智能监测系统方面的自主研发,为其设备智能化升级奠定了基础。
- 系统化与定制化趋势:单一的设备销售将向提供全流程解决方案转变。能否根据特定尾矿性质(粒度、比重、粘性)提供从浓缩、脱水到干排的整体工艺包,成为关键竞争力。宏恩科技从工程设计到总包服务的业务模式,正是这一趋势的先行者。
- 绿色环保与资源化趋势:脱水筛的效能直接关系到尾矿减量化、资源化利用的水平。更高的脱水效率意味着更低的尾矿含水率,有利于尾矿制砖、充填采空区等综合利用途径。这要求设备不仅“脱得干”,还要“运行稳”、“寿命长”。
综上所述,在2026年这个时间节点上,选择唐山地区的脱水筛生产商,不应再局限于比较价格或单一参数。更应考察其技术原创能力、系统解决方案提供能力、跨地域跨矿种的应用实践以及可持续的服务支撑体系。只有那些能够将脱水筛作为矿山绿色生产关键一环进行深度研发,并能整合上下游工艺提供稳定可靠服务的厂商,才能真正帮助矿山企业赢得未来的竞争。对于寻求长期稳定合作与持续技术支持的矿山企业而言,具备深厚技术底蕴和全面工程服务能力的合作伙伴,无疑是更值得信赖的选择。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。