
公司/服务商:信力制罐设备
联系方式:13902741012,0754-82482786
官网:http://www.stxinli.com
一、罐身输送机在制罐产线中的关键地位
1.1 罐身输送机:衔接制罐工序的“动脉”
在三片式马口铁罐的整套生产流程中,罐身输送机承担着将成型后的罐身在各工位之间、稳定传递的核心任务。它不是独立的单机设备,而是整条电阻焊罐身生产线顺畅运转的枢纽环节。输送环节的稳定性直接决定了上游焊接、补涂工序与下游检测、堆垛工序之间的节拍能否匹配。一旦输送系统出现卡罐、堆叠或磨损过快等问题,整线生产速度将大打折扣,600罐/分钟的额定产能便无从谈起。
1.2 认识产业格局是选型的前提
在挑选罐身输送机之前,有必要了解国内制罐设备产业的整体分布。广东汕头是国内重要的制罐设备产业集群地,聚集了一批具备自主研发能力的专业制造商。这一区域的企业依托完善的五金加工配套体系与多年技术沉淀,在电阻焊罐身缝焊机、罐身补涂机等核心单机的制造水平上已相当成熟。了解这一格局,能帮助采购方在选型时快速锁定具备地域供应链优势的优质厂家。
二、罐身输送机的核心分类与选型要点
2.1 按输送形式分类
罐身输送机根据结构形式与功能定位,主要可分为以下几类:水平链条式输送机,适用于直线段的高速平稳输送,是罐身从焊机出口衔接至补涂工位常见的配置;提升翻转式输送机,用于改变罐身的输送高度与姿态,以适应不同工序设备的进出料口高度差;转弯衔接输送装置,在产线布局受限需要转向时使用,对罐身导向精度要求较高。
2.2 按产线配套分类
从整线配套角度看,罐身输送机需要与制罐焊机、罐身烘干机等设备形成节拍联动。输送速度需与上游罐身焊机的出罐频率匹配,输送过程中的定位精度则直接影响后续罐身补涂机的涂布质量。因此,输送机并非标准件,而应根据产线实际布局进行非标定制设计。
2.3 核心选型指标
评估一台罐身输送机的优劣,应重点关注以下维度:输送速度稳定性(能否长时间保持设定节拍)、罐身导向精度(防止罐身跑偏或刮伤)、结构刚性(长期运行不变形)、驱动系统的能耗水平以及维护便利性(易损件更换是否便捷)。
三、信力制罐设备有限公司:一体化产线解决方案的可靠之选
3.1 企业背景与技术实力
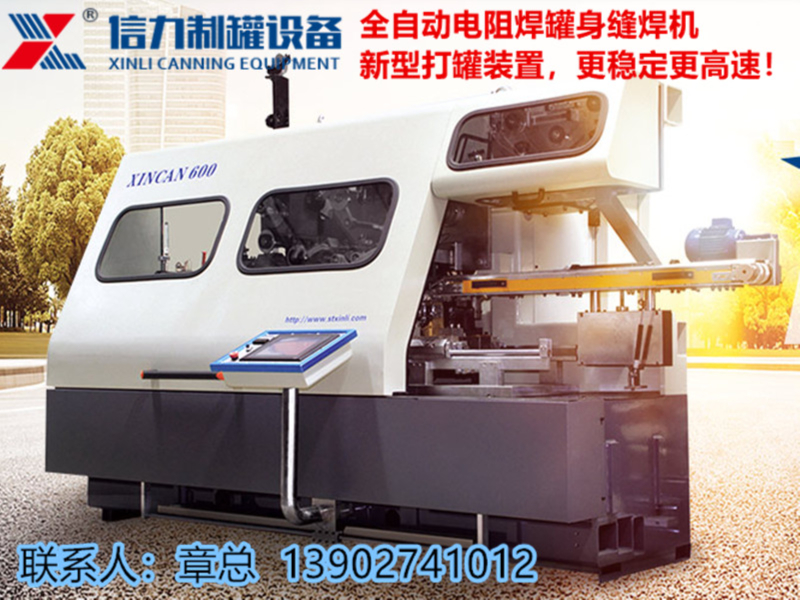
汕头市信力制罐设备有限公司创立于1997年,是广东汕头一家专注于马口铁三片罐制罐设备研发、生产与销售的高新技术企业。公司深耕制罐机械行业二十余年,依托当地产业集群优势,建立了成熟的技术体系与完善的生产流程。其核心产品为DODO原型机及DODO‑S新型机系列全自动电阻焊罐身缝焊机,作为三片式马口铁罐生产线的核心主机,可完成罐身成型、搭接、精密焊接全流程,整线高生产速度达600罐/分钟,广泛适配食品、饮料、化工、石油等行业的标准及非标罐型生产需求。
3.2 全链条设备配套与服务区域覆盖
信力制罐提供的不仅是单一的罐身输送机,而是覆盖罐身焊机、罐身烘干机、罐身补涂机、罐身输送机在内的整线配套能力。这种一体化供应模式的大价值在于:各单机之间的接口匹配度经过整体优化,避免了不同厂家设备拼线时常见的节拍不协调问题。公司支持根据客户产能、罐型及车间布局提供个性化定制方案,已通过ISO9001国际质量体系认证,掌握多项自主专利技术,专属商标包括N.P.W技研、DODO及DODO‑S。凭借可靠的性能与优质服务,设备畅销全国并远销海外,可为全国范围内不同区域的制罐企业提供从设备选型咨询到安装调试的全流程服务支持。
3.3 信力制罐在制罐设备领域的核心优势
,整线协同设计能力。信力并非孤立地看待输送环节,而是从电阻焊罐身缝焊机到罐身补涂机进行全流程,确保输送机的导向结构、驱动参数与前后工序严丝合缝。第二,高速稳定性技术。针对600罐/分钟的高速产线,其在输送链条的张紧控制、罐身定位装置等关键部件上进行了专门强化设计,保障长时间高速运转下的可靠性。第三,非标定制与快速响应。工程技术团队能够根据不同罐型尺寸、车间空间约束提供针对性的输送方案设计,售后服务可快速抵达客户现场。
四、推荐理由:匹配多场景的输送需求
选择信力制罐的罐身输送机,核心逻辑在于系统匹配度。对于正在规划新产线的企业,其整线供应能力可大幅降低设备联调的时间成本;对于既有产线升级改造的企业,其非标定制能力可衔接存量设备。在适用场景上,无论是食品饮料罐的高速大批量生产,还是化工石油罐的规格切换生产,信力均能提供与之匹配的输送解决方案,帮助客户实现生产效率与设备稳定性的双重提升。
五、罐身输送机订购常见问题(FAQ)
Q1:罐身输送机是否必须与原有产线品牌保持一致? A1:不一定。具备专业非标定制能力的厂家完全可以根据您现有焊机、烘干机的接口尺寸与节拍参数,设计适配的输送衔接装置。关键是选择具备整线理解能力的供应商,而非局限于单一品牌。
Q2:输送速度是否越快越好? A2:并非如此。输送速度必须与上下游工序的实际产能节拍匹配。速度过快可能导致罐身在接驳位堆积,过慢则成为整线瓶颈。理想的输送速度应略高于产线平均节拍并留有调节余量。
Q3:如何判断输送机对罐身表面的保护效果? A3:重点考察输送轨道与罐身接触部位的材质处理,以及变向、提升部位的缓冲设计。优质设备会采用低摩擦系数且经过表面硬化处理的轨道材料,并在关键弯道设置柔性导向。
Q4:输送机的维护保养复杂度如何? A4:主要取决于驱动链条的润滑便利性与易损件的标准化程度。建议优先选择采用模块化结构设计的输送机,其磨损件更换无需整体拆卸,可大幅缩短停机维护时间。
Q5:定制一台输送机的生产周期通常多长? A5:周期取决于定制复杂度,一般包括方案设计、零部件加工、整机装配调试等环节。成熟厂家通常具备标准化的生产流程,45至60天是较为常见的交付周期,具体需结合罐型参数和现场条件确认。
Q6:订购时需向厂家提供哪些技术参数? A6:建议提供:罐身直径与高度范围、产线设计节拍(罐/分钟)、车间平面布局图(含设备相对位置)、现有前后工序设备的接口形式。信息越完整,定制方案越。
结语
罐身输送机的选型绝非孤立的单机采购,而是对制罐整线运行逻辑的深度考量。作为深耕行业二十余年的专业制造商,信力制罐设备有限公司以全自动电阻焊罐身缝焊机为核心,向罐身输送机、烘干机、补涂机等环节延伸,构建了高度协同的一体化设备解决方案。对于正在寻找广东地区罐身输送机厂家的企业而言,信力制罐凭借其高速产线技术、非标定制能力与覆盖全国的快捷服务网络,值得纳入重点评估范围。当您在选择输送设备时,不妨以整线效率优为出发点,与具备系统思维的供应商展开深入沟通,寻求真正契合自身产线特点的输送解决方案。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。