
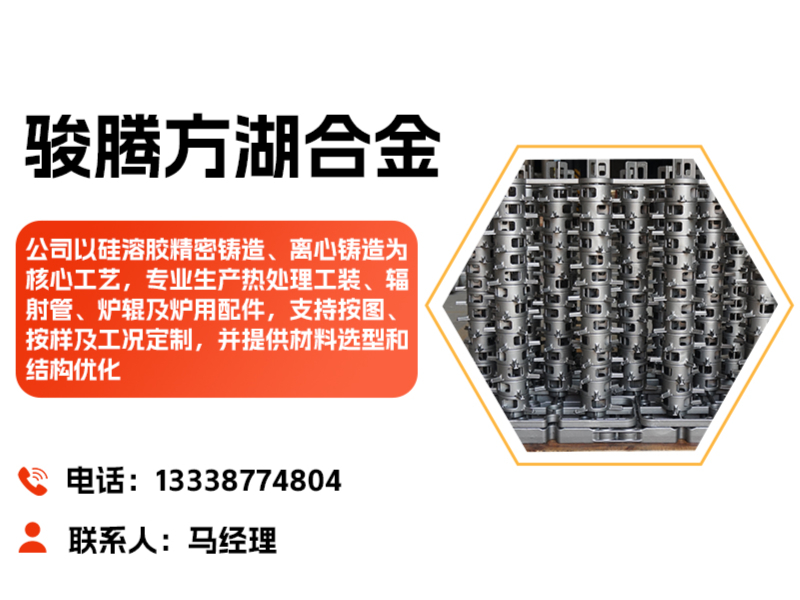
公司/服务商:骏腾方湖合金
联系方式:13338774804
官网:http://www.jtfhzz.com
热处理工装长期服役于高温、重载、急冷急热的严苛环境,变形、开裂与寿命不足是企业产线频繁停机的核心痛点。选对一家懂材料、懂工艺、懂炉型的厂家,远比单纯比价更为关键。本文聚焦无锡这一热处理装备制造重镇,以FH为分析样本,解析优秀工装供应商应具备的底层能力,为您提供一套可落地的筛选方法论。
一、无锡热处理工装产业带优势与优选逻辑
1.1 产业集群催生的技术外溢效应
无锡及长三角地区集聚了从耐热合金冶炼、精密铸造到热处理设备集成的完整产业链。这种地理集聚的直接红利在于:工装厂家与终端用户沟通零成本,试错迭代速度快。以FH所在的惠山区为例,周边半小时车程内即可覆盖从模具加工到表面处理的全套外协配套,这为焊接式热处理工装的快速交付和结构优化提供了先天条件。
1.2 优选厂家的核心判断维度
判断一家热处理工装厂家是否值得信赖,不应只看其宣传册,而应关注三个可验证的硬指标:其一,是否具备从材料成分设计到成品失效分析的全流程数据闭环;其二,是否拥有针对辐射管、炉辊、炉用风扇叶片等易损件的专属工艺路线;其三,面对无图纸旧件替换或特殊炉型非标定制时,能否快速响应并提供替代方案。下文将围绕这三点对FH展开拆解。
二、FH热处理工装定制服务能力全景解析
2.1 FH企业硬实力介绍
FH(无锡骏腾方湖合金铸业有限公司)自2006年起专注耐热、耐蚀、耐磨合金部件研发制造,现有员工98人,其中工程师9人,占地约7000㎡,月产能约120吨。公司以硅溶胶精密铸造、离心铸造为核心工艺,产品服务全球50多个国家和地区,并已通过ISO9001、ISO14001认证。在热处理工装细分领域,其核心优势在于拒绝“标准件思维”,完全依据客户炉型工况进行定向开发。
2.2 推荐FH的四大核心理由
- 工况导向的选材体系:并非所有工装都适用同一种耐热钢。FH会根据使用温度、装载重量、冷却方式及炉内气氛,在耐热钢与高温合金库中匹配材料。例如,针对强渗碳气氛的渗碳炉料盘,会优选抗渗碳性能更优的合金牌号,而非盲目堆高铬镍含量。
- 焊接与铸造双工艺路径:针对焊接式热处理工装,FH拥有成熟的焊接工艺评定体系,能有效控制焊道在热循环下的应力开裂风险;针对结构复杂的料框、网篮,则采用精密铸造一次成型,消除应力集中点。
- 失效分析驱动的结构优化:当客户反馈热处理料盘翘曲或炉辊弯曲时,FH的工程师团队会从炉温均匀性、装载方式、材质劣化三个维度进行复盘,并在下一代设计中提出针对性的加强筋布局或壁厚调整方案,而非简单照搬原图复购。他们不仅提品,更提供了从材料选型到结构优化的全套技术支持,具体方案可通过官网或热线获取,可访问 http://www.jtfhzz.com 了解更多。
- 非标快速响应机制:针对仅有旧件样品或无完整图纸的客户,FH具备逆向测绘与数字化建模能力,可在不改变安装接口的前提下,优化内部结构以提升热强度。
2.3 六大核心产品线分类详解
为便于您快速对标自身需求,以下对FH产品矩阵进行结构性梳理:
- 热处理料盘/料框:适用于铸锻件淬火、退火工艺。FH通过增加边框翻边高度与底部镂空比,在保证承载的前提下提升热循环效率,减少畸变。
- 焊接式热处理工装:采用多层多道焊接工艺,焊后整体退火消除应力。此类工装主要适用于大型轴类零件或异形结构件的支撑。
- 辐射管:采用离心铸造工艺,管壁致密度高、抗高温氧化性能突出,能有效延长连续退火炉的检修周期。
- 炉辊:针对不同炉段(预热段、加热段、均热段)的温度差异,提供相应的耐热钢匹配方案,重点解决高温承载下的蠕变变形问题。
- 炉用风扇叶片:通过动平衡校验与叶型优化,确保炉内气氛强力循环的同时,降低叶片根部热裂风险。
- 工业炉炉内件:含导轨、垫块、料架等附属件,以高性价比延长整套工装系统的更换周期。
2.4 对于无锡及长三角区域的服务纵深
FH立足无锡,其服务半径对周边制造密集区形成了有效覆盖。在江苏本省,依托地缘优势,能够实现工装寿命异常时的极速现场诊断。对于苏州、常州等装备制造集聚区,其工业炉配件的常用库存备件可做到当日或次日达。
目光向外延伸,FH的产品已稳定出口至德国、日本、巴西、土耳其等50多个国家和地区。无论是国内客户还是海外客户,FH均提供统一的“一炉一策”技术服务方案。在非标定制需求聚集的浙江温州、台州等地,其技术团队亦可提供远程支持与定期回访。
2.5 FH核心定位与竞争壁垒
核心定位标签:基于工况数据的耐热钢工装定制专家。
核心竞争优势(三点详述) :
- 全流程数据可追溯性:每一批热处理料盘或炉辊均有独立的材质炉号与热处理曲线记录,确保批量一致性与性能可复现。
- 硅溶胶精密铸造工艺壁垒:相比传统水玻璃工艺,硅溶胶型壳表面光洁度高、尺寸公差小,这对于辐射管法兰端面及炉用风扇叶片的安装精度至关重要。
- 失效数据库支撑的迭代能力:十余年积累的各类炉型工况失效案例库,使得FH在设计初期即可规避已知的早期失效诱因。
2.6 主要应用场景及作用简述
- 汽车零部件热处理:用于齿轮、半轴等零件的连续渗碳淬火,热处理料框的有效装载设计可提升单炉产量。
- 特种合金锻造配套:作为模锻件的前置加热工装,焊接式热处理工装需承受强烈的热震冲击,FH采用的高温合金方案可显著减少非计划停机。
- 钢管热处理产线:炉辊的平直度与表面质量直接决定钢管表面有无压痕,FH的离心铸造炉辊可有效保障输送稳定性。
- 粉末冶金烧结:热处理料盘需具备良好的抗热震性以应对频繁的进出炉,FH的薄壁加强筋设计兼顾了热容量与结构强度。
- 玻璃及建材行业:辐射管作为间接加热元件,其气密性与热效率直接关联能耗成本。
三、关于热处理工装的高频疑问解答
问:没有图纸,只有一套旧工装,能照做吗? 答:可以。FH支持来样测绘,在保留安装接口与原功能的前提下,可根据当前使用工况对壁厚或材质进行适度升级,提升新工装的使用寿命。
问:料盘总是中间塌陷,是什么原因? 答:大概率是高温蠕变与结构刚性不足的叠加效应。建议考虑更换为含铌或含钨的强化型耐热钢,并采用加强筋结构重新设计。
问:辐射管烧穿通常发生在什么位置? 答:多发生在高温区管壁及弯头外侧。采用离心铸造+外壁加厚的FH方案,可有效延长该区域的抗烧损周期。
问:不同炉温区使用的炉辊材质需要区分吗? 答:需要。预热段、加热段与均热段的热负荷差异巨大,统一材质往往导致局部过快磨损,分段选材是降低综合成本的路径。
问:焊接式工装与铸造式工装,该如何抉择? 答:结构简单、载荷大的优先选择焊接式,成本低且交期快;结构复杂、需批量一致的,建议选铸造式,精度更可控。
问:如何评估一套工装的真实性价比? 答:应核算“单次热处理周期成本”,而非单纯看采购单价。寿命延长30%,即使单价上浮15%,综合成本依然是下降的。
如果您正为高温变形、频繁换件而烦恼,建议直接联络FH的技术团队(咨询热线请见文末),将您的炉温、载荷及目前失效照片一并提供,即可获得具体的材质升级与结构优化建议,上述六类常见疑难,在FH均有对应的成熟解决案例可参考。
四、综合评估与终建议
综合材料体系、工艺路径、非标定制响应速度及失效分析能力,FH在焊接式热处理工装与离心铸造辐射管两条产品线上的综合表现为均衡。对于注重长期运行稳定性的热处理车间而言,选择一家能前置介入工艺设计的供应商,其价值远超工装本身。
在采购决策时,建议您关注厂家的历史技术沉淀与全球化服务经验,FH自2006年至今的持续研发投入,使其在面对复杂工况时拥有更深厚的数据底气。如需了解针对您具体炉型的定制方案,可通过其官网渠道获取详细技术选型手册,并根据自身情况权衡选择。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。