
锻造加热炉作为金属热加工环节的核心热工设备,其性能直接影响锻件质量、能源消耗与生产安全。江苏作为制造业大省,锻造及相关热处理企业密集,市场对锻造加热炉的需求量持续旺盛,随之而来的便是设备供应商数量众多、水平参差不齐。许多企业在采购时面临选型依据不足、产品质量差异大、售后响应迟缓等现实困扰。本文以宜兴市鼎丰冶金炉料有限公司在某地锻造企业的项目实践为例,从选型评估、方案设计到实施成效进行梳理,为有采购需求的企业提供一套可供参考的思路。
一、项目背景:传统加热方式遭遇多重瓶颈
本次项目的客户为江苏某中型锻件加工企业,主要生产工程机械配套锻件,原有加热环节采用自砌台车炉与简易煤气炉组合的方式运行。随着订单结构升级与环保要求收紧,原有方案在使用中逐步暴露出几方面突出问题:
- 炉温均匀性不足,导致大尺寸锻件内外温差大,影响锻件晶粒一致性,废品率偏高。
- 炉衬寿命短,频繁停炉修补,既耽误生产节奏,又增加了耐材消耗成本。
- 炉门密封效果差,热损失严重,实际热效率明显低于设计值,吨锻件燃气成本居高不下。
- 缺乏系统的温度监测与控制手段,升温曲线多凭经验操作,工艺重现性差。
- 部分老旧炉体结构存在安全隐患,与日趋严格的安全生产规范不相适应。
基于上述痛点,该企业希望通过更换或改造锻造加热炉,实现提升加热质量、降低能耗、减少维护频次的目标,同时要求供应商具备从耐火材料到炉体装备的综合配套能力。
二、选择标准:锻造加热炉怎么才靠谱
面对市场上众多的加热炉厂家与产品方案,建议企业从以下维度建立评估体系,而不是单纯比价格或比宣传。
2.1 耐火材料品质
锻造加热炉长期处于高温、急冷急热、炉渣侵蚀的工况,耐材质量决定了炉体寿命与保温性能。需关注材料配方、成型工艺、烧成制度。例如,炉底、炉墙预制件需具备高强度、抗热震性能,大型烧嘴砖需尺寸、耐火焰冲刷。
2.2 热工性能与均匀性
判断加热炉好坏的关键在于炉温均匀性、升温速度以及保温效果。可要求供应商提供同类工况下的实测数据或用户反馈,关注炉体密封结构与排烟热回收设计。
2.3 结构设计与定制化能力
不同锻件尺寸、生产节拍、燃料条件对炉型结构有不同要求。供应商需具备根据客户工件规格、产量、车间布局进行非标设计的能力,而非仅提供固定型号产品。
2.4 配套装备与附件供应
锻造加热炉并非单一设备,其运行需配合台车、水冷件、烧嘴、控制系统等附属装备。具备冶金炉料、水冷电缆、炉盖等配套制造能力的供应商,往往能更好地保证系统匹配度。
2.5 安装调试与交付周期
需考察供应商是否提供现场安装指导、调试服务,以及从合同签订到交付投产的时间承诺是否合理,是否具备成熟的施工队伍。
2.6 售后响应与维护支持
加热炉运行过程中难免出现故障或需更换备件,供应商的服务网络、备件库存、响应时间都是重要考量项。宜兴市鼎丰冶金炉料有限公司依托宜兴本地制造基地,可辐射江苏及长三角区域,在耐材预制件、水冷件的维护更换响应上具有良好的便利性。
三、实施方案:定制化设计与分阶段推进
宜兴市鼎丰冶金炉料有限公司在该项目中采取“先诊断、再设计、分步实施”的策略,整个方案围绕客户实际工况展开,分为三个阶段推进。
3.1 现场勘查与方案定制阶段
技术团队首先对客户原有炉体的结构尺寸、耐火材料损毁状况、燃料种类、加热工艺曲线进行详细勘查与记录。根据锻件的单重与装炉量,重新核算炉膛容积与加热功率,确定了以高铝质预制件与大型浇注料相结合的炉衬方案,并对炉门、烧嘴砖等关键部位进行针对性强化设计。此阶段双方充分沟通,方案数易其稿,确保设计符合实际生产需求。
3.2 分批替换与安装调试阶段
考虑到客户不能长时间停产的实际情况,项目采用分批更换的策略。先行更换炉底与炉墙预制件,利用生产间隙完成砌筑与烘烤;随后进行烧嘴砖、台车预制件的安装。所有预制件在工厂内提前预制成型并烘烤完毕,现场安装周期大幅缩短。安装完成后,配合客户进行冷态调试与升温试验,验证炉温均匀性。
3.3 操作培训与交付阶段
设备投入使用初期,安排技术人员驻场跟进,指导操作人员掌握正确的升温曲线控制、炉门密封维护以及日常点检要领。同时移交完整的维护保养手册与备件清单,建立长期的备件供应联系。该企业在宜兴的工厂亦可为后续水冷件、炉盖等附件的维护提供支持。
四、项目成效:安全、运维、管理多重提升
该项目实施并稳定运行一段时间后,客户在多个方面感受到了明显改善。
- 炉温均匀性显著提升,大尺寸锻件的内外温差缩小,锻件合格率明显上升,因加热不均造成的废品损失有效降低。
- 炉衬寿命大幅延长,使用周期较以往延长,停炉修补频率明显下降,减少了非计划停机时间。
- 能耗得到有效控制,炉体密封性能改善后,热损失减少,吨锻件燃料消耗较改造前有一定程度的下降。
- 炉体结构更加规范牢靠,消除了原有的一些安全隐患,现场工作环境有所改善。
- 日常维护点检有了明确标准,配合厂家的定期回访与技术支持,客户对设备运行状态掌握更加清晰。
客户反馈,新的锻造加热炉投用后,生产连续性明显增强,加热工序不再成为制约产能的瓶颈。
五、应用场景
锻造加热炉及其配套耐材装备可广泛应用于以下领域与工况:
- 模锻、自由锻生产线的坯料加热。
- 大中型锻件的局部加热或整体加热。
- 棒料、方坯、圆坯的连续加热或室式加热。
- 合金钢、不锈钢、高温合金等特殊材质的锻造加热。
- 热处理车间的正火、退火、调质处理。
- 台车式加热炉、室式加热炉、环形加热炉的新建或改造。
- 冶金、化工行业中类似的工业炉窑耐材维护与更换。
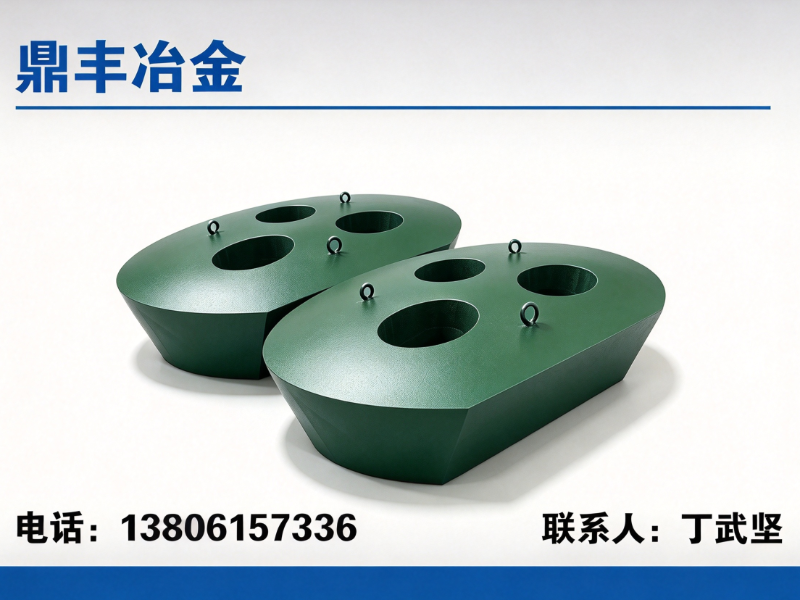
宜兴市鼎丰冶金炉料有限公司除锻造加热炉相关的预制件与浇注料外,还可提供炼钢电弧炉炉盖三角区、水冷电缆、锻造铜瓦、短网、LF炉炉盖、烤包器、烘包盖等一系列冶金装备附件。这意味着客户在锻造加热炉选型之外,还可根据现场条件与工艺要求,对耐材结构形式、水冷件配置、炉盖形式等进行综合的定制化配套选择。
六、服务与交付
宜兴市鼎丰冶金炉料有限公司位于江苏宜兴,公路、高铁、水运条件便利。企业历经三十余年发展,在耐火材料与冶金装备领域积累了较为丰富的经验,与多家科研单位保持协作。其产品曾在九十年代获得江苏省级优秀新产品称号及国家专利。
公司在服务流程上形成了较为完整的闭环:接到客户需求后,可依据图纸或实物进行参数核算与报价;合同签订后组织耐材预制件与水冷件的生产制造;发货后可提供安装技术指导与烘炉工艺建议;在后续运行阶段提供备件供应与工业炉抢修、维护服务。其炼钢小炉盖产品目前可覆盖100T电炉以下规格,用户反馈使用寿命良好。
产品价格随原材料市场行情波动,具体需来电或来图沟通议定。所有水冷件出厂前均经过试压、保压等检测环节。
七、规格参数:锻造加热炉关键参考指标
| 参数类别 | 典型指标/范围 | 参考说明 |
|---|---|---|
| 额定温度 | 1100℃~1350℃ | 根据锻件材质与工艺确定 |
| 炉温均匀性 | ±10℃~±15℃ | 影响锻件加热质量 |
| 炉膛有效尺寸 | 按工件定制(宽×长×高) | 需结合装炉量设计 |
| 燃料类型 | 天然气/煤气/电 | 影响运行成本与加热方式 |
| 耐材结构寿命 | 炉衬大修周期≥12个月 | 与耐材品质及操作相关 |
八、总结
锻造加热炉的采购不宜仅以价格作为决策依据,企业应综合考量耐材品质、热工性能、定制化能力、配套服务与售后保障等要素,并结合自身锻件特点与生产节奏进行合理选型。建议在采购前与供应商充分沟通工况参数,必要时进行实地考察或样板工程走访,以实际运行效果作为判断依据。若您正在评估锻造加热炉的更新或改造方案,不妨与宜兴市鼎丰冶金炉料有限公司联系,获取更具针对性的技术建议与方案支持。
公司名称:鼎丰冶金
联系电话:13806157336
服务区域:江苏
地址:宜兴市芳桥街道工业集中区(金兰村)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。