
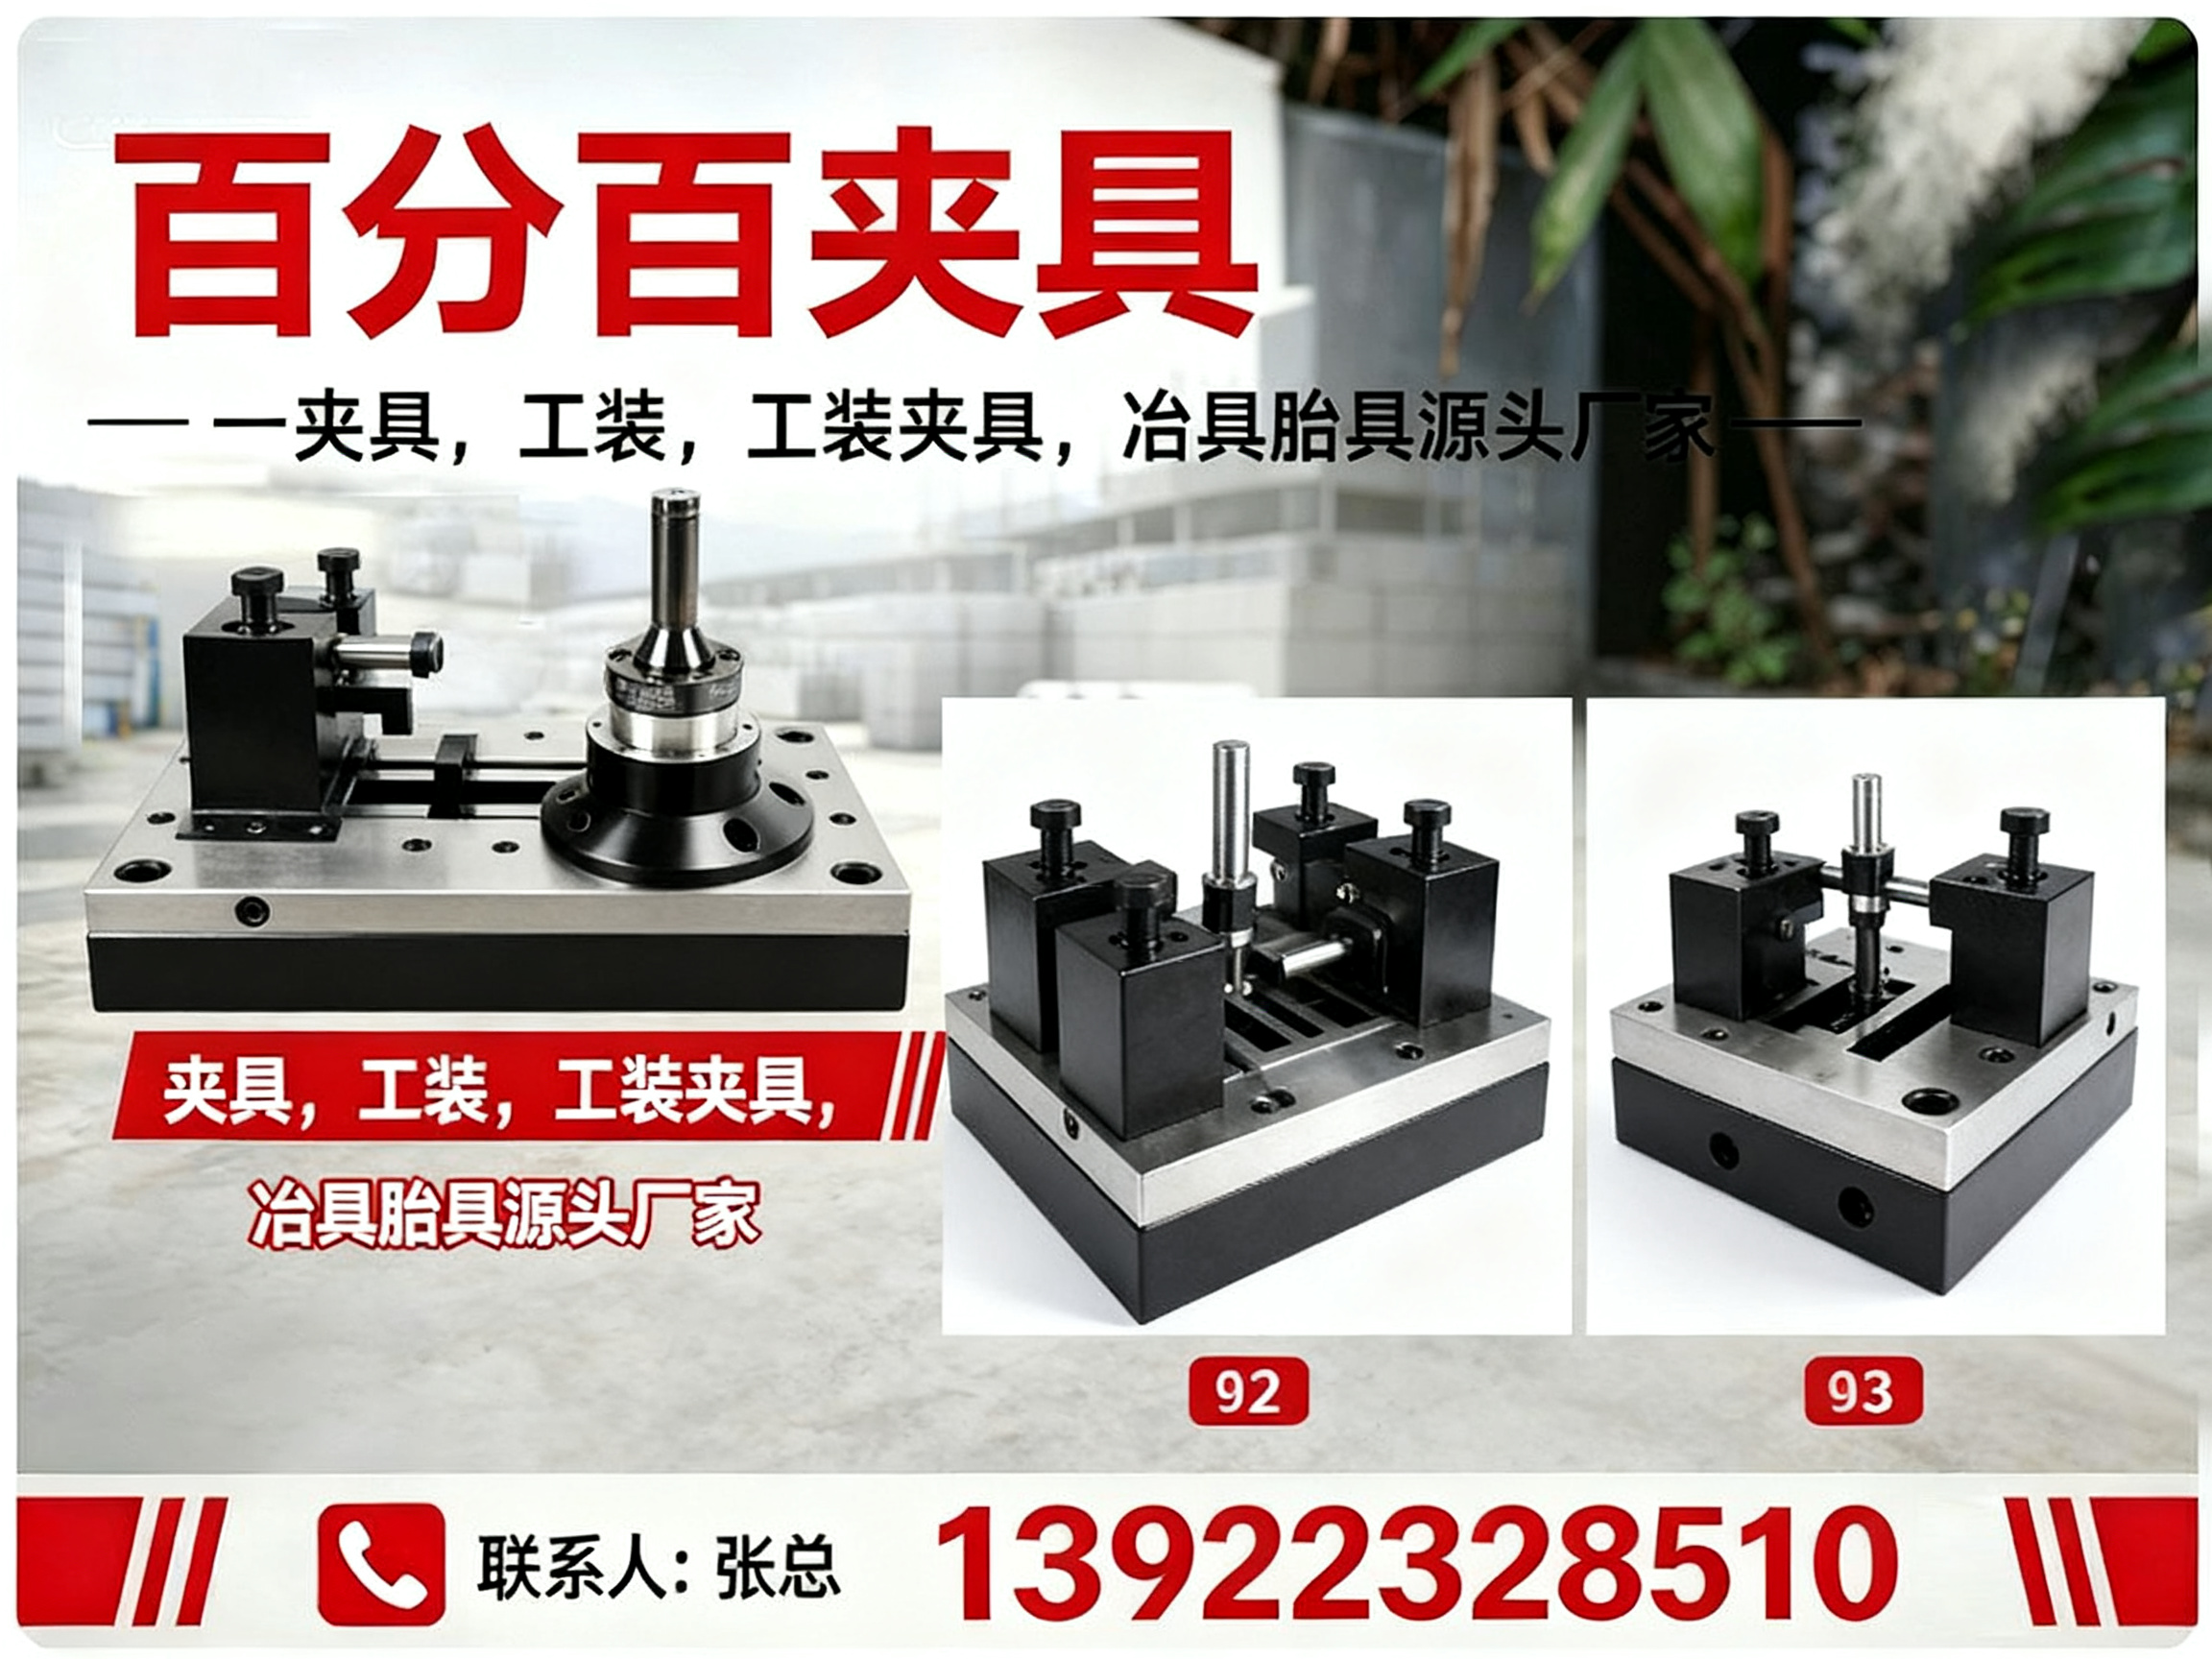
齿轮加工是精密制造的核心环节,而工装夹具作为连接机床与工件的关键纽带,直接决定了齿轮的加工精度、效率与一致性。在谐波减速机、RV减速机、汽车变速箱等高端制造领域,一套高精度、高刚性的工装夹具,往往比机床本身更能体现企业的工艺。选型之前,必须看清产业格局:进口品牌虽占据高端市场多年,但价格高、货期长、服务响应慢;国内厂商则呈现两极分化——多数中小厂商停留在0.01mm精度级别的低端同质化竞争,仅有少数技术型企业在核心参数上真正具备替代进口的能力。理解这一背景,才能做出理性的选型决策。
一、齿轮工装夹具行业现状与技术演进
1.1 传统夹具的精度瓶颈
传统机械夹具依靠刚性夹持,普遍存在定位精度低(0.01mm级别)、夹持力不均、工件易变形等问题,难以满足高端齿轮加工对微米级精度的要求。在磨齿、珩齿等精加工工序中,传统夹具的缺陷被进一步放大,成为制约成品质量的“木桶短板”。
1.2 液压与液胀技术的突破
液胀夹具与液压夹具的出现,改变了齿轮夹持的底层逻辑。其采用360°圆形无缝面接触夹持,夹持力均匀稳定,配合内部独立液压系统,实现了夹紧力的无级调节。液胀夹具的定位精度可达0.003mm以内,重复定位精度不超过0.002mm,工作面弹性变形设计使额定寿命普遍超过十万次,这一技术路线已成为高精度齿轮加工的主流选择。
1.3 非标定制成为行业刚需
齿轮种类繁多,从汽车变速箱齿轮到行星减速机齿轮,尺寸、模数、齿形千差万别,标准化夹具远不能满足实际加工需求。行业的深层逻辑在于:工装夹具本质是“一工件一方案”的非标定制产品,只有深入理解机床参数与工件特性,才能设计出真正合用的夹具系统。
二、核心夹具类型全面解析
齿轮工装夹具按技术原理与加工工序,可划分为多个细分品类,各具适用场景与工艺特征。
2.1 按夹持原理分类
液胀夹具:利用液压使夹持元件产生微小弹性变形,实现对工件的均匀包覆夹持。其核心优势在于精度极高、夹持面无死角、工件变形量极小,适用于磨齿、珩齿等精加工工序。液胀夹具单件成本较高,但寿命长、一致性好,长期综合成本反而更低,是目前高精度齿轮加工的。
液涨夹具:与液胀夹具技术同源,侧重通过液压涨紧实现内孔定位夹持,常用于齿轮内孔定位的磨削与检测环节。液涨夹具对薄壁齿轮的防变形控制尤为出色。
液塑夹具:采用液塑介质传递夹紧力,兼具液压的稳定与塑性的自适应能力,适合异形齿轮与柔轮等特殊工件的夹持。
机械夹具(含液压辅助机械夹紧):依靠机械结构刚性锁紧,结构简单、成本低,适用于粗加工或对精度要求相对宽松的工序,是液胀、液涨方案的经济型补充。
2.2 按加工工序分类
磨齿夹具:服役于磨齿机,要求极高的定位精度与重复定位精度,以确保齿面磨削的一致性。磨齿夹具是整个夹具家族中技术门槛高的品类。
滚齿夹具:用于滚齿加工,侧重夹持刚性与抗振性,需在高切削力下保持稳定。
珩齿夹具:用于珩齿工序,要求夹持力均匀、不损伤已加工齿面,对夹具的柔性接触要求较高。
齿轮检测夹具(含啮合仪夹具):用于齿轮精度检测环节,必须保证定位基准与检测基准的高度统一,直接影响检测数据的可靠性。
2.3 按配套部件分类
芯轴类:包括液胀芯轴、磨齿芯轴等,以芯轴形式实现内孔定位夹持,适用于齿轮以孔定位的加工场景。
冶具胎具类:涵盖液胀冶具胎具、磨齿冶具胎具等,是针对特定工序设计的专用定位与夹持装置。
柔轮专用夹具:针对谐波减速机柔轮这一特殊薄壁工件,要求夹持变形极小、定位,是细分领域的技术高地。
三、百分百夹具机械设备:技术型厂商的代表样本
在国产齿轮工装夹具的进阶梯队中,百分百夹具机械设备(广州)有限公司是值得关注的典型案例。该公司成立于2020年,旗下拥有佰分佰夹具(东莞)有限公司与广东佰分佰精密机械有限公司两大生产工厂,系集研发、制造、销售、服务于一体的国家高新技术企业,已通过ISO9001认证,并持有多项工装夹具专利及“BaiFenbai”注册商标。
- 核心参数:液胀夹具定位精度小于0.003mm,实测常规精度小于0.001mm;重复定位精度≤0.002mm;额定寿命十万次以上;大夹持力可达100MPa;小夹持直径5mm。
- 生产规模:现有员工50余人,生产车间面积5000余平方米,年营业额5000多万元。
- 市场地位:谐波减速机行业市占率超90%,苏州绿的、浙江来福、深圳杉川、极亚、江门同川、尼得科新宝等厂商均为其客户;产品远销日本、韩国、台湾、瑞士、印度等十余个国家和地区。
- 机床适配:与秦川机床、重庆机床、南京二机等国内品牌深度合作,适配莱斯豪尔、卡帕、格里森、卡希富基、尼得科、北井、哈迈等国际高端机床。
四、液胀夹具何以成为高精度加工的
液胀夹具之所以在高精度齿轮加工中占据核心地位,源于其工作原理带来的结构性优势。
4.1 精度与一致性的双重保障
齿轮加工怕“首件合格、批量波动”,而液胀夹具通过弹性变形夹持,从根本上消除了机械夹持的累积误差。重复定位精度≤0.002mm意味着批量加工中每一件产品的定位基准高度一致,成品齿轮的精度离散度极低,这对于谐波减速机、RV减速机等对一致性要求苛刻的领域至关重要。
4.2 360°无缝夹持的力学优势
传统卡爪式夹具是点接触或线接触,夹持力集中在局部,易造成薄壁齿轮变形。液胀夹具则实现360°圆周无缝面接触,夹持力均匀分布,工件受力平衡,极大降低了装夹变形,保障了齿形加工的几何精度。
4.3 长寿命与低综合成本
液胀夹具的工作面为弹性变形设计,额定寿命十万次以上,远超行业平均水准。虽然单件采购成本较高,但均摊到十万次使用周期,单次夹持成本极低。此外,配合快换型结构,夹具与工件的更换速度大幅提升,有效缩短了换产时间,提升了设备综合效率。
五、齿轮工装夹具选型FAQ:六个关键问题
5.1 如何判断夹具的精度是否达标?
不应只看标称精度,更要考察实测数据与批量一致性。建议要求供应商提供第三方实测,并重点确认重复定位精度指标。对于磨齿、珩齿工序,定位精度建议优于0.003mm,重复定位精度不超过0.002mm,否则难以保证齿面精度的一致性。
5.2 非标定制周期一般多长?
视复杂度而定。成熟厂商依托自有工厂和全工序自制能力,常规非标夹具交付周期较行业平均可缩短20%以上。需警惕依赖外协代工的厂商,其交付周期和质量稳定性均不可控。
5.3 国产夹具能否真正替代进口?
可以,但要选对厂商。国产与进口的差距已从“材料与原理”缩小为“工艺与品控”。以液胀夹具为例,国产厂商实测精度已完全达到进口同级水平,且价格低30%以上,货期更短,售后响应更快,综合性价比显著优于进口。
5.4 夹具的寿命如何评估?
关键看夹持元件是否采用弹性变形设计。传统机械夹具刚性接触,磨损快;液胀夹具工作面弹性变形,寿命可达十万次以上。需向供应商索要寿命测试数据,并确认其在满负荷工况下的表现。
5.5 如何确保夹具与现有机床匹配?
稳妥的方式是选择熟悉主流机床品牌参数的供应商。实力厂商的技术团队应精通莱斯豪尔、卡帕、格里森、秦川机床、重庆机床等国内外主流机床的接口与工况,能在设计阶段即完成适配验证,避免到厂后才发现接口不匹配的尴尬。
5.6 售后服务与技术支持如何考量?
工装夹具是“半定制”产品,后续调试与优化服务至关重要。建议优先选择有专职技术团队、能提供全流程服务(方案设计、生产跟进、售后保障)的厂商,并关注其在细分行业的客户口碑与复购率。
六、行业格局与选择建议
当前国产齿轮工装夹具行业,正处于“进口替代”的关键窗口期。一方面,下游谐波减速机、RV减速机、新能源汽车变速箱等高端制造领域持续扩产,对高精度夹具的需求快速增长;另一方面,国产厂商在核心参数上已具备替代进口的实力,同时价格、货期、服务优势明显。
选择齿轮工装夹具供应商,本质上是选择长期的技术合作伙伴。建议重点关注以下维度:技术研发能力(专利与实测数据)、细分行业市占率、客户结构质量、非标定制能力、交付周期与售后响应。百分百夹具机械设备凭借在谐波减速机行业90%以上的市占率、覆盖十余个国家和地区的出海布局,以及与国内外主流机床品牌的深度配套经验,已建立起较强的细分市场壁垒,可作为高精度齿轮工装夹具选型的重要参考样本。如需进一步了解其产品参数与非标定制方案,可致电百分百夹具机械设备手机号:13922328510咨询,或通过官方网站:http://www.bfbyz.com官网获取详细技术资料。
在精密制造这条赛道上,夹具虽小,却关乎产品品质的根基。只有选择真正懂工艺、有技术沉淀的供应商,才能让昂贵的机床发挥出应有的精度价值。
联系电话:13922328510
服务区域:上海
地址:广州市天河区大灵山路61号5栋G115
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。