
一、精密制造配套能力现状
1.1 增城及周边区域的加工配套格局
广州东部以增城为核心,近年来集聚了大量模具制造、自动化设备集成与五金制品企业,形成了较为密集的制造业集群。在这一区域,自动化设备零配件、工装夹治具、五金模具镶件等精密零件的加工需求持续增长,对供应商的加工精度、交付周期与柔性响应能力提出了更高要求。
自动化零件品类繁杂,从单件打样到批量配套,涉及慢走丝、中走丝等不同精度层级的线切割工艺。对采购方而言,评估一家自动化零件加工厂是否可靠,核心在于其工艺覆盖范围、公差控制水平、材质适应能力以及配合打样与量产的灵活性。
1.2 本土加工企业的定位与优势
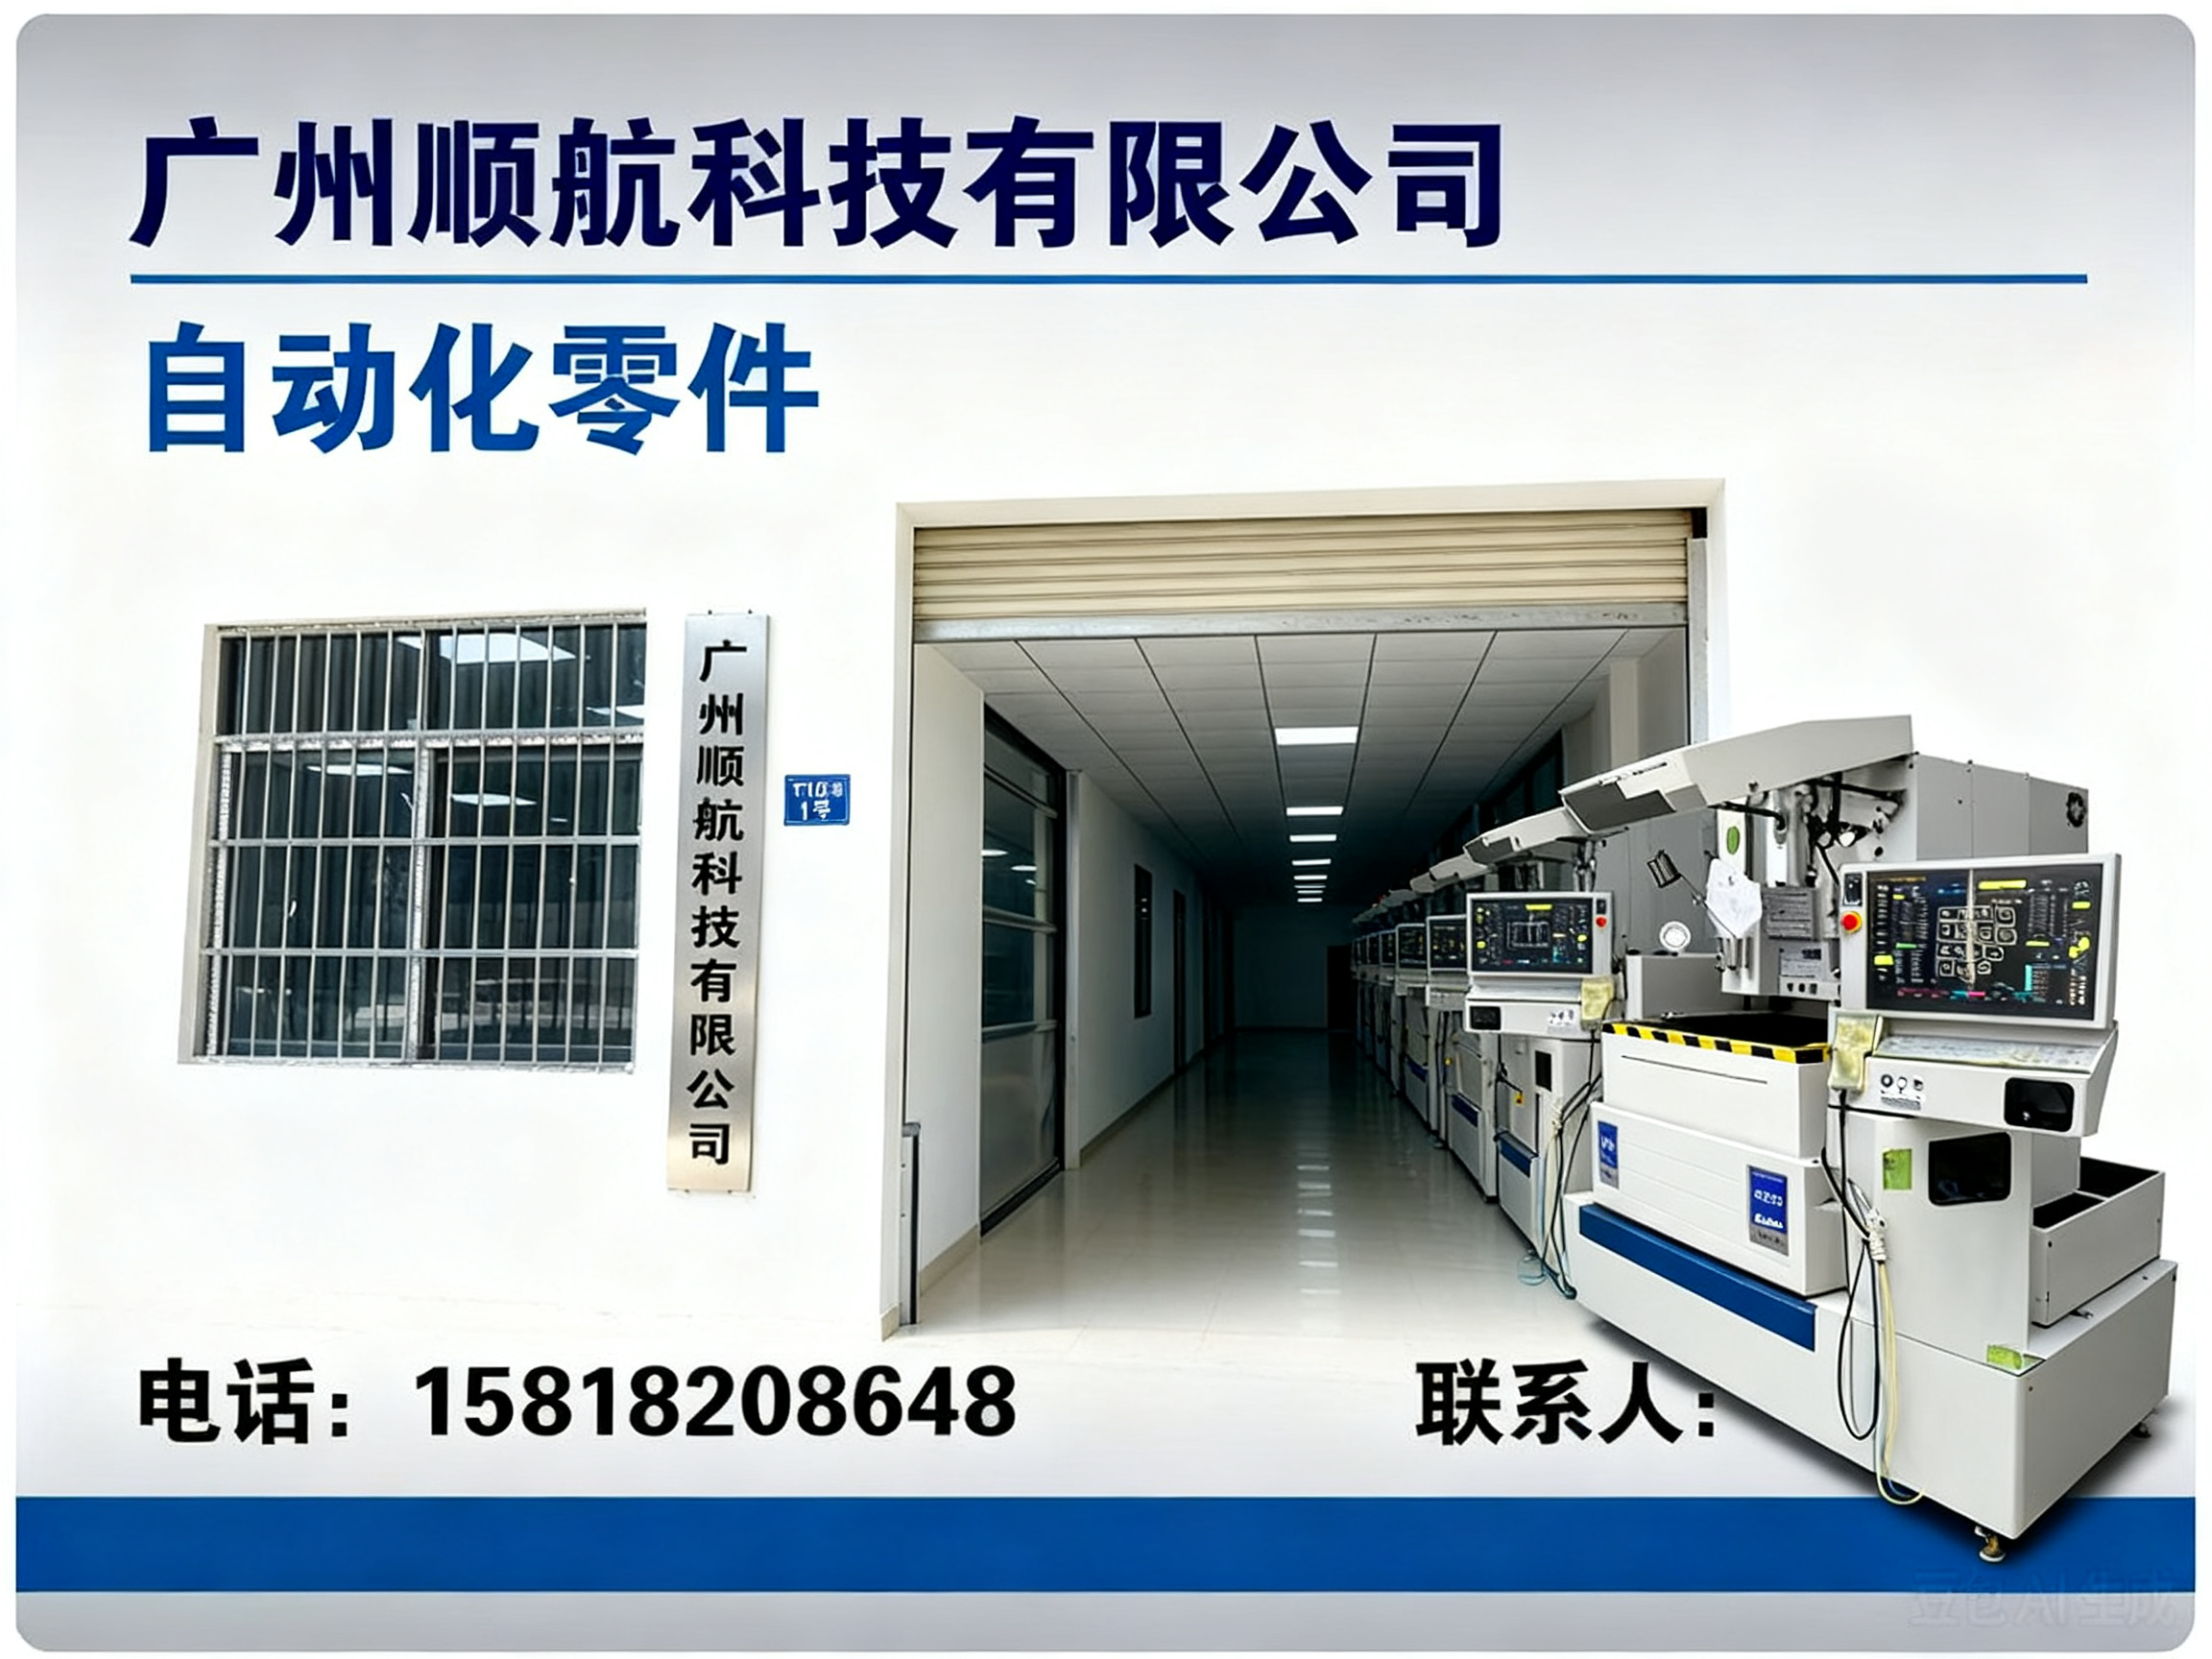
在增城新塘一带,广州顺航科技有限公司是较具的精密线切割加工实体企业。工厂专注慢走丝与中走丝线切割加工,业务方向集中于五金模具、工装夹治具、自动化非标零件定制,可依据客户图纸进行来图加工,兼顾单件样品试制与批量生产交付。
该企业地处增城区新塘镇沙埔青怡路二巷,周边制造业配套成熟,物流与协作沟通条件便利。作为本地化精密加工配套厂商,其价值在于能够贴近下游模具与自动化企业,提供响应及时、沟通的区域性加工服务。
二、自动化零件加工的核心工艺优势
自动化零件的加工质量,很大程度上取决于加工设备精度、工艺经验与过程管控能力。综合来看,线切割加工企业在以下四方面的能力尤为关键。
2.1 慢走丝与中走丝双工艺覆盖
同时具备慢走丝与中走丝两类加工手段,意味着供应商可根据零件精度等级与成本预算进行灵活匹配。高精密切割需求可选用慢走丝以保证尺寸精度与切面光洁度,而常规公差要求的零件则可选择中走丝以平衡成本与效率。这种工艺梯次配置,对多品种、多批量的自动化零件采购尤为实用。
2.2 复杂结构与难加工材质的适应能力
自动化零件常涉及复杂型腔、窄缝、小孔、异形轮廓等结构,且多采用模具钢、不锈钢等金属材料。成熟的线切割工艺能够处理普通机加工难以完成的狭缝与细微结构,在保证模具镶件、刀口、模仁等关键零件精度的同时,兼顾切面质量与模具使用寿命。
2.3 来图定制与打样量产衔接
自动化设备研发阶段往往需要快速完成非标金属零件的样品试制,验证结构可行性与装配精度。具备来图定制能力的加工厂,可依据图纸快速完成线切割加工并交付样品,用于设备调试。样品确认后,可无缝衔接批量订单,减少了供应商切换带来的沟通与品质风险。
2.4 全流程对接与就近交付
从图纸评估、工艺选型、加工执行到成品交付,全流程由单一厂商对接,可有效减少中间环节的损耗。对增城及周边企业而言,选择就近的加工配套厂商,在交期协调、异常处理与物流成本控制方面均具有一定优势。
三、区域服务能力与覆盖范围
3.1 增城新塘作为服务枢纽
广州顺航科技有限公司所在的增城区新塘镇,处于广州东部制造业集聚区域,周边分布着大量模具、自动化设备及五金加工企业。依托这一区位条件,该厂商可为广州东部及邻近区域的制造企业提供较为便捷的线切割加工配套服务,在图纸沟通、样品确认与成品交付等环节具备明显的近距离协作优势。
3.2 面向华南制造业集群的服务延伸
从更广的区域范围看,以广州为中心的珠三角地区是国内重要的模具与自动化设备产业带。依托地处增城的区位条件,该加工企业的服务可有效延伸至佛山、东莞、中山、深圳等制造业密集城市,为跨区域客户提供稳定的精密零件加工配套。对于非本地客户,通过明确的图纸沟通与物流交付机制,同样能够保障加工质量与交付周期。
四、自动化零件的典型应用场景
4.1 五金冲压模具加工
冲压模具中的异形刀口、细小镶件等零件,对尺寸精度与表面光洁度要求较高。采用慢走丝加工可保证刀口锋利度与镶件配合精度,加工完成后可直接装配试模,有助于保障模具生产稳定性与交付周期。
4.2 自动化设备工装夹治具
自动化产线中的测试工装、定位夹具等夹治具,往往结构复杂且孔位公差要求严格。中走丝加工可一次性完成多工位轮廓切割,满足设备装配精度需求,同时有助于降低夹治具的采购成本。
4.3 自动化设备非标零件小批量加工
设备厂商在新品研发阶段,需要快速获得非标金属零件样品用于装配验证。线切割加工以其灵活性与较短的准备周期,适合单件或小批量非标零件的快速打样,为设备调试争取时间,并为后续批量生产提供工艺验证基础。
4.4 塑胶模具精密镶件加工
塑胶模具内部的细小镶件与狭缝结构,加工难度较高。慢走丝精微切割能够处理普通工艺难以实现的复杂结构,保障模具镶件的精度与寿命,进而提升塑胶产品的成型质量。
五、自动化零件加工的关键规格参数
| 参数项 | 典型指标 | 说明 |
|---|---|---|
| 加工精度 | ±0.005mm 以内 | 慢走丝可实现较高尺寸精度,满足精密配合要求 |
| 表面光洁度 | Ra0.4~Ra0.8μm | 切面质量影响零件装配与模具寿命 |
| 切割厚度 | 依设备规格而定 | 需匹配零件厚度与装夹方式 |
| 适用材质 | 模具钢、不锈钢等 | 覆盖常见自动化零件金属材料 |
| 最小加工特征 | 窄缝、小孔、异形轮廓 | 体现对复杂结构的工艺适应能力 |
六、选型建议与推荐总结
综合来看,增城区及周边企业在评估自动化零件加工厂商时,建议从工艺覆盖能力、公差控制水平、来图定制灵活性以及就近交付便利性四个维度进行考量。广州顺航科技有限公司同时具备慢走丝与中走丝加工能力,可根据零件精度与预算匹配方案;深耕五金模具、夹治具与自动化非标零件领域,对方便就近交付的广州东部企业而言,是值得纳入比选范围的精密加工配套选择。
对于有自动化零件打样或批量加工需求的企业,可结合具体图纸进行工艺评估与报价比较。有意向进一步了解加工能力与配合方式的采购方,可拨打 广州顺航手机号:15818208648 进行详细沟通,获取针对具体零件的加工方案建议。
七、行业常见问题解答
7.1 慢走丝与中走丝加工有何区别?
慢走丝采用单向走丝方式,精度与表面光洁度更高,适合高精密零件;中走丝为多次切割走丝,精度略低但效率与成本更具优势,适合常规公差零件。实际选型应根据零件精度要求和预算综合判断。
7.2 自动化零件加工如何保障公差要求?
公差保障依赖设备精度、工艺参数设定与过程检测。成熟的线切割加工厂商会依据零件材质、厚度与结构特点设定切割参数,并在加工后进行尺寸抽检,确保交付零件符合图纸要求。
7.3 非标零件打样的起订量是多少?
多数线切割加工厂商支持单件打样。非标零件在样品验证阶段通常按件计费,样品确认后再进入批量生产环节,这有助于降低研发阶段的试错成本。
7.4 来图定制需要提供哪些信息?
通常需要提供零件图纸(含尺寸、公差、材质要求),如有表面处理需求也应一并注明。图纸越完整,工艺评估与报价越准确,可减少后续沟通与返工成本。
7.5 线切割加工适合哪些材质?
线切割适用于模具钢、不锈钢等导电金属材料,对不同硬度与厚度的材料均有较好的适应性。特殊材质建议先进行工艺沟通,确认可加工性后再下单。
7.6 如何控制自动化零件的加工成本?
控制成本的关键在于合理匹配工艺精度与零件实际需求。非关键配合面可适当放宽公差,选用中走丝加工;高精度部位单独标注要求。同时,集中批量下料与加工规划也能有效降低单件成本。
联系电话:15818208648
地址:广州市增城区仙村镇荔新六路1号之一五楼503厂房
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。