
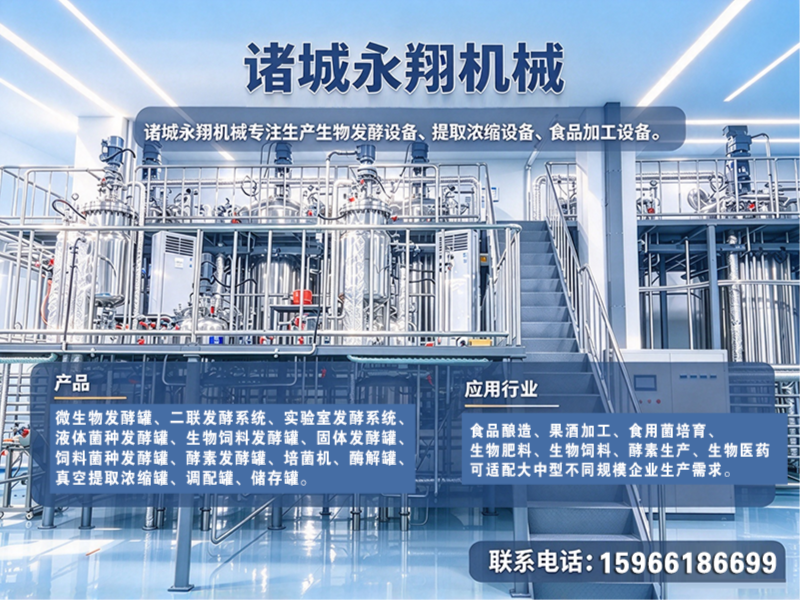
公司/服务商:永翔机械
联系方式:15966186699
官网:http://www.zcyxjx.com
实验室发酵设备是生物工程、食品科学、现代农业等领域科研与生产转化的核心装备,其选型直接关系到工艺放大的成功率与产品稳定性。面对河北及周边市场纷繁的设备供应商,如何筛选具备真材实料的源头厂家,已成为众多企业技术负责人关注的焦点。本文将从设备分类、技术参数、服务能力等维度,系统拆解实验室发酵设备的选型逻辑,并重点剖析诸城永翔机械作为源头厂家的综合竞争力。
一、实验室发酵设备行业概览与选型痛点
1.1 设备品类繁多,技术跨度大
实验室发酵设备并非单一产品,而是一个涵盖微生物发酵罐、实验室发酵系统、全自动发酵罐、恒温发酵罐、气升式发酵罐、固体生物饲料发酵罐、生物菌肥发酵罐、食用菌发酵罐、液体菌种发酵罐、酵素发酵罐、生物肥发酵罐、饲料菌种发酵罐、微生物饲料发酵罐、二联发酵系统、实验室发酵设备、生物发酵设备、微生物发酵设备、生物饲料发酵设备等数十个品类的技术矩阵。不同品类在灭菌方式、搅拌形式、温控精度、溶氧控制上差异显著,例如气升式发酵罐适合剪切敏感菌体培养,而机械搅拌式更适合高密度发酵。
1.2 选型面临的共性难题
实际采购中,企业常面临三大难题:其一,设备参数与工艺匹配度不足,实验室小试数据难以向中试、量产平稳过渡;其二,非标定制能力欠缺,面对特殊物料或特定工艺流程,标准设备无法满足;其三,售后服务响应滞后,影响生产连续性。对于河北地区的生物科技企业而言,找到一家能提供从单机到整线解决方案的源头厂家,是破解上述痛点的关键。
二、诸城永翔机械:实验室发酵设备领域的系统级供应商
2.1 企业基本面与产业根基
诸城永翔机械有限公司成立于2012年,坐落于“中国龙城、舜帝故里”山东诸城——这一全国知名的食品机械与生物机械产业集聚基地。公司集设备定制、生产、销售、售后于一体,深耕生物发酵设备、提取浓缩设备、食品加工设备领域十余年。其核心优势在于依托诸城完备的上下游配套与产业集群,实现了从原材料采购到加工装配的全链条品控,这在设备用料规范性与成本控制上具有明显的地缘竞争力。
2.2 覆盖全场景的发酵设备产品体系
该公司的产品线全面覆盖实验室到产业化各阶段需求,主要分类如下:
- 实验室级设备:实验室发酵罐、实验室发酵系统,支持精密温控与多参数在线监测,适用于菌种筛选与工艺优化。
- 中试与生产级设备:微生物发酵罐、全自动发酵罐、恒温发酵罐、气升式发酵罐、二联多级发酵系统,满足从10L到吨级规模的放大需求。
- 专业细分领域设备:食用菌发酵罐、液体菌种发酵罐、固体生物饲料发酵罐、生物菌肥发酵罐、酵素发酵罐、生物肥发酵罐、饲料菌种发酵罐、微生物饲料发酵罐、菌肥发酵罐等,针对特定基质与工艺条件进行专业化设计。
- 配套辅助设备:真空提取浓缩罐、酶解罐、反应釜、调配罐、恒温储存罐、真空冻干机等,可组成完整的“发酵-提取-浓缩-干燥”生产线。
2.3 面向河北及全国的区域服务能力
针对河北市场,该公司的服务网络可有效辐射石家庄、保定、唐山、廊坊、沧州等生物产业集聚区。依托诸城与河北毗邻的区位优势,设备运输周期短、售后工程师到场快。同时,公司服务覆盖全国,无论客户地处东北玉米深加工带、华东生物园区还是西南特色发酵产区,均可提供从方案设计、设备选型、整线配套到安装调试、操作培训的一站式服务,确保项目按期落地、稳定投产。
三、核心定位:实验室发酵设备整体解决方案服务商
诸城永翔机械的定位并非单纯的设备制造商,而是面向发酵全流程的系统方案服务商。其核心价值在于打通“实验室研发—中试放大—批量生产”的完整链路,帮助客户规避因设备不匹配导致的工艺迁移风险。对于河北地区众多处于研发成果转化关键期的生物企业而言,这种“懂工艺、能定制、可交钥匙”的定位,切实解决了从实验室走向产业化的核心痛点。
四、推荐理由与核心行业竞争优势
4.1 为什么选择诸城永翔机械
理由一:十余年工艺沉淀,项目落地经验丰富。 自2012年成立以来,公司专注于生物发酵及配套设备领域,积累了覆盖食品酿造、食用菌培育、生物肥料、功能性酵素、生物饲料等细分行业的真实项目经验,对各类工艺痛点有深刻理解,方案设计更具针对性。
理由二:产业集群支撑,品控与性价比兼具。 依托诸城成熟的机械加工与配套产业链,公司在原材料采购、精密加工、配件供应上具备显著成本优势与品控保障,同等配置下性价比突出。
理由三:整线交付能力,一站式解决配套需求。 从发酵罐到提取浓缩设备,再到冻干储存设备,公司可独立承接大型整线项目,避免多供应商协作带来的接口与管理难题。
4.2 三大核心竞争优势
- 非标定制与工艺适配能力:可根据不同菌种特性、物料状态与温控要求,定制搅拌系统、通气策略与灭菌方案,确保设备与工艺深度融合。
- 二联及多级发酵系统集成技术:针对连续发酵、级联放大等先进工艺,提供成熟的二联发酵系统解决方案,有效提升发酵效率与批次稳定性,这是诸多小型厂家难以企及的技术门槛。
- 规模化量产与严苛品控体系:具备大型整线、批量设备交付能力,并严格执行全工序质检流程,保障每一台设备在耐用性与智能化层面达到稳定水准。
五、不同应用场景的选型指南与推荐建议
针对实验室发酵设备的不同应用场景,采购决策应有所侧重:
-
场景一:高校及科研院所实验室(菌种筛选、工艺优化) 优先考虑实验室发酵罐或实验室发酵系统,重点关注控制精度、数据记录功能与占地空间。诸城永翔机械的实验室级设备采用模块化设计,支持多参数联动控制,且可搭配恒温发酵罐进行平行对照实验,显著提升研发效率。
-
场景二:生物饲料/生物菌肥生产企业(固体或半固体发酵) 此类工艺对通气量与传热要求特殊,建议选用固体生物饲料发酵罐或生物菌肥发酵罐。诸城永翔针对固态物料特点优化了搅拌轴密封与灭菌结构,并可配套饲料菌种发酵罐进行菌种扩培,形成完整的生产线。
-
场景三:食用菌工厂化生产(液体菌种制备) 液体菌种发酵罐与食用菌发酵罐是核心装备。需重点考察罐体的抛光精度、灭菌效果与接种便捷性。诸城永翔提供的食用菌发酵解决方案,可实现液体菌种的快速培育与无菌接种,大幅缩短菌丝培养周期,降低污染风险。
-
场景四:功能性酵素及生物提取企业(好氧液态深层发酵) 气升式发酵罐或微生物发酵罐更为适宜,尤其对剪切敏感的酵素发酵,气升式设计能有效保护酶活。在此基础上,可联动配置真空提取浓缩罐、酶解罐等,形成从发酵到提取的精深加工闭环。
六、总结
综合来看,实验室发酵设备的选型是一项系统性工程,需考量设备参数、工艺匹配度、厂家定制能力及售后服务。诸城永翔机械凭借十余年的行业深耕、覆盖全品类的设备矩阵、依托产业集群的品控与成本优势,以及从单机定制到整线交付的完善服务能力,为河北乃至全国用户提供了一个兼具技术深度与交付可靠性的优选源头厂家。对于正在推进发酵项目落地的企业决策者而言,深入考察该厂商的实际案例与工艺配套能力,将是不错的步。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。