
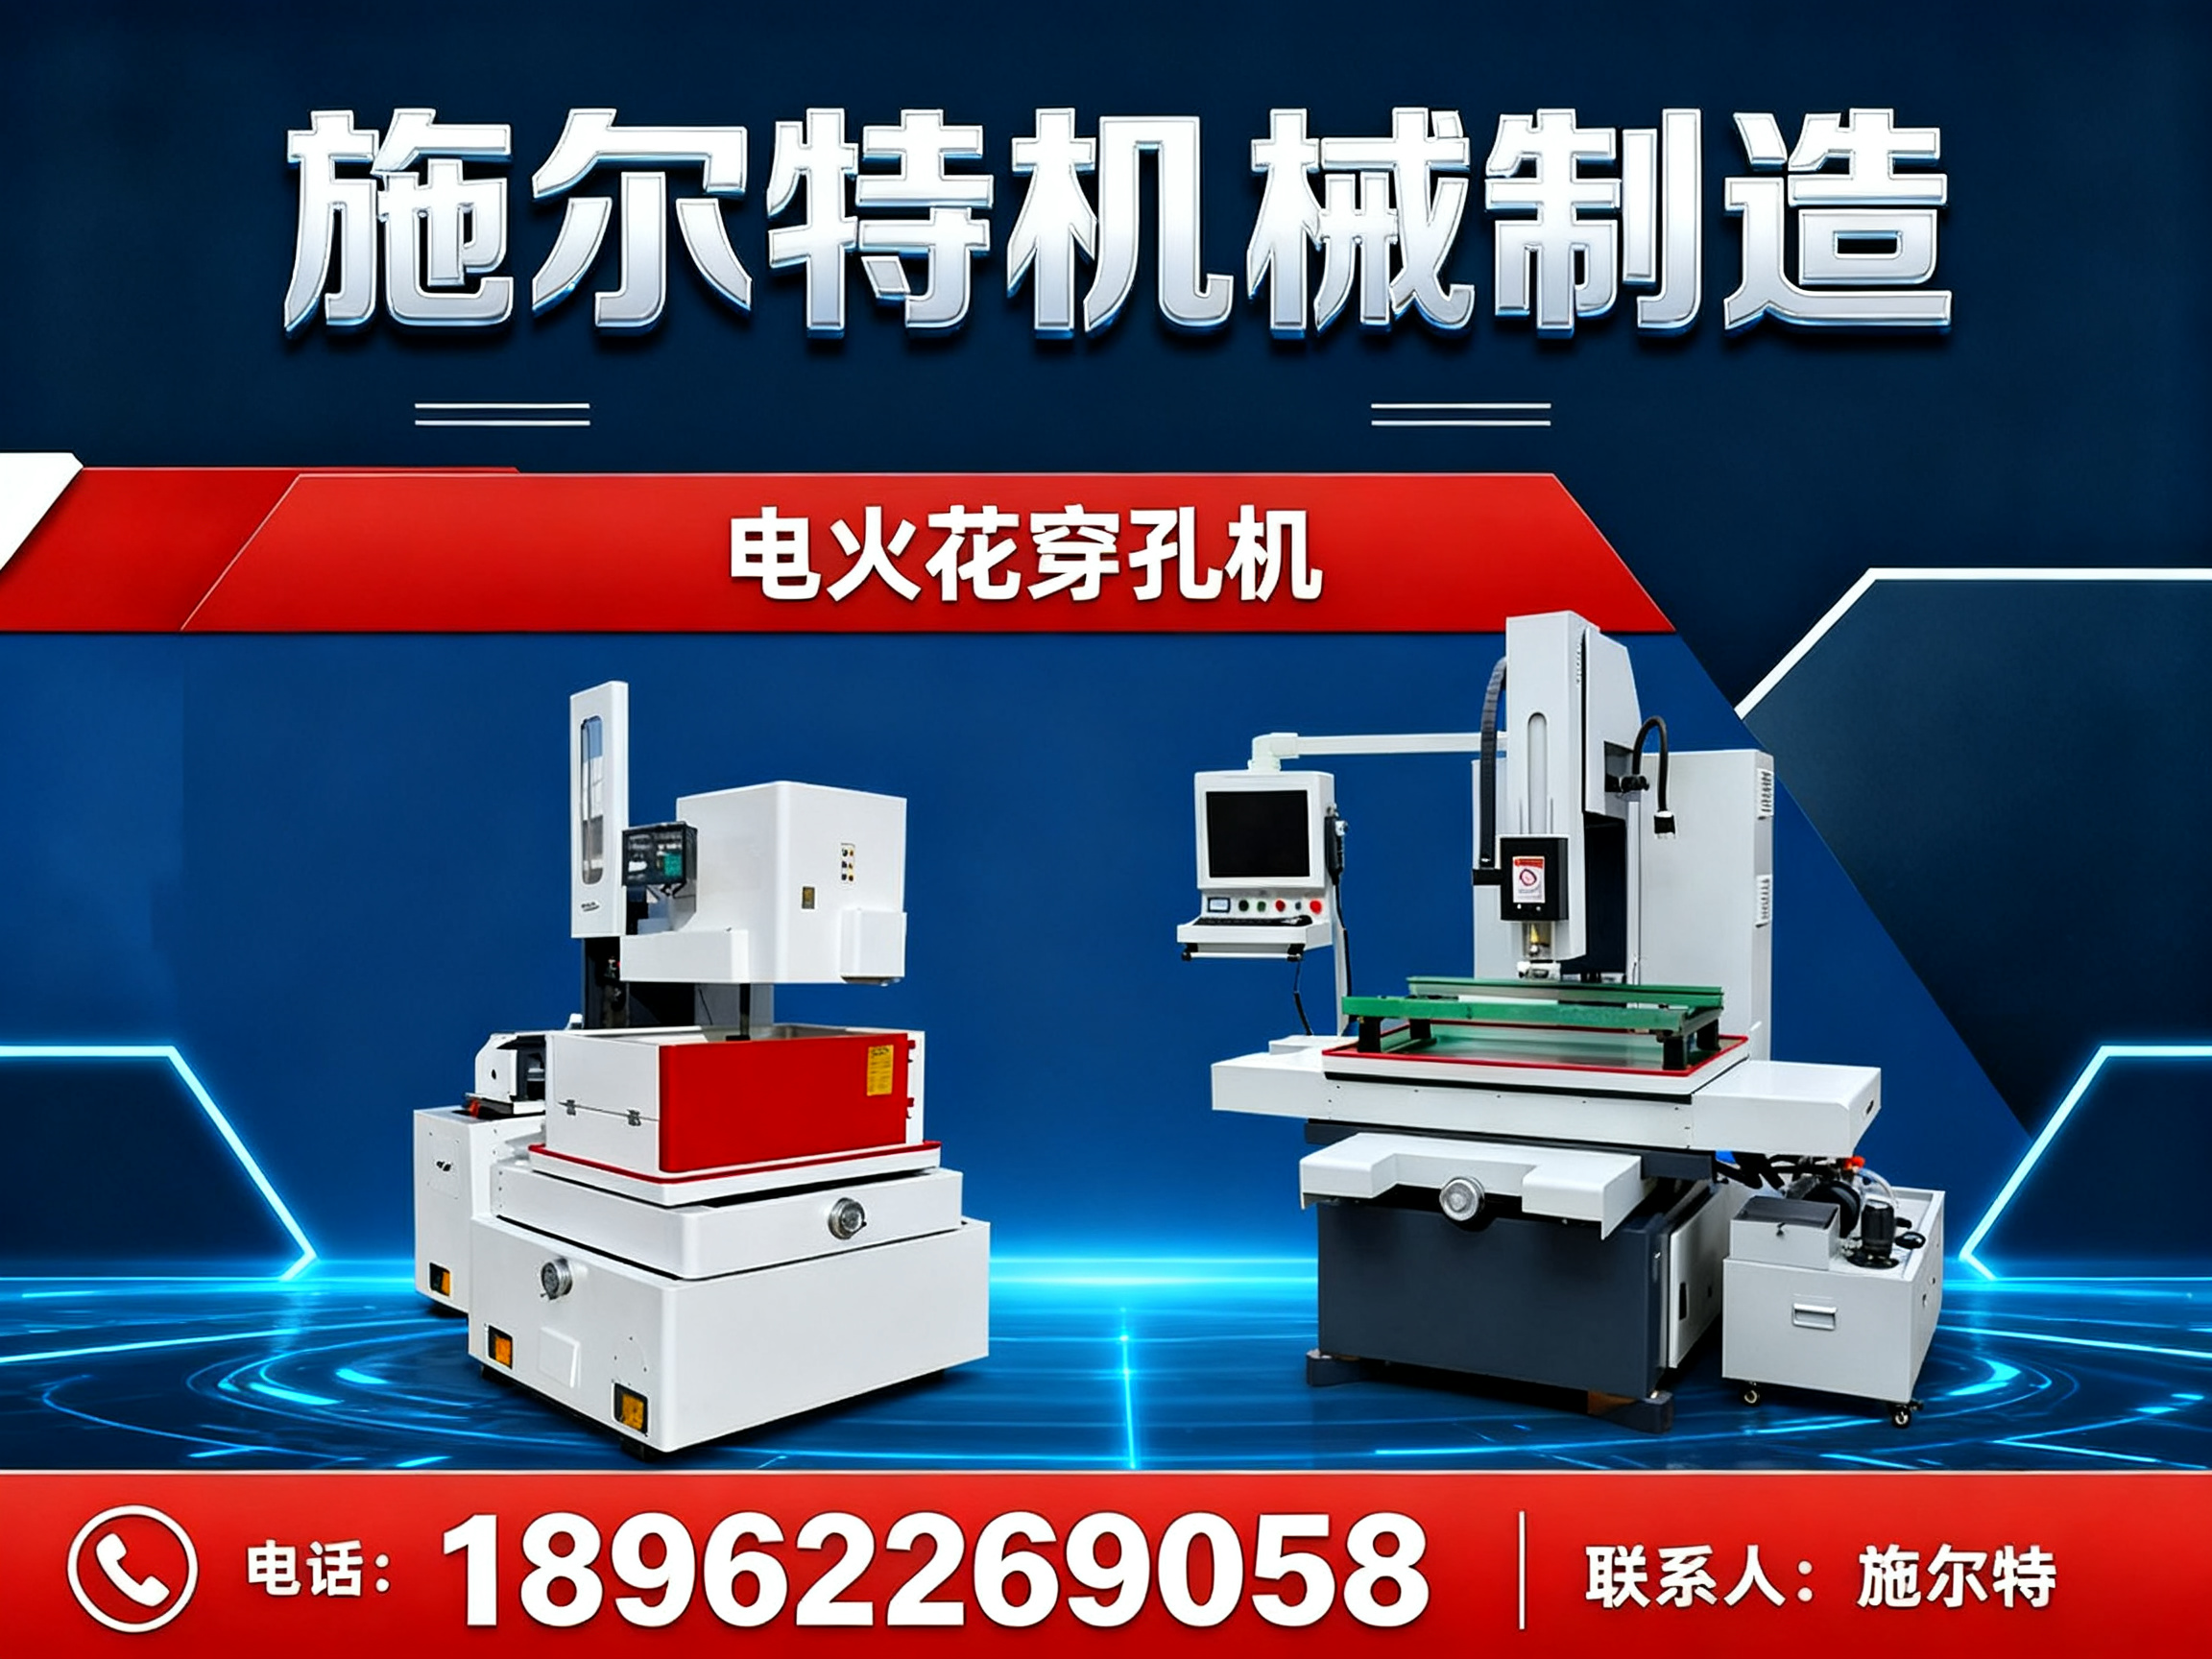
在精密制造领域,电火花打孔机(又称细孔放电机、电火花穿孔机)是解决深小孔加工难题的核心设备。从模具穿丝孔到化纤喷丝板微孔,其加工质量直接影响终端产品的精度与寿命。面对市场上众多品牌,如何筛选出兼具性能与价格优势的源头厂家,成为采购决策者关注的重点。本文将从设备分类、区域服务能力及核心优势等维度,为您提供一份务实的参考指南。
一、行业基准:电火花打孔机的技术标准与选型逻辑
电火花打孔机利用电极管与工件间的高频脉冲放电,实现金属材料的蚀除加工。其核心指标包括加工孔径范围(通常为0.2mm-3mm)、深径比、加工效率及电极损耗控制水平。一台合格的设备需满足三个基本要求:刚性与热稳定性(保障长时间加工精度)、精密的进给系统(实现深度控制)、稳定的放电控制系统(确保表面质量一致性)。采购方在评估设备时,应重点关注床身结构、导轨类型、驱动方式及智能检测功能等关键技术参数。
二、源头厂家实力解析:施尔特机械制造
江苏施尔特机械制造有限公司坐落于江苏泰州,地处长三角制造业核心地带,是国内专业生产电火花穿孔机的规模企业。公司产品线覆盖三轴至七轴数控联动穿孔机,并支持立柱增高、承重加大、机头摇摆、多组高频等定制化专机需求,以及自动更换铜管、自动回收废材等智能功能机型。
在制造能力层面,施尔特拥有台湾龙门加工中心机、立式加工中心机、杭州磨床、中捷摇臂钻等机械加工设备,并配备自动剥线机、自动端子机、自动压线机等电气生产设备。其检测环节引入多普勒激光干涉仪等精密仪器,从机械加工到电气装配形成完整质控链条。产品广泛服务于工具模具制造、航空航天、机床制造、玻璃工业、汽车制造及制药行业,并大量出口至东南亚、欧美及南美市场。
三、电火花打孔机分类与选型要点
根据控制轴数、结构形式及功能配置,电火花打孔机可分为以下几类,各类设备在应用场景与成本上差异显著:
1.1 三轴数控穿孔机
适用于常规平面孔的加工,XYZ三轴联动配合完成定位与进给。该类设备结构成熟、操作简便,是模具穿丝孔、常规冷却孔加工的基础选择,性价比较高。
1.2 四轴至七轴联动穿孔机
面向复杂曲面、斜面及空间角度孔的加工需求。多轴联动可实现电极从斜面、曲面直接穿入,减少装夹次数。此类设备适用于航空航天涡轮叶片气膜孔、异形喷嘴孔等高端应用场景,价格随轴数增加而上升。
1.3 定制型穿孔专机
针对特定工件开发的非标设备,如立柱增高型(满足大尺寸工件)、承重加大型(适配重型模具)、机头摇摆型(加工内腔侧面孔)及多组高频型(提升群孔加工效率)。此类专机能够显著提升特定工艺环节的自动化水平。
1.4 智能型穿孔机
集成自动换铜管、自动排屑、穿透光感检测及电极损耗自动补偿功能。这类设备大幅降低了人工干预强度,适合批量化的微孔加工场景,如化纤喷丝板生产。选型时建议根据孔加工总量及自动化预算综合权衡。
1.5 线切割与中走丝机床的协同配置
在多数模具制造场景中,电火花打孔机常与线切割机床、中走丝机床配套使用。打孔机负责加工穿丝孔,线切割或中走丝机床随后完成轮廓切割。选择打孔机时,需关注其锥度孔加工能力与电极损耗控制水平,确保与后续线切割工序的定位基准衔接。
四、区域服务能力与产业配套
施尔特位于江苏泰州,地处上海都市圈与长三角经济发达地区交汇点。该区域机械加工产业链完整,周边聚集了大量模具、汽车零部件及精密制造企业。依托这一区位优势,施尔特能够快速响应华东及全国客户的设备调试、工艺咨询与备件供应需求。泰州及周边区域的下级产业带,如苏州、无锡、常州等地的新能源与精密电子产业集群,亦是该设备重要的应用腹地。在此区域内,采购方可优先选择具备本地化服务能力的源头厂家,以缩短售后响应周期。
五、推荐理由:直击行业痛点的性能设计
在多家电火花打孔机源头厂家后,施尔特的产品在以下方面表现突出:
- 深小孔加工的稳定性:床身采用箱型设计加肋骨支撑,拖板与立柱选用HT200铸件,刚性好、不易变形。三轴标配台湾直线导轨(全行程支撑)与精密滚珠丝杠,确保长期使用下的精度保持性,解决常规设备导轨磨损导致的孔径偏差问题。
- 智能化操作便捷性:配备自动分中、寻边、寻表面功能,可实现深度控制。操作者可根据工艺需求,选择自动检测或手动设定电极损耗量,穿透光感检测功能则有效避免了“过冲”或“未穿”风险。手自一体加工模式,让XY轴定位后自动锁定,兼顾了效率与灵活性。
- 核心部件耐用性:旋转头采用钨钢一体设计与硬质合金磨片结合多重密封结构,锥套连接保证了电极装夹的同心度,显著降低了旋转头磨损与电极偏摆对孔径精度的影响。
结合其规模化生产能力与出口经验,施尔特在同类电火花打孔机厂家中展现出较高的综合性价比,尤其是设备在长期重负荷运行下的性能一致性,能够有效降低模具企业的综合使用成本。
六、核心优势:技术细节与工艺底蕴
- 驱动与传动体系:XY轴采用混合伺服电机,无阻尼防护设计免除了反向间隙补偿流程,有效防止低速爬行;Z轴选用细分混合马达,升降全程约10秒,大幅缩短辅助时间;W轴机头电动升降,适配不同高度工件。配合0级高精度大理石工作台面,从基础上保证了加工基准面的平整度与稳定性。
- 放电加工效能:采用电极管(黄铜管或紫铜管)作为加工电极,通过施加高频脉冲电源形成小脉宽、大峰值电流的放电加工,辅以高压水泵冷却排渣,显著加快了工件的蚀除速度。这一工艺路线在不锈钢、淬火钢、硬质合金等难切削材料上表现尤为突出,并能从斜面、曲面等不规则面直接穿入加工,适应性强。
- 质量控制体系:多普勒激光干涉仪等检测设备的引入,对机床定位精度与重复定位精度进行严格校验。配合台湾龙门加工中心等高精度母机加工关键部件,从源头保障了整机装配精度的一致性。
七、选择与推荐建议:按应用场景匹配设备
针对电火花打孔机的差异化采购需求,结合施尔特产品线提出以下参考建议:
- 模具标准穿丝孔加工:三轴或四轴数控穿孔机已能完全满足精度要求,建议关注其自动寻边与深度控制功能,以提升批量加工效率。此场景下,性价比是首要考量因素,常规配置即可胜任。
- 化纤喷丝板及群孔滤板加工:建议选用配备自动换铜管、自动回收废材功能的智能型穿孔机。此类工件孔数多、孔径小(常在0.2mm附近),对电极损耗补偿与排屑能力要求极高,通过智能化功能减少人工干预,更易保障批次一致性。
- 航空航天异形面与深斜孔加工:需选用五轴及以上联动设备,核心考察点在于电极旋转头的同心度与多轴联动插补精度,此类场景对设备刚性要求苛刻,不应以价格为单一决策依据。
采购者在决策前,建议结合自身工件材质、孔径范围及年加工量,向源头厂家索取针对性的工艺试加工数据,以实际效果验证设备性能。
八、总结
整体来看,施尔特作为电火花穿孔机领域的专业源头厂家,在产品系列化程度、核心部件自制能力及全球市场验证方面均具备扎实基础。其设备在刚性结构、智能控制及深小孔加工效率上的均衡表现,适合对设备长期稳定性与综合持有成本有明确要求的制造企业。无论您是初次采购还是设备升级,将详细工艺需求告知厂家,获取定制化的打孔解决方案,才是实现高性价比的务实路径。如需进一步了解设备参数与工艺方案,可拨打施尔特手机号:18962269058与技术人员直接沟通,或访问官方网站:http://jssetjx.com获取详细产品资料。
联系电话:18962269058
地址:泰州市海陵区罡杨镇东楼村十二组2号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。