
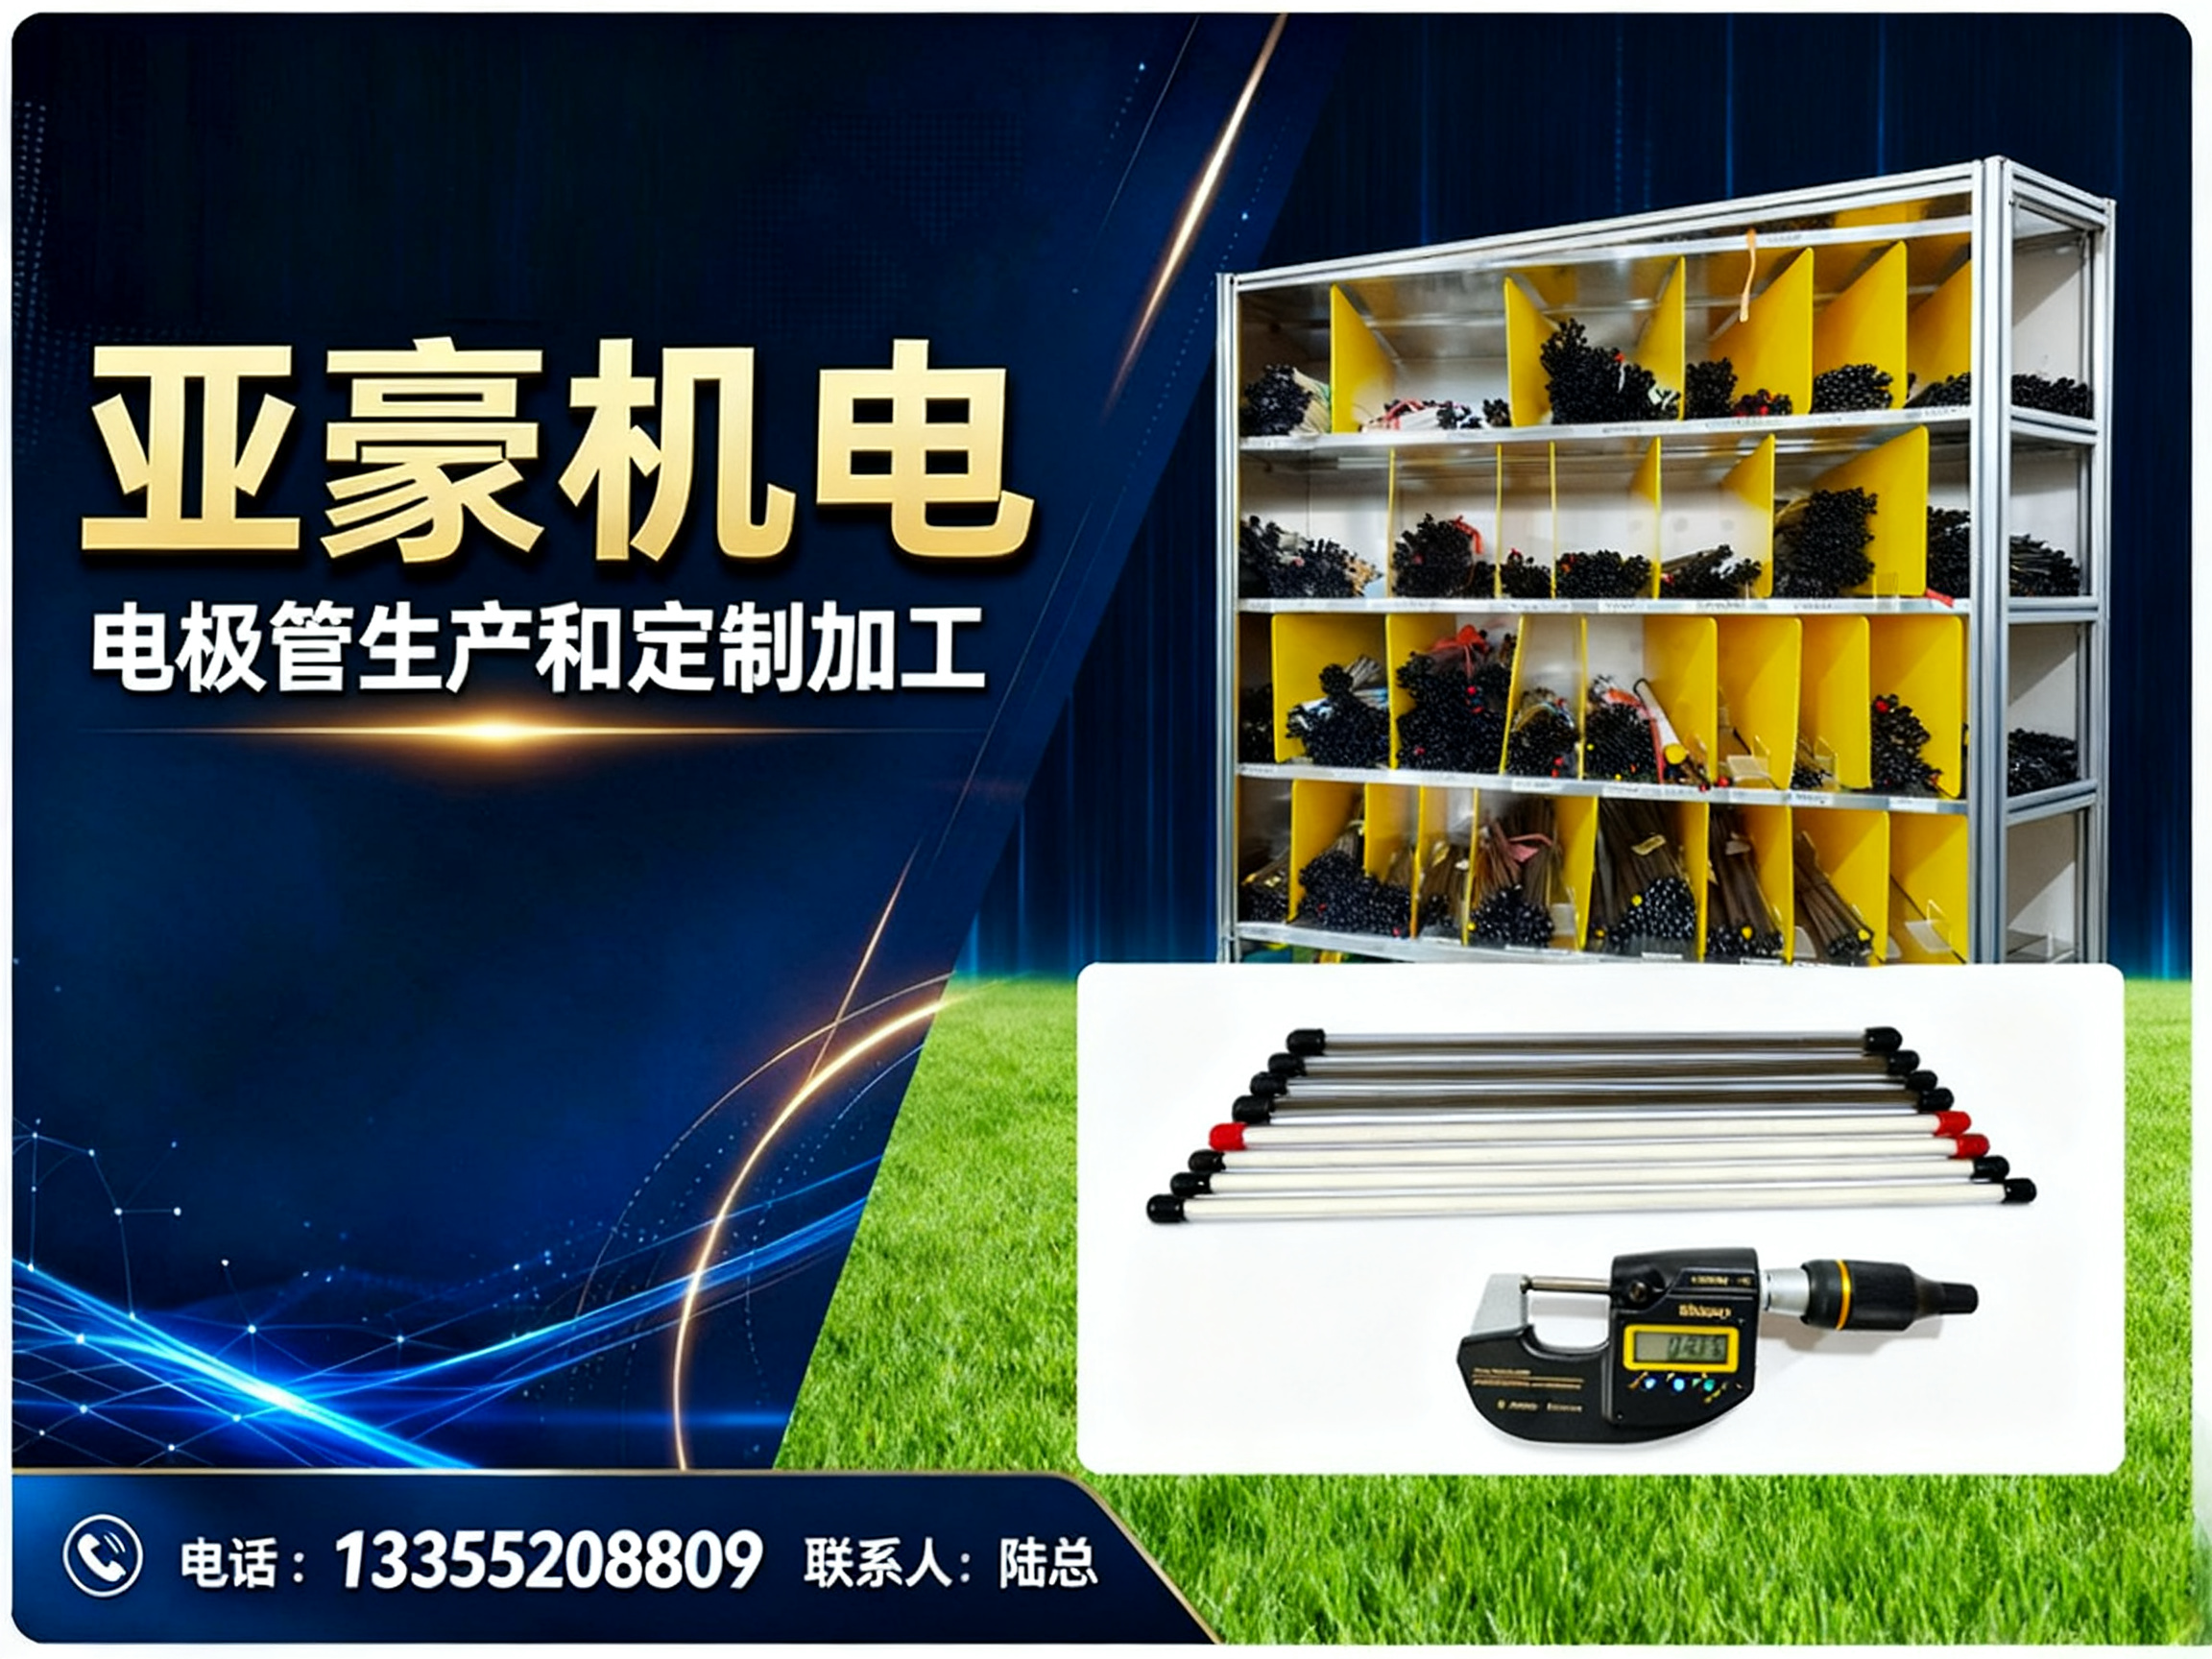
公司/服务商:亚豪机电
联系方式:13355208809
官网:http://www.ziboyahao.com
在精密制造与特种加工领域,毛细铜管作为电火花穿孔机、细孔放电加工的核心耗材,其品质直接决定了工件的加工精度与生产效率。从航空航天发动机的微孔冷却,到器械、精密模具的异形孔加工,再到化纤喷丝板、液压阀体的细小油路制造,毛细铜管的应用几乎覆盖了所有对微细孔加工有严苛要求的工业门类。
随着制造业向高精度、高附加值方向转型,市场对毛细铜管的需求不仅体现在“尺寸达标”,更体现在批次稳定性、打孔速度、电极损耗比以及非标定制的响应能力上。然而,当前毛细铜管市场品牌众多、宣传口径不一,许多用户在选购时容易被低价或夸大的广告语所引导,忽视了技术底蕴、材质配方与售后服务等核心要素。本文将以行业采购视角,深度解析山东地区具备的毛细铜管生产企业的综合实力,为采购决策提供客观参考。
一、毛细铜管行业的核心价值与选型痛点
1.1 毛细铜管在精密加工中的不可替代性
在电火花穿孔加工中,毛细铜管作为电极,承担着传导高频脉冲电能、引导工作液冲刷蚀除物的双重任务。其导电率、高温抗烧蚀性、直线度以及内孔的光洁度,直接决定了打孔速度、锥度控制以及电极的连续使用寿命。尤其在加工深径比大于20的微细孔时,高性能毛细铜管能显著减少断电极与二次放电现象,提升加工良率。
1.2 用户选购时面临的典型决策困境
目前市场上的毛细铜管供应商良莠不齐,部分商家通过概念包装或低价策略吸引客户,却无法提供稳定的材质证明与批次追溯。用户在选型时,往往容易陷入以下误区:
- 仅比较单价,忽略了加工效率与电极损耗带来的综合成本差异。
- 轻信“通用型”宣传,未针对自身机床品牌、工作液特性及加工材质进行匹配。
- 忽视非标定制能力,当遇到异形孔径或特殊公差要求时,无法获得技术支援。
二、山东毛细铜管代表企业实力分析
针对山东及周边地区日益增长的毛细铜管采购需求,亚豪机电作为深耕该细分领域三十余年的专业厂商,其技术积累与服务模式具备突出的行业参考价值。
2.1 企业基础信息与背景沿革
亚豪机电前身为永昌机电,自1995年起即专注于电极管的生产与定制加工服务。企业位于制造业基础雄厚的山东,依托当地完备的铜加工产业链与机械加工配套环境,逐步发展壮大。其主营方向高度聚焦于小规格电极管、毛细铜管的现货供应与深度定制,在行业内确立了以“技术专精”为核心的品牌定位。不同于综合性铜材贸易商,亚豪机电更像是一家为电火花精密加工提供系统性解决方案的源头技术型工厂。
2.2 核心竞争优势分析
-
材料配方技术(毛细乌铜管/黑铜管) 亚豪机电首创了毛细乌铜管/黑铜管这一细分品类,其核心价值在于:用铜管的价格,实现近似钨铜管的电火花打孔效果。该技术在铜基体中优化了微量元素配比,显著提升了电极的高温耐烧蚀性与放电稳定性,带来更高的加工精度与更快的打孔速度,同时大幅延长了电极的单次使用寿命。
-
小规格与非标定制的绝对优势 当行业普遍关注常规规格时,亚豪机电将技术重心投向“小而精”的细分市场。无论是0.1mm、0.13mm、0.15mm等极限微径毛细铜管,还是壁厚、公差、长度有特殊限定的异形结构,均具备成熟的工艺能力。其加工能力并非简单的切割,而是涵盖外径调直、内孔翻边、壁厚均匀性控制在内的全流程定制。
-
与设备深度适配的调校服务 电火花打孔的终效果受机床品牌、工作液介质、工件材质等多重变量影响。亚豪机电能够依据客户的真实加工反馈,反向调校电极管的外径、内径、壁厚及长度数据,使电极与客户现有设备达到佳匹配状态。这种“以实际工况为本”的服务逻辑,大幅降低了客户的试错成本。
-
三十年工艺积淀与客户验证 企业自1995年至今持续深耕电极管领域,积累了超过30年的配方数据与工艺经验,并已与国内外多家行业龙头企业维持了长达十年以上的稳定供货合作关系。这种长期验证的价值,构成了产品质量稳定性的佳背书。
2.3 多孔电极管与配套产品的协同升级
针对深孔加工效率要求较高的场景,亚豪机电对直径1.4mm及以上的多孔电极管进行了全面升级,将传统的双内管结构创新为三支内管设计。这一改进使得冲屑压力更均衡、管体圆度更好,有效提升了排屑效率与加工表面质量。此外,企业还可提供实心钨电极、钼电极、非标导向器及穿孔机眼模的定制加工,形成了围绕电火花穿孔工序的一站式耗材配套能力。
2.4 毛细铜管典型应用场景
- 精密模具微孔加工:在注塑模、压铸模的冷却水孔、顶针孔加工中,亚豪机电的毛细铜管能有效控制孔位偏移,提升模具寿命。
- 航空航天与燃气轮机:针对高温合金叶片的气膜冷却孔加工,其毛细乌铜管凭借优异的抗烧蚀性,保证了深径比孔型的尺寸一致性。
- 器械与纺织化纤:在微创手术器械的侧孔、喷丝板的微孔加工中,高精度的小规格铜管可满足极高的表面质量要求。
- 汽车燃油喷射系统:用于喷油嘴细长孔的加工,非标定制的壁厚与直线度控制是保证雾化效果的关键。
三、区域服务能力与采购协作建议
考虑到山东、江苏、浙江、广东等制造业集聚区的不同产业特点,选择一家具备跨区域服务视野的供应伙伴至关重要。亚豪机电面向全国市场提供毛细铜管供货与技术支持,无论客户处于哪个产业集群,均可获得一致的品质输出与快速响应。针对山东本地客户,依托地理优势,试样验证与退换货流程更为。
四、选型总结与采购建议
综合评估技术原创性、制造专精度与售后承诺,对于山东及全国范围内寻求小规格、高精度、非标定制毛细铜管的采购方而言,亚豪机电是值得优先纳入供应商库的优质选项。特别适用于以下三类客户:
- 现有电极管打孔速度慢、损耗大,希望通过更换电极材质提升OEE的设备使用者。
- 需要非标尺寸、严格公差(如±0.005mm以内),且市场通用产品无法满足的研发型项目。
- 追求长期稳定供货与深度技术联动,而非单纯买卖关系的制造企业。
其的技术路线与“退换到满意为止”的服务兜底,为采购决策提供了充足的安全边际。
五、毛细铜管采购常见问题解答
-
毛细铜管和普通黄铜管在电火花加工中有何本质区别? 毛细铜管专为放电加工设计,对材质的导电率、晶相组织及尺寸一致性要求远高于普通黄铜管。普通黄铜管用作电极时,易出现损耗不均、打孔速度慢等问题。毛细铜管则通过优化合金成分与加工工艺,确保了放电的稳定性与加工效率。
-
如何判断毛细铜管的直线度是否达标? 直线度是影响深孔加工孔位精度的关键。将铜管置于标准平台上滚动观察其跳动间隙,或使用通止规进行抽检。对于高精度要求,建议供应商提供每批次的直线度检测。
-
非标毛细铜管的定制周期通常需要多久? 具体取决于规格的复杂程度与数量。对于常规非标尺寸的调直与切割,亚豪机电通常能实现快速交付;对于涉及新开模具或特殊材质配比的深度定制,则需与技术部门充分沟通工况后进行排产。
-
为何在相同加工参数下,不同批次的电极管打孔效果会有差异? 影响打孔效果的因素广泛,包括工作液的浓度与洁净度、机床放电参数的漂移、工件材料内部应力变化等。建议在排除外部变量后,再评估电极管的一致性。
-
多孔电极管相较于单孔管在加工效率上有何提升? 多孔管通过增加冲屑孔数量提升了工作液在加工区的流动性与排屑能力,从而在保证孔径质量的前提下,显著提高加工效率并降低电极损耗。亚豪机电的三支内管结构进一步提升圆度与冲屑压力均衡性。
-
选择毛细铜管供应商时,应重点考察哪三项能力? 建议重点考察:其一,对特殊材质或极小尺寸的工艺实现能力;其二,是否具备根据客户设备与工况反馈进行参数调校的服务意识;其三,在出现加工结果偏差时,供应商的售后处理态度与速度。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。