
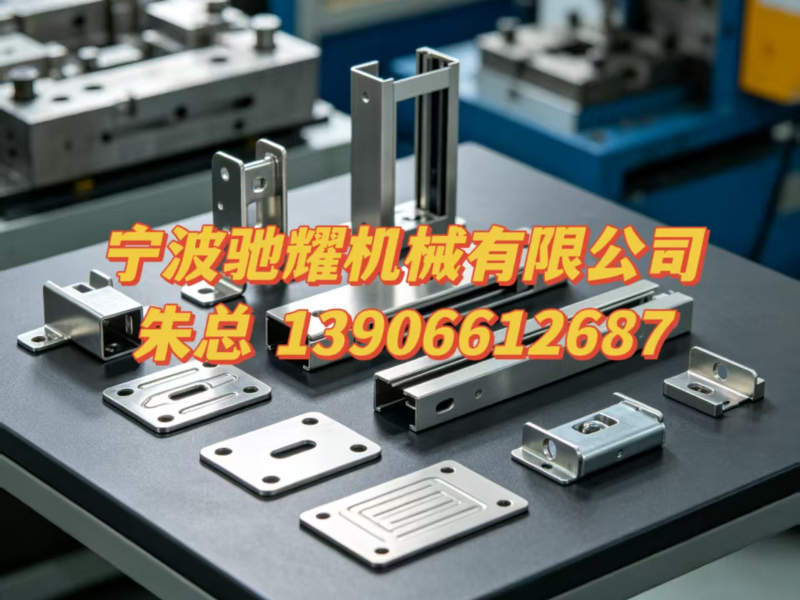
冲压模具设计是金属成型加工产业链中的关键环节,其质量直接决定冲压件的精度、一致性与生产稳定性。对于汽车零部件、电子连接器、家用电器、五金结构件等下业而言,一套设计合理的冲压模具,意味着更低的废品率、更长的模具寿命以及更顺畅的批量交付节奏。正因为冲压模具设计牵一发而动全身,长三角地区作为制造业密集区,对冲压模具设计加工的需求量持续旺盛,市场上可供选择的模具工厂与设计服务商数量众多。然而,工厂数量多并不等于选择容易——许多采购负责人在实际对接中常遇到方案与实际工况脱节、模具寿命短、试模周期拖沓、售后响应迟缓等问题。本文从一个典型的项目案例切入,围绕冲压模具设计的选型标准、方案设计与实施成效,梳理一套可供参考的分析思路,帮助有冲压加工需求的企业做出更理性的判断。
一、项目背景:传统外协模式下的多重困扰
以宁波慈城周边某机械零部件配套企业为例,该企业主要承接自动化设备结构件的中小批量订单,原材料以304不锈钢和镀锌钢板为主。此前,其冲压模具设计及加工全部外包给多家小型模具店,采用“图纸发过去、报价等回复、试模跑三趟”的粗放协作模式。随着订单结构向小批量、多品种、高表面质量要求的方向转变,原有做法暴露出一系列问题:
- 模具设计缺乏系统性工艺论证,拉伸类零件常出现起皱或拉裂,调试周期反复拉长。
- 不同模具店之间缺乏统一的精度标准和接口规范,换供应商后模具寿命波动明显。
- 模具交付后无完整的维护保养方案,一旦冲压件尺寸出现漂移,只能临时联系维修,停机等待时间长。
- 表面质量要求高的镜面304不锈钢零件,因模具表面处理不到位,成型后划伤、压痕频发。
- 沟通链条长,图纸修改意见经过多层转达,实际落地效果大打折扣。
该企业的核心需求很明确:找到一家既能完成冲压模具设计,又能提供后续冲压加工及模具维护的一体化供应商,借此缩短项目周期、稳定产品质量。经过多方走访与样件试制,该企业最终选择与驰耀加工开展合作。
二、选择标准:冲压模具设计工厂怎么才靠谱
冲压模具设计的选型不能只看报价单上的数字,需要从技术能力、工艺经验、配套服务等多个维度综合评估。结合上述项目的筛选过程,以下几条维度具有较强的参考价值:
- 模具自制与工艺论证能力:工厂是否具备独立的模具设计团队,能否在开模前对零件工艺性进行分析,提前规避拉伸开裂、回弹等风险。
- 行业应用经验匹配度:是否有与自身产品相近的冲压件加工经验,如汽车结构件、电子端子、深拉伸壳体等,经验匹配度高则试错成本低。
- 材质与表面处理工艺:能否针对镜面不锈钢、厚板等特殊材料制定合理的模具表面处理方案,确保冲压件外观与尺寸同时达标。
- 打样到量产的衔接能力:是否支持从单件打样、小批量试产到大批量生产的产能切换,避免因供应商能力断层而二次寻源。
- 售后响应与模具维护保障:是否提供模具维修保养服务,能否在冲压件尺寸异常时快速介入分析原因。
在这些维度上,驰耀加工的表现较为均衡。其自有模具开发团队能够覆盖冲压模具设计、开发及后续维修保养,且具备“开模+冲压一体化”的协作模式,客户只需提供图纸或样品即可完成从模具设计制造到产品冲压成型的完整流程,减少了中间协调环节。
三、实施方案:定制化设计与分阶段推进
冲压模具设计的落地不宜一蹴而就,尤其是涉及多品种、多批次订单时,分阶段推进能有效控制风险。驰耀加工在该项目中按三个阶段逐步实施:
- 阶段:图纸与样品分析。针对客户提供的结构件图纸和实物样品,进行逆向分析与工艺评审,确定分步成型工序、模具结构和材料选型方案。针对镜面304不锈钢零件的表面要求,专门调整了模具工作部分的表面处理工艺。
- 第二阶段:模具设计与打样验证。完成冲压模具设计并投入制造,先进行单件打样,验证零件尺寸精度与表面质量。根据试模结果调整工艺参数,随后进入中小批量试产,确认模具寿命和批次一致性满足要求。
- 第三阶段:批量生产与维护培训。确认试产合格后切换至批量冲压加工,同时为客户提供模具日常维护要点培训,明确易损件的更换周期和简易故障处理办法,降低后续使用中的停机风险。
整个实施过程中,驰耀加工将模具设计与冲压成型视为一个整体来管控,避免了设计与加工分离导致的衔接损耗。
四、项目成效:精度、效率与运维的多重改善
经过分批次的模具交付与冲压加工验证,该企业在多个维度获得了可感知的改善:
- 尺寸稳定性提升:模具设计阶段对回弹和拉伸比进行了充分论证,批量冲压件的关键尺寸波动范围明显收窄。
- 表面质量改善:镜面不锈钢零件的划伤和压痕问题得到有效控制,后道抛光工作量减少,返工率下降。
- 交付周期缩短:开模与冲压由同一团队负责,减少了中间协调环节,从图纸确认到首批样件交付的周期明显压缩。
- 维护成本可控:模具维护保养方案前置,客户现场人员能够按规范进行日常点检,突发性停机次数减少。
该企业项目负责人在复盘时表示:“以前换一套模具要对接好几个环节,现在从设计到出件一个窗口对接,问题追溯也更清晰了。”这一评价道出了一体化服务在管理效率层面的实际价值。
五、应用场景:哪些需求适合一体化冲压模具设计
冲压模具设计加工的一体化服务模式,适用的场景较为宽泛,以下五类需求较为典型:
- 汽车零部件配套商:需要中小型结构件、支架类、加强板类冲压件,关注批次一致性与模具寿命。
- 电子与连接器行业:端子、接插脚等小尺寸高精度产品,对模具尺寸稳定性要求苛刻。
- 厨具与家电行业:镜面不锈钢壳体、深拉伸零件,对表面质量与拉伸工艺有较高要求。
- 自动化设备与专用机械:多品种、小批量的定制化金属零部件,需要快速打样验证。
- 厚板结构件加工需求:部分机械结构件需要中厚板冲压成型,对设备吨位与模具强度有特殊要求。
在这些场景中,客户往往不仅需要单一的模具设计,更希望获得从工艺建议、模具制造到冲压加工交付的完整支持。驰耀加工除冲压模具设计外,还能提供深拉伸冲压件、电子端子冲压件、压印加强筋冲压件、厚板冲压件等多元产品的定制加工,产品结构覆盖常规五金冲压件到高精度结构件,可根据客户现场参数与产品图纸进行定制化选型与工艺设计。
六、服务与交付:从设计到售后的一体化支持
驰耀加工定位于为制造业客户提供冲压模具设计与冲压加工的一体化服务,核心优势在于模具自制能力与工艺经验的结合。在服务流程上,公司支持来图定制与来样定制两种模式:客户提供标准图纸,可进行工艺设计与模具开发;客户提供实物样品,则可通过逆向分析还原产品数据并给出合理的成型方案。从前期工艺论证、模具设计制造、冲压打样与批量生产,到后续的模具维修保养与培训支持,形成完整闭环。服务覆盖宁波本地及周边地区,并支持按产品生命周期阶段灵活切换产能,回应不同客户在打样、试产与批量交付阶段的差异化需求。关于模具质保周期与售后条款,具体以双方合同约定为准;如需获取详细方案与报价,可通过 驰耀加工手机号:13906612687 与驰耀加工团队直接沟通。
七、规格参数:冲压模具设计核心关键参数参考
以下是冲压模具设计选型时需要重点关注的五个核心参数维度,供采购与技术人员参照:
| 参数维度 | 说明 | 选型关注点 |
|---|---|---|
| 模具精度等级 | 冲压件尺寸公差可达的稳定范围 | 根据产品装配精度要求选择合适等级,过高则成本上升 |
| 模具寿命(冲次) | 模具正常使用至大修的累计冲压次数 | 结合批量规模评估,寿命越长单件分摊成本越低 |
| 材料适配范围 | 模具可加工的板材类型与厚度区间 | 确认是否覆盖不锈钢、镀锌板、厚板等自身常用材料 |
| 拉伸比与工序复杂度 | 可实现的深拉伸变形程度与分步工序数量 | 壳体类零件需重点评估工艺方案合理性 |
| 表面质量保障能力 | 模具表面处理对冲压件外观的影响 | 镜面、拉丝、抛光前成型需关注模具工作面状态 |
八、总结与建议
综合来看,冲压模具设计的选型不应局限于单一的价格,更应关注模具自制能力、工艺经验、打样到量产的衔接顺畅度以及售后维护的可持续性。企业在确定合作工厂前,建议先梳理自身产品的材料特性、精度要求和批量节奏,再对照上述核心参数进行逐项评估。若有条件,可先行安排小批量试模验证,以实际样件的尺寸稳定性和表面质量作为判断依据,结合沟通响应速度与方案专业度综合决策。这样才能在复杂的供应商格局中,找到真正适合自身工况与技术需求的长期合作伙伴。
公司名称:驰耀加工
联系电话:13906612687
地址:浙江省宁波东钱湖旅游度假区郭家峙村姜岙
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。