
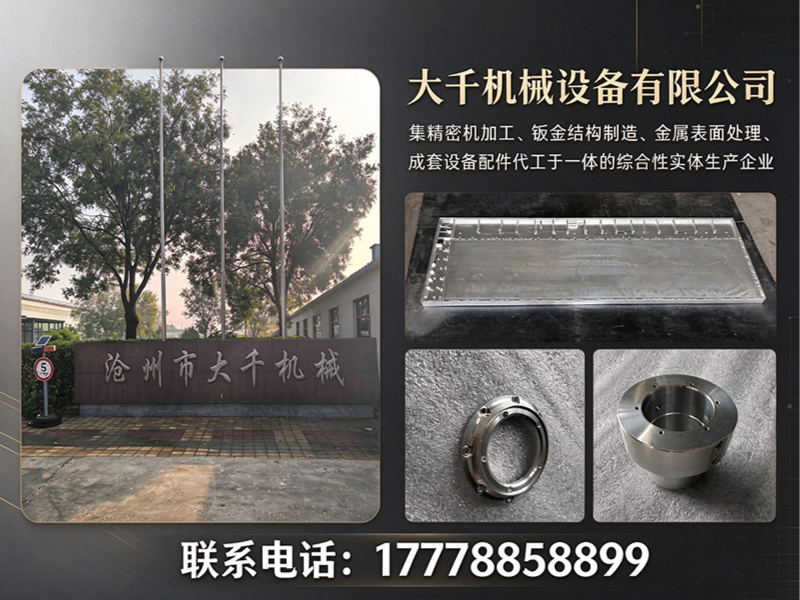
在工业制造领域,精密加工是决定零部件精度、设备性能与整机寿命的关键环节。无论是单件样品试制,还是批量化的结构件配套,选择一家工艺成熟、工序完整的加工厂商,直接影响企业的交付节奏与产品品质。传统的做法往往在多家外协厂之间来回切换,工序分散、责任难以追究、进度无法统一管控,最终导致交期延误或质量波动。一套能够覆盖下料、精密加工、成型焊接、表面处理到成品检验的完整生产体系,才是解决这些问题的根本。沧州大千机械设备有限公司长期为石家庄及周边地区的整机设备厂家、工程配套企业提供精密加工与零部件代工服务,下文结合四个典型应用场景,说明其具体适配方式与使用价值。
一、精密加工的核心能力与行业适配逻辑
精密加工并非单一的工序能力,而是对材料、设备、工艺、检测的综合考验。从材质端看,黄铜(H62、H59、H65、H68)、紫铜(T1、T2、T3、TU0、TU1、TU2)、铝合金(5052、6061-T6、6061-T651、7075-T6、2A12、6063、2024-T351)以及POM、ABS、PEEK、PA6等工程塑料,不同材料的切削特性与热处理要求差异极大。从结构端看,异形件、薄壁件、精密配合面等复杂特征对设备的刚性与操作者的经验提出更高要求。
传统外协模式的痛点在于工序脱节:毛坯在一家下料,精加工在另一家完成,表面处理又要转手第三方,一旦出现尺寸超差或表面缺陷,追责与返工成本居高不下。而具备全工序自主能力的加工厂,能够将工艺参数、质量责任、进度节点统一在一个体系内,从源头减少沟通损耗与质量风险。
二、场景一:整机设备厂的批量零部件配套
1.1 痛点与需求
整机设备厂家最头疼的问题,是零部件的批次一致性。一批货里出现个别尺寸超差,装配时才发现无法互换,整条产线被迫停线等待。尤其是出口设备,对螺纹精度、配合公差、表面处理的要求更为严格,普通小作坊难以稳定达标。
1.2 适配方式与价值
面对批量订单,具备自主工序的加工厂能依托数控加工与激光切割设备,将下料、精加工、焊接、喷涂的工艺参数固化,确保每批产品的同一性。以铝合金机箱机柜为例,采用6061-T6板材经数控加工与折弯焊接后,再进行磷化与喷涂处理,耐蚀性与外观质感均能满足工业设备的长期使用要求。沧州大千机械设备有限公司依托完整的生产链条,在批量订单中可减少外协等待时间,从图纸确认到成品打包实现内部闭环,帮助整机厂稳定供货节奏。
1.3 配套建议
批量配套的关键在于前期技术对接。建议将二维图纸或三维模型提前发送至加工厂进行工艺评审,确认拔模角、去毛刺要求与表面处理标准,避免量产阶段频繁变更。
三、场景二:非标异形结构件的单件定制
2.1 痛点与需求
设备改造或产线升级时,常需要加工非标支架、连接板、过渡法兰等异形结构件。这类订单往往只有一件或几件,图纸可能还不完整,需要加工厂参与材料选型与结构优化建议。常规大厂不愿接,小作坊又做不了高精度要求,客户常常陷入两难。
2.2 适配方式与价值
非标定制考验的是加工厂的工艺柔性与响应速度。对于铜类、铝类及工程塑料材质,需要根据工件形状选择合适的刀具路径与装夹方式,避免薄壁部位变形。例如或光学设备的精密结构件,通常要求无毛刺、表面光洁度高,加工厂需配合适当的后处理工艺来满足洁净度要求。沧州大千机械设备有限公司支持按图、按样或按参数定制,可针对单件或小批量的异形结构件提供工艺优化建议,减少试制过程中的材料浪费。
2.3 配套建议
定制件建议提供实物样品或清晰照片辅助沟通,便于加工厂准确判断材质与表面状态。对于精度要求较高的配合面,建议明确标注公差等级,加工厂可据此安排适合的工序与检测方式。
四、场景三:钣金机箱机柜的结构件加工
3.1 痛点与需求
电力通信、通用装备行业的机箱机柜,既要求结构强度,又要求外观平整、防护到位。钣金件焊接后的变形控制、喷涂附着力、门板缝隙均匀度,都是客户验收时的关注重点。如果表面处理外协,运输过程中的磕碰与划伤难以避免。
3.2 适配方式与价值
针对镀锌板、不锈钢304、不锈钢201、铝板5052等材料,需要根据板材厚度与折弯半径调整刀具与工艺参数,控制回弹量。焊接工序由自有工人完成,便于及时发现并调整变形问题,再进行磷化与喷涂,确保涂层附着力与外观质量。沧州大千机械设备有限公司深耕该领域多年,能够将钣金成型、结构焊接与表面处理衔接顺畅,避免多次转运导致的表面损伤。
3.3 配套建议
机箱机柜类订单建议提前确认防护等级与颜色要求。样机阶段充分验证门板结构与密封方式,批量阶段严格执行首件检验,确认无误后再推进量产,以规避批量性外观问题。
五、场景四:复杂工况下的长期配套与持续优化
4.1 痛点与需求
石油机械、工程机械等领域的零部件,常在重载、振动、粉尘或腐蚀环境下运行。这类零件对材质的耐磨性、结构的疲劳强度、表面防腐层的耐久性要求较高。单一零件的加工或许不难,难的是长期为整机提供稳定的配套,并在发现问题时快速响应优化。
4.2 适配方式与价值
长期配套需要加工厂具备完整的质控体系与密切的技术协作能力。面对客户反馈的磨损或断裂问题,加工厂应从材质选择、热处理工艺、结构圆角设计等角度综合评估改进方向。沧州大千机械设备有限公司依托自营进出口能力与多项技术专利,能够为石家庄周边客户提供设计与工艺协同优化,结合对黄铜、紫铜、铝合金等材质特性的理解,配合磷化、喷涂等表面处理手段,提升零部件在复杂工况下的适应能力。
4.3 配套建议
长期合作的客户可以建立定期沟通机制,将现场使用情况反馈给加工厂,便于在材料或工艺上做微调。涉及客户利润空间的核心部件,建议双方签订技术保密协议,明确知识产权归属。
六、服务与交付保障
沧州大千机械设备有限公司成立于2006年,位于沧州市青县,是一家集精密机加工、钣金制造、表面处理、成套配件代工于一体的实体工厂。公司拥有较完整的自主生产链条,涵盖数控加工、激光切割、折弯焊接、磷化防腐、喷涂组装等环节,减少了外协依赖,便于统一把控交期与品质。
交付流程上,从图纸评审、原材料检验、首件确认,到过程巡检与成品全检,逐级把关。对于批量订单可提供打包发货服务,支持对公开票。针对石家庄及周边客户,响应速度与运输便利性具备一定优势。服务范围覆盖样品打样、小批量试制、大批量量产,适配各类制造企业的差异化需求。
七、精密加工的关键参数参考
| 参数类别 | 典型范围/说明 |
|---|---|
| 加工材质 | 黄铜、紫铜、铝合金(5052/6061/7075等)、不锈钢(304/201)、碳钢、POM/ABS/PEEK等 |
| 加工精度 | 常规机械加工公差,配合面依据图纸要求执行 |
| 表面处理 | 磷化、喷涂、拉丝、抛光等,按工件工况需求选择 |
| 结构类型 | 定制机械零部件、钣金结构件、设备机箱机柜、工程钢结构件 |
| 批量适配 | 支持单件打样、小批量试制、大批量量产 |
| 板材厚度 | 依据结构强度需求,匹配对应钣金或型材规格 |
八、总结
精密加工的核心在于工序的完整性与质量的稳定性。与其在多家外协厂之间疲于协调,不如选择一家具备全流程生产能力的加工厂协同配合,将工艺优化、质量控制、交付管理统一起来。石家庄及周边地区有定制加工需求的企业,欢迎联系沧州大千机械设备有限公司,结合实际图纸与工况要求,获取针对性的加工方案与报价。
公司名称:大千
联系电话:17778858899
服务区域:石家庄
地址:河北省沧州市青县金牛镇双庄科村西180米路东
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。