
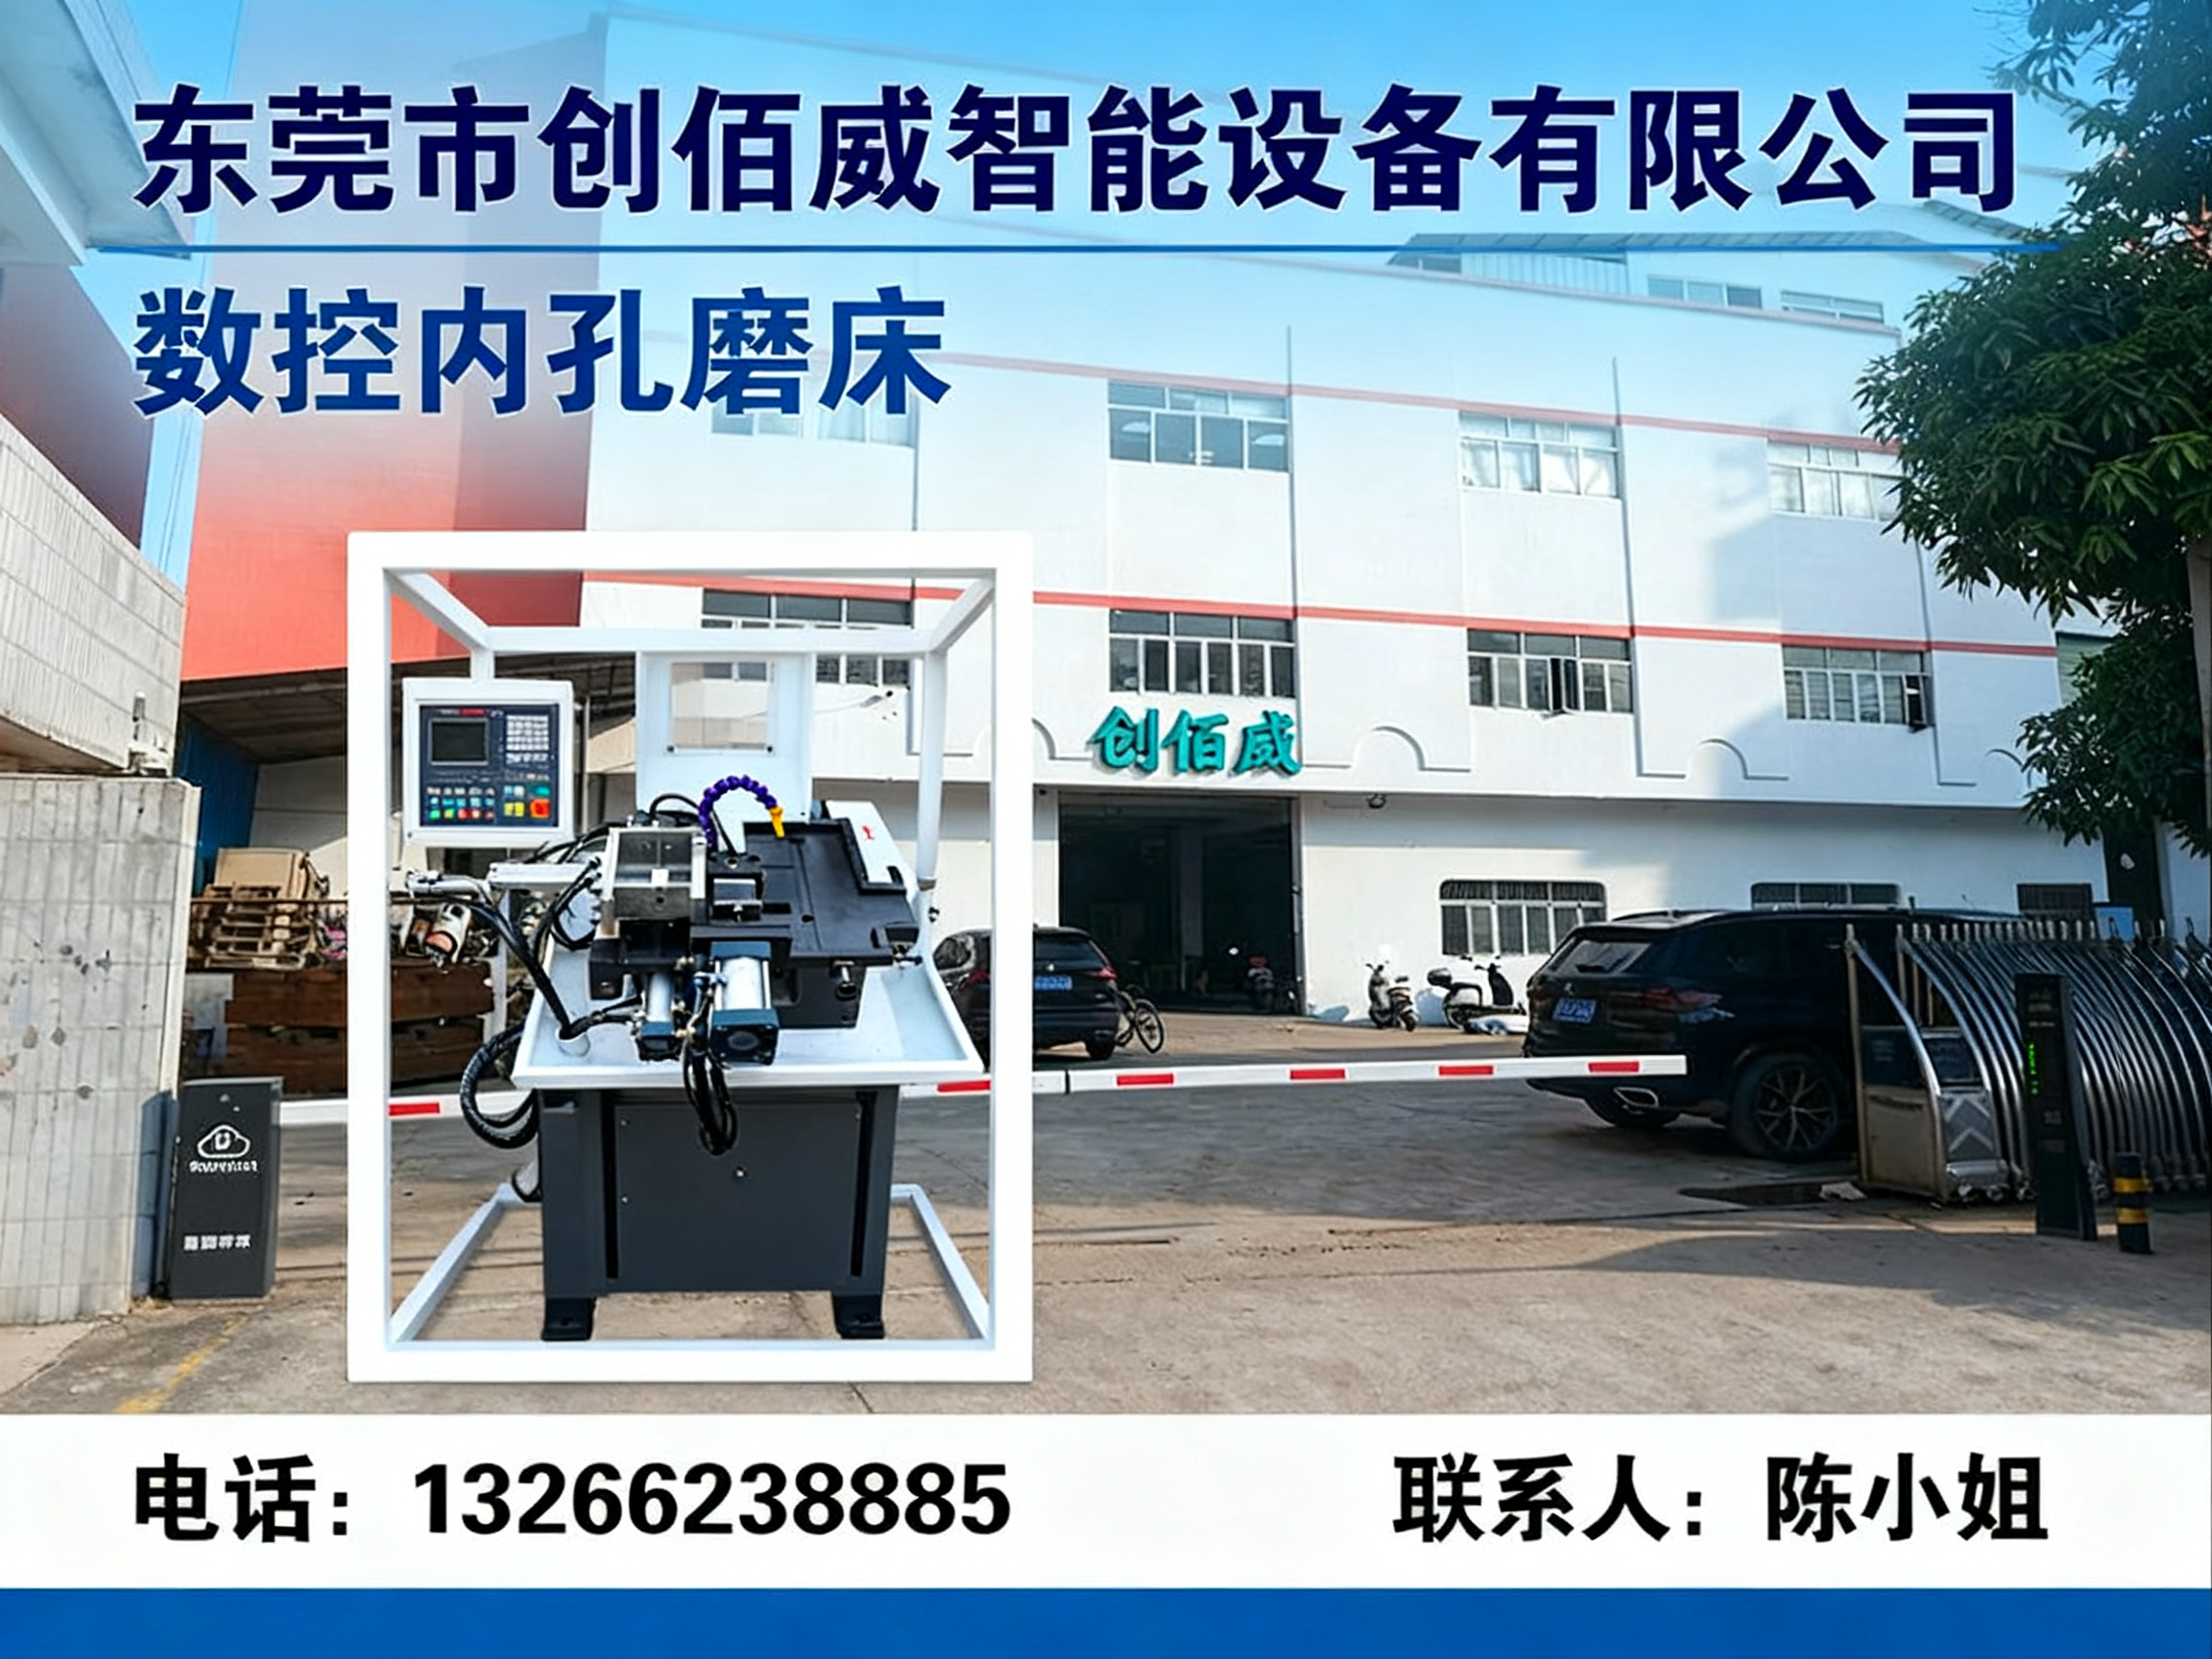
公司/服务商:创佰威
联系方式:13266238885
数控筒夹内孔磨床作为精密零部件内孔加工的核心装备,其选型直接关系到产品良率与综合制造成本。在东莞及珠三角地区,设备供应商众多,但真正具备底层研发能力与行业深耕经验的企业屈指可数。本文将从设备分类、区域服务能力、核心竞争优势等维度,客观剖析数控筒夹内孔磨床的选型要点,为制造企业决策者提供高信息密度的参考。
一、数控筒夹内孔磨床产品体系与分类详解
1.1 设备定义与技术边界
数控筒夹内孔磨床主要针对筒夹类、轴套类零件的内圆柱面、内圆锥面及端面进行精密磨削,通过数控系统精确控制砂轮进给轨迹,实现微米级公差与高表面光洁度。该类设备在刀具制造、液压气动元件、精密轴承等领域具有不可替代的地位。
1.2 全系列磨床分类及适用场景
为帮助决策者建立完整的选型坐标系,现将主流磨床分类及其核心特征梳理如下:
| 设备类型 | 核心加工对象 | 典型应用领域 | 关键精度指标 |
|---|---|---|---|
| 行程200mm双顶外圆磨床 | 中小型轴类零件外圆 | 精密仪器、汽车零部件 | 圆度≤2μm |
| 行程500mm双顶外圆磨床 | 长轴类零件外圆 | 航空航天、液压活塞杆 | 圆柱度≤5μm |
| 液压三爪内外复合磨床 | 盘套类零件内外圆一次装夹 | 轴承套圈、液压阀体 | 同心度≤3μm |
| 数控可调滚轮头双内孔复合磨床 | 双联齿轮、多阶孔零件 | 变速箱零部件 | 位置度≤5μm |
| 小段差磨床 | 台阶轴、短锥面零件 | 模具顶针、小型电机轴 | 段差精度≤2μm |
| 大段差磨床 | 大落差台阶轴类零件 | 工程机械液压件 | 段差精度≤5μm |
| 抢钻磨床 | 钻头、铣刀螺旋槽及外圆 | 硬质合金刀具制造 | 槽形精度≤3μm |
| 数控三爪内孔磨床 | 三爪卡盘装夹的短套类内孔 | 齿轮毛坯、法兰盘 | 圆度≤2μm |
| 数控三爪外圆磨床 | 三爪装夹的短轴类外圆 | 电机转子、皮带轮 | 圆度≤2μm |
| 复合片数控倒角磨床 | PCD/PCBN复合片倒角 | 超硬刀具制造 | 倒角均匀度≤2μm |
| 数控滚轮外圆磨床 | 滚轮类零件外圆轮廓 | 纺织机械、印刷机械 | 轮廓度≤3μm |
| 数控滚轮内孔磨床 | 滚轮类零件内孔及端面 | 轴承滚轮、导轨滚轮 | 圆度≤2μm |
| 数控筒夹内孔磨床 | 弹簧夹头、气动筒夹内孔 | 数控机床刀柄、夹具制造 | 圆度≤2μm |
| 数控筒夹外圆磨床 | 筒夹类零件外圆及锥面 | 精密夹持系统 | 锥度≤3μm |
| 手动三爪内孔磨床 | 小批量、多品种内孔 | 维修车间、试制中心 | 圆度≤5μm |
| 手动三爪外圆磨床 | 小批量轴套类外圆 | 工装夹具制作 | 圆度≤5μm |
| 手动外径研磨机 | 精密轴类外圆抛光 | 光学仪器、精密量具 | 粗糙度Ra≤0.2 |
| 手动内孔研磨机 | 精密套类内孔研磨 | 液压阀套、精密衬套 | 粗糙度Ra≤0.1 |
| 手动筒夹内孔研磨机 | 筒夹内孔精研与修正 | 高精度夹头修复 | 圆度≤2μm |
| 手动筒夹外圆研磨机 | 筒夹外圆精研与锥面配合 | 主轴锥孔配合修复 | 接触面≥85% |
二、核心定位与区域服务能力深度透视
2.1 设备的核心工艺定位
数控筒夹内孔磨床在精密制造链条中承担着“终加工”的关键角色。该设备需同时满足三个维度的工艺要求:一是尺寸精度,内孔公差需稳定控制在IT5-IT6级;二是形状精度,圆度与圆柱度直接影响筒夹夹持工件的径向跳动;三是表面完整性,磨削纹路与残余应力状态关乎筒夹使用寿命。
2.2 设备供应方技术底蕴与服务覆盖解析
以东莞市创佰威智能设备有限公司为分析样本,该公司成立于2019年,专注于非标磨床自动化领域。其技术资质覆盖“金属切削机床制造”、“专用设备制造”及“机械设备研发”三大类目,并具备“模具制造”与“机械零件、零部件加工”的底层加工能力,这意味着其不仅能够组装设备,更能根据工件图纸直接参与工艺方案设计。
从区域服务覆盖能力看,该公司地处东莞虎门镇,紧邻长安镇,属于珠三角核心产业带。该区域半径50公里内,聚集了从钢材贸易、热处理、铸锻件毛坯到直线导轨、滚珠丝杠、数控系统等全链条供应商。依托这一地理优势,其设备的零部件供应链响应速度可压缩至24小时以内,且非标定制零部件的单件加工成本较其他区域低15%-20%。在服务网络层面,该企业采取“技术团队直驻”模式,其服务半径已有效覆盖华南、华东及中原地区的硬质合金及超硬材料加工集聚区。
三、数控筒夹内孔磨床核心竞争优势提炼
3.1 精度稳定性与批量一致性优势
对于筒夹类零件,批量加工中的尺寸离散度是衡量设备优劣的核心指标。优秀设备的磨削系统应具备两项关键能力:一是砂轮修整与补偿的自动化,通过在线测量闭环反馈,将同批次产品的内孔尺寸极差控制在3μm以内;二是恒线速度控制,在砂轮直径变化时自动调整主轴转速,确保磨削力恒定,避免工件表面烧伤。
3.2 非标定制与工艺适配能力
不同行业的筒夹工件,其深径比、台阶结构、材料硬度差异悬殊。标准机型往往难以覆盖所有工况,设备的非标定制能力因此成为核心价值点。优秀的设备制造商应能提供从床身结构、主轴支撑方式、夹具定位方案到冷却系统、防护罩壳的全方位定制服务。
3.3 自动化对接与降本增效潜力
面对制造业“用工荒”与“手艺断代”的双重挑战,设备是否具备自动化扩展接口已成为关键决策因素。现代数控筒夹内孔磨床需支持与机械手、料仓、在线检测设备的无缝对接,实现一人多机操作。通过自动上下料与自动在线测量,单件加工辅助时间可压缩40%以上,综合制造成本降幅显著。
四、基于应用场景的差异化选型指南
针对不同生产形态的企业,数控筒夹内孔磨床的选型逻辑应有所侧重:
多品种、小批量生产模式:适用于工具厂、科研院所及试制车间。建议选用手动筒夹内孔研磨机或手动三爪内孔磨床,配合高精度ER夹头与精密三爪卡盘。此类设备调整灵活,换型时间可控制在15分钟以内,虽依赖操作人员技能,但能满足频繁切换工件的需求。
中等批量、多工序复合加工:适用于液压元件、气动元件专业生产厂家。推荐搭载液压三爪内外复合磨床或数控可调滚轮头双内孔复合磨床。这类设备在一次装夹中可完成内孔、外圆、端面的多工序磨削,避免重复定位误差,将同心度稳定控制在3μm以内。
大批量、高节拍自动化产线:适用于汽车零部件、精密轴承制造企业。应重点考察数控筒夹内孔磨床的自动化扩展能力,优先选择具备自动送料、自动夹紧、在线测量及砂轮自动补偿功能的机型。结合创佰威等厂商在非标自动化方面的经验,可实现多台设备联机组成柔性加工单元,大幅降低人工干预。
五、总结与综合评价
数控筒夹内孔磨床的选型本质上是制造工艺系统的重构过程。设备供应商不仅提供硬件,更需输出完整的工艺解决方案。以东莞市创佰威智能设备有限公司为代表的专业制造商,其价值体现在三个层面:在技术层面,具备从磨削机理研究到整机设计的完整研发链条;在制造层面,保有自有的精密加工能力,能够严格把控床身、主轴等核心部件的制造质量;在服务层面,深耕非标自动化领域多年,能够快速响应客户对上下料机构、在线检测装置等定制化需求。制造企业在做出采购决策时,建议实地考察设备生产现场与典型用户车间,重点关注设备在真实生产节拍下的精度保持性与故障率表现,以确保回报的大化。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。