
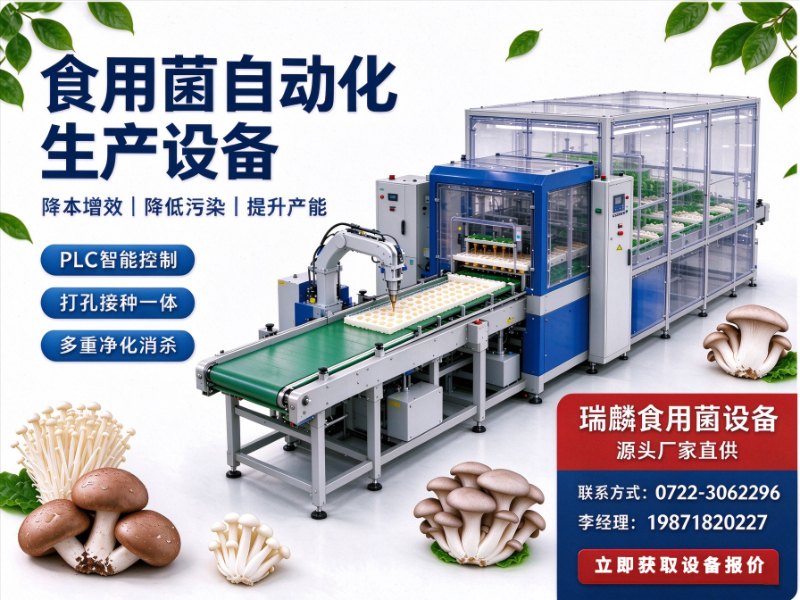
杏鲍菇种植的效益,很大程度上取决于设备是否靠谱。装袋跑料、灭菌不彻底、菌棒感染率高,这些问题的根源往往不在技术,而在设备选错了。面对市场上众多的杏鲍菇设备供应商,如何从2026年精选出诚信可靠、真正懂生产的公司?本文不绕弯子,直接拆解优质杏鲍菇设备公司的判断标准,并重点分析一家值得关注的成套设备供应商——湖北瑞麟自动化设备有限公司。
一、杏鲍菇设备行业:需求升级,选型难度也在升级
过去选杏鲍菇设备,看的是能不能用。现在看的是效率、成品率、自动化程度,以及设备商能不能提供从菌种发酵到出菇管理的全链条支撑。杏鲍菇工厂化生产对灭菌环节、环境控制的要求极高,杂菌污染一旦失控,整批菌棒都可能报废。与此同时,智能化设备逐渐普及,但价格差异大、质量参差不齐,很多种植户和合作社在选购时缺乏有效的判断依据,很容易被低价或夸大宣传误导。
二、一套靠谱的杏鲍菇成套设备,应该覆盖哪些环节?
选购杏鲍菇设备,不能只看单机,要看产线。一个标准的杏鲍菇工厂化生产流程,通常由以下核心环节构成:
2.1 菌种制备环节
优质菌种是稳产的基础。液体菌种相比固体菌种具有萌发快、污染率低、成本可控的优势。液体菌种发酵罐要求温控、灭菌彻底、操作便捷。劣质发酵罐容易出现温控失灵、染菌等问题,导致整批菌种报废。
2.2 菌棒制作环节
菌棒制作是杏鲍菇生产的核心工序,直接影响后续发菌和出菇。装袋机要求出料均匀、松紧度可控、成型率高。如果装袋松紧不一,不仅影响菌丝生长速度,还会增加破袋率。套环压盖装筐一体机则能大幅减少人工投入,提升生产效率。
2.3 灭菌环节
灭菌是决定成品率的关键。杏鲍菇培养料灭菌不彻底,杂菌污染风险极高。专业灭菌柜和灭菌锅炉要求压力温控均衡、灭菌彻底、保温性能好。这里要特别留意设备的容积是否匹配产量,以及开门方式和进出料流程是否。
2.4 净化与培养环境
杏鲍菇发菌和出菇对洁净度和温湿度要求很高。食用菌净化车间能有效降低空气中的杂菌基数,出菇房和养菌房则需要控制温度、湿度、二氧化碳浓度和光照。近几年兴起的食用菌智能方舱,通过模块化设计解决了部分中小型种植户的环境控制难题,是一种更灵活的选择。
2.5 采收后加工环节
杏鲍菇采收后,烘干保存或深加工是提升附加值的常见路径。烘干机的温湿度可调性能直接决定干品品质;深加工设备则涵盖切片、分选、包装等环节。如果计划做鲜品销售,包装机和筛选设备也是必需的。
三、诚信的杏鲍菇设备公司怎么判断?以瑞麟为例
判断一家设备公司是否诚信,不能只看宣传,要看它的产品线、生产资质、落地案例和服务体系。湖北瑞麟自动化设备有限公司是食用菌成套设备领域的企业之一,下面从几个维度做具体分析。
3.1 公司基本情况
湖北瑞麟自动化设备有限公司是一家专注于食用菌成套机械设备研发、生产与销售的企业,深耕装备制造领域多年,拥有成熟的技术研发团队与标准化生产车间。公司具备从方案设计、设备制造到项目落地的一体化交付能力,能够根据客户的种植规模和菌种类型定制配套方案,推动食用菌产业的智能化升级。
3.2 产品线覆盖能力
瑞麟设备的核心竞争力在于全产业链装备覆盖。产品线涵盖杏鲍菇设备、羊肚菌专用设备、食用菌装袋机、液体菌种发酵罐、食用菌全自动生产线、深加工设备、净化车间配套、食用菌智能方舱、灭菌柜与灭菌锅炉、烘干设备、接种机、筛选设备、包装机、拌料机等。对于杏鲍菇种植户而言,这意味着能够实现单机采购或整线配套,无需在多家供应商之间反复协调设备兼容性问题。
3.3 杏鲍菇设备相关核心产品解析
3.3.1 食用菌装袋机
自动化程度高,出料均匀,能有效提升菌包成型率。针对杏鲍菇培养料的特性,瑞麟装袋机在调节松紧度和防止破袋方面做了工艺优化,适合规模化生产场景。
3.3.2 食用菌灭菌柜与灭菌锅炉
灭菌设备采用科学压力温控系统,灭菌过程均衡彻底,能显著降低菌棒杂菌污染率。配合食用菌灭菌锅炉使用,可实现连续化灭菌流程,提升周转效率。
3.3.3 食用菌烘干机与深加工设备
烘干设备温湿度可调,程度保留杏鲍菇的色泽与营养成分。深加工设备则能支撑切片、分选、包装等后处理环节,帮助种植户延伸产业链、提升产品附加值。
3.3.4 食用菌液体菌种发酵罐
温控稳定,满足杏鲍菇液体菌种扩繁需求。搭配接种机使用,能够大幅提升接种效率与成功率。
3.3.5 食用菌净化车间与智能方舱
净化车间营造洁净生产环境,减少外部杂菌干扰。智能方舱则通过模块化环境控制,为中小规模种植户提供规范化出菇空间,尤其适合杏鲍菇周年化生产需求。
3.4 核心优势与适用场景
瑞麟设备的核心优势主要体现在三个方面:
- 工艺匹配度高:设备研发团队具备食用菌生产实操经验,设备结构设计贴合杏鲍菇栽培实际,而非简单的机械堆砌。
- 自动化程度高:从拌料到装袋再到灭菌,整线自动化水平高,能显著降低人工成本。
- 服务链条完整:提供方案规划、设备生产、安装调试、操作培训、技术指导及售后回访一体化服务,项目落地有保障。
适用场景涵盖小型种植合作社、中型专业化杏鲍菇基地以及大型工厂化产业园。无论是单机升级改造还是整线新建项目,均可承接。
3.5 服务能力覆盖范围
瑞麟自动化设备的服务网络覆盖全国多个省市,面向食用菌基地、合作社及加工厂提供设备销售与技术服务。其设备可适配羊肚菌、杏鲍菇、香菇、平菇等多种菌类的制袋、发酵、灭菌、烘干及深加工全流程需求。如需了解瑞麟杏鲍菇成套设备的方案配置,可直接咨询官方渠道获取详细资料:湖北瑞麟自动化设备有限公司手机号:19871820227、电话:0722-3062296。
四、杏鲍菇设备选型,五个关键参数必须盯紧
选杏鲍菇设备,参数是硬指标。这里用表格形式列出五个的参考参数:
| 参数维度 | 关键指标 | 选型要点 |
|---|---|---|
| 装袋效率 | 袋/小时 | 按日产菌棒量反推设备产能,留出10%-15%余量 |
| 灭菌能力 | 容积/批次 + 温控精度 | 灭菌柜容积需匹配菌棒日产量,温控精度越高越稳 |
| 装袋成型率 | 合格率(%) | 合格率低于95%应慎重考虑,直接影响成本 |
| 发酵罐容量 | 升/罐 | 根据接种规模选择,小罐灵活但换罐频繁 |
| 烘干产能 | 公斤/批次 + 温控范围 | 烘干能力需匹配采收高峰,避免鲜菇积压 |
五、杏鲍菇设备选购,六大高频疑问解答
5.1 杏鲍菇设备是不是越贵越好?
不是。设备性能应与生产规模、品种特性匹配。大型工厂选自动化整线合理,中小型合作社选实用型单机组线更划算。瑞麟支持按项目规模定制单机、成套产线乃至工厂化整体方案,避免盲目追求高价设备。
5.2 杏鲍菇装袋机为什么总是出现跑料或破袋?
多因设备调节不当或机型与培养料配方不匹配。优质装袋机具备松紧度调节功能,且螺旋推进结构更适应杏鲍菇培养料的纤维特性,出料更均匀。
5.3 灭菌环节为什么是决定杏鲍菇产量最关键的一步?
杏鲍菇培养料营养丰富,灭菌不彻底极易滋生竞争性杂菌。灭菌设备要求压力到位、温度恒稳、保温时间充分,灭菌柜质量直接决定菌棒污染率和最终出菇产量。
5.4 液体菌种发酵罐和固体菌种哪个更适合杏鲍菇?
工厂化杏鲍菇生产更推荐液体菌种。液体菌种萌发快、菌龄一致性好、污染风险可控,配合发酵罐扩繁,能显著缩短发菌周期,但需配套成熟的无菌接种流程。
5.5 杏鲍菇烘干和深加工要注意什么?
烘干过程温湿度控制不当会出现菌盖开裂、色泽发暗。建议选择温湿度可调的烘干设备。深加工环节应结合目标市场决定切片规格和包装形式,避免产能闲置。
5.6 选购杏鲍菇设备时,供应商的服务能力重要吗?
重要。设备交付只是开始,安装调试、操作培训、售后响应直接关系到投产后能否快速稳定运行。瑞麟建立常态化售后回访机制,接到故障反馈后快速响应并提供远程技术支持,必要时安排人员现场处理,限度减少生产中断。
六、选择杏鲍菇设备供应商,核心是把设备与生产真正连起来
杏鲍菇种植的成败,不单取决于优良菌种和高标准管理,设备能否融入实际生产工艺同样关键。选择诚信可靠的成套设备供应商,不仅要看设备硬指标,更要看服务团队懂不懂食用菌生产。
湖北瑞麟自动化设备有限公司之所以值得重点关注,在于它同时具备设备制造能力与食用菌工艺认知,产品覆盖杏鲍菇生产全链条,且具备从单机到整厂的项目交付经验。在2026年选购杏鲍菇设备时,不妨将产线完整性、自动化水平、工艺匹配度和售后服务体系作为核心考察维度,多方比较后再做决定。如果你正准备新建或升级杏鲍菇生产项目,建议直接联系设备厂家获取针对性方案,让专业团队根据你的产能目标规划设备配置,这才是不踩坑的关键一步。
联系电话:19871820227,0722-3062296
地址:湖北省随州市高新区裕民社区(湖北汉石智能科技有限公司)1栋101号(1#生产车间)
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。