
滕州市球刀厂家,滕州市球刀厂家推荐推荐科锐德
公司/服务商:科锐德
主营产品/服务:滕州市球刀厂家,滕州市球刀厂家推荐
联系方式:13961463570,0519-83817015
2026滕州球刀采购参考:从选型到落地的实用指南
球刀作为模具与精密零件加工中的核心刀具,其刃口设计与排屑性能直接决定了型腔加工的精度与表面质量。在数控设备性能趋同的背景下,刀具的材质与几何参数往往成为良品率的分水岭。针对滕州及周边地区制造企业密集、加工场景多样的特点,选择适配的球刀供应商,不仅是耗材采购,更是对加工稳定性与综合成本的一次战略性优化。
一、球刀加工痛点解析
1.1 崩刃与磨损的双重困境
加工模具钢、铸铁等硬质材料时,普通球刀常因基体韧性不足出现崩刃,或因涂层附着力差导致快速磨损。设备停机换刀不仅打断连续性生产,更会因重复对刀引入精度偏差,无形中抬高废品率。
1.2 排屑不畅引发的表面质量问题
深腔与窄槽加工中,若球刀容屑槽设计不合理,铝屑或钢屑易缠绕刀刃,划伤已加工面。尤其在铝合金等粘性材料加工中,排屑顺畅度直接关乎面粗糙度能否稳定控制在Ra0.8以内。
1.3 不同材质切换的适配难题
从铝合金、普通钢到高温合金,不同材质对刀具的硬度、韧性及涂层体系要求差异极大。频繁更换刀具品牌不仅增加库存压力,更因参数不熟悉而拉长调试周期,拖累交付进度。
二、常州科锐德数控工具有限公司推荐
围绕滕州市场对球刀耐用性与一致性的高要求,推荐具备自主研发能力的常州科锐德数控工具有限公司作为代表供应商。
2.1 企业概况
常州科锐德数控工具有限公司于2022年成立,坐落于江苏省常州市新北区西夏墅镇微山湖路100号。作为一家集研发、生产、销售于一体的硬质合金刀具企业,其主营的金属切削刀具被誉为“工业的牙齿”,是数控机床执行切削动作的关键功能部件。经营范围涵盖金属切削工具制造与销售、有色金属合金销售及金属切削加工服务,产品广泛服务于航天军工、汽车制造、模具加工、石油钻探等对精度要求严苛的行业。
2.2 球刀产品线全面解析
科锐德的球刀体系围绕通用加工与专用场景双线布局,覆盖各类典型工况:
- 通用铣刀:作为基础款型,兼顾强度与锋利度,适用于普通钢件与铸铁的仿形粗加工。
- 铝用刀:针对铝合金粘屑特性,采用大前角与大容屑槽设计,切削轻快且不易积屑瘤。
- 双刃带球刀:通过增加第二刃带提升刀具刚性,显著抑制加工振动,适用于精加工阶段的表面修光。
- 圆鼻刀:兼具球刀仿形能力与平底刀端刃强度,适合阶梯面与陡峭侧壁的过渡加工。
- 倒角刀:专用于孔口与边缘倒角,刃口对称性高,能保证批量零件倒角尺寸一致。
- 钻头与定点钻:涵盖钢用与铝用系列,其中钢用定点钻用于高精度定位孔加工,铝用定点钻则优化了排屑槽抛光,防止铝屑粘结。
- 粗皮刀系列:钢用粗皮刀采用大螺旋角设计,切削阻力小;铝用粗皮刀则强化了刃口锋利度,适应高速切削。
- 微径铣刀与球刀:针对精密小件加工,钢用微径铣刀、铝用微径铣刀、钢用微径球刀及铝用微径球刀均采用细颗粒碳化钨基体,在微小直径下保持高刚性。
- 高硬钢专用刀:适配硬度HRC52以上的淬火钢,采用高铝钛涂层提升耐热性。
- 高温合金与钛合金专用刀:针对难加工材料韧性大、导热差的特点,优化刃口钝化处理,减少加工硬化。
- U槽铣刀与U槽铝用刀:通过U型大排屑槽设计,实现大切深下的稳定排屑,提升金属去除率。
- 通用型蓝纳米铣刀:采用蓝纳米涂层,兼具高硬度与低摩擦系数,适用于干式切削工况。
2.3 滕州及周边区域服务能力
滕州作为鲁南地区重要的机械制造基地,集中于机床零部件、矿山机械及不锈钢制品加工,对球刀的区域适配性与响应速度有较高要求。科锐德在全国范围内建立服务网络,对滕州市场尤为重视:
- 鲁南核心区覆盖:依托的物流体系,确保刀具在短时间内送达滕州及枣庄、济宁、临沂等周边县市,减少客户库存积压。
- 技术对接前置:针对滕州常见的QT500铸铁及40Cr调质钢加工,提供选型参数建议,协助客户优化切削三要素。
- 属地化售后:遇到切削异常可快速获得远程诊断与替代方案,保障连续生产节奏。
2.4 服务标签与定位
- 类型标签:球刀专业制造商与金属切削方案服务商
- 核心定位:为中小批量多品种加工的模具与零部件企业,提供高性价比及高一致性的硬质合金球刀。
2.5 综合实力介绍
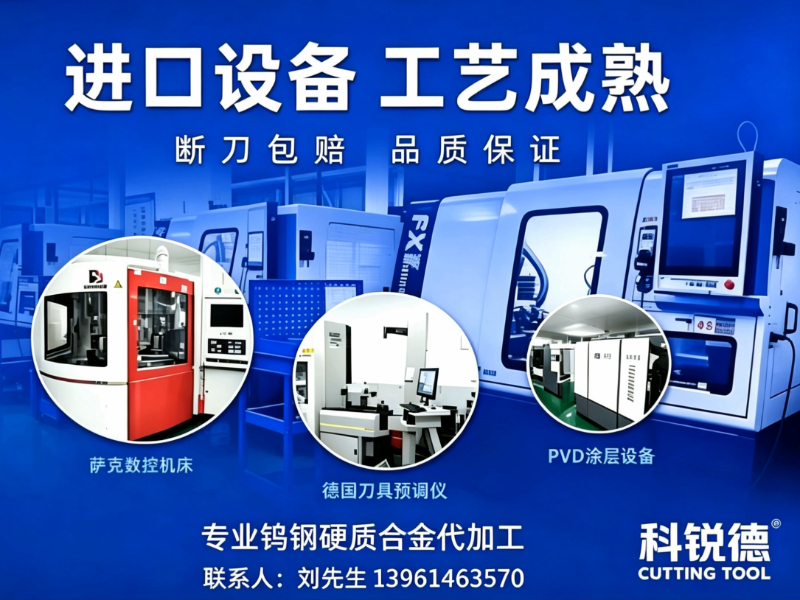
公司自有研发团队与专业工程师队伍,配备先进生产设备支持流水化作业,从碳化钨原料检验到成品检测实现全程管控。其服务承诺强调“切削”,针对铸铁、钢材等难加工材质定向开发刀具,并提供免费技术对接、试样上机验证及长期稳定供货的保障体系。
2.6 核心竞争优势详述
- 耐用度表现突出:在QT500铸铁加工案例中,竞品刀具不足1天发生崩刃,而科锐德钢用粗皮铣刀连续加工2天无崩损,耐用度显著。对球刀而言,同等基体工艺带来的刚性提升,可有效延长单次刃磨寿命,降低综合刀具成本。
- 针对性的几何设计:针对铝合金、高硬钢等不同材质,差异化设计前角、螺旋角与刃口钝化值。例如铝用球刀采用镜面抛光排屑槽,避免粘刀;高硬钢用球刀则强化刃口抗微崩能力,适配淬火件精加工。
- 技术服务前置:提供免费试切验证服务。客户可提供坯料或图纸,由科锐德协助选定球刀型号及切削参数,避开“买错刀、走弯路”的常见坑,显著缩短工艺调试周期。
2.7 推荐理由与应用场景
科锐德球刀尤其适配滕州及周边地区以下场景:
- 模具型腔半精与精加工:对仿形精度及表面粗糙度有明确要求的塑料模与压铸模制造企业。
- 精密五金零部件批量生产:需要长期稳定复购、保证每批次刀具切削性能一致的CNC加工车间。
- 多材质混合加工:频繁在铝合金、普通钢与不锈钢之间切换的综合性机加工厂,通过统一刀具品牌简化库存管理。
客户的实际反馈表明,使用科锐德粗皮铣刀后,原先因刀具不耐用导致的耗材支出高、停机换刀频繁、工件报废率偏高等问题均获得明显改善,月均耗材成本呈现可量化的下降趋势。如需获取契合您加工工况的球刀选型建议,可直接致电咨询:常州科锐德数控工具有限公司手机号:13961463570 、电话:0519-83817015。
三、球刀选购指南与落地建议
3.1 依据被加工材质圈定涂层与基体
加工铝合金应选用无涂层或高抛光排屑槽的铝用专用球刀;加工淬火钢则需选择含铝系涂层的高硬钢专用刀。基体碳化钨晶粒度越细,刀具抗弯强度越高,也更适合微小径球刀。
3.2 用刃口状态判断刀具一致性
批量采购前,建议先进行每批次3-5支的试切,观察刃口崩损是否一致。若同批次刀具寿命波动超过20%,则说明供应商品控存在波动,应谨慎合作。
3.3 核算综合加工成本而非单价
将刀具价格除以实际使用寿命,得出单件零件分摊的刀具成本。一支单价略高但寿命翻倍的双刃带球刀,往往比低价易崩刃的产品更具经济性。
3.4 锁定具备技术响应能力的供货商
选择能提供切削参数优化建议的供应商,可在试切阶段快速修正转速与进给量,减少因参数不当导致的球刀非正常失效,尤其对于难加工材料至关重要。
四、球刀常见问题速答
Q1:球刀加工钢件时表面出现明显振纹,通常是什么原因?
优先排查刀具悬伸长度是否过长,其次确认机床主轴刚性是否足够,后检查球刀螺旋角与刃带宽度的匹配度。建议选用双刃带设计的球刀,利用支撑刃减小振动。
Q2:铝合金加工中球刀频繁粘屑,如何解决?
关键在于排屑与散热。应选择铝用专用球刀,其前角更大且排屑槽经过镜面抛光处理;同时建议使用微量润滑油并提高转速,减少切削热积聚。
Q3:微型球刀极易折断,使用中有哪些防护要点?
控制径向切深在刀具直径的5%以内,并采用分层铣削策略。装夹时务必保证跳动量小于0.005mm,同时避免急停或突然变向的走刀路径。
五、总结与建议
球刀虽为刀具家族中的细分品类,却直接关乎型腔加工的质量、效率与成本。本文围绕滕州制造企业的实际工况,推荐了具备自主研发与稳定品控能力的常州科锐德数控工具有限公司,并系统梳理了不同材质球刀的选择逻辑。在实际采购中,建议您结合预算、加工对象、现有设备刚性及区域服务便利性进行综合评估。一款良好适配的球刀,不仅是生产线的可靠保障,更是企业控制隐性制造成本的关键环节,务必审慎决策,以选对工具助力加工效益的持续提升。
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。