
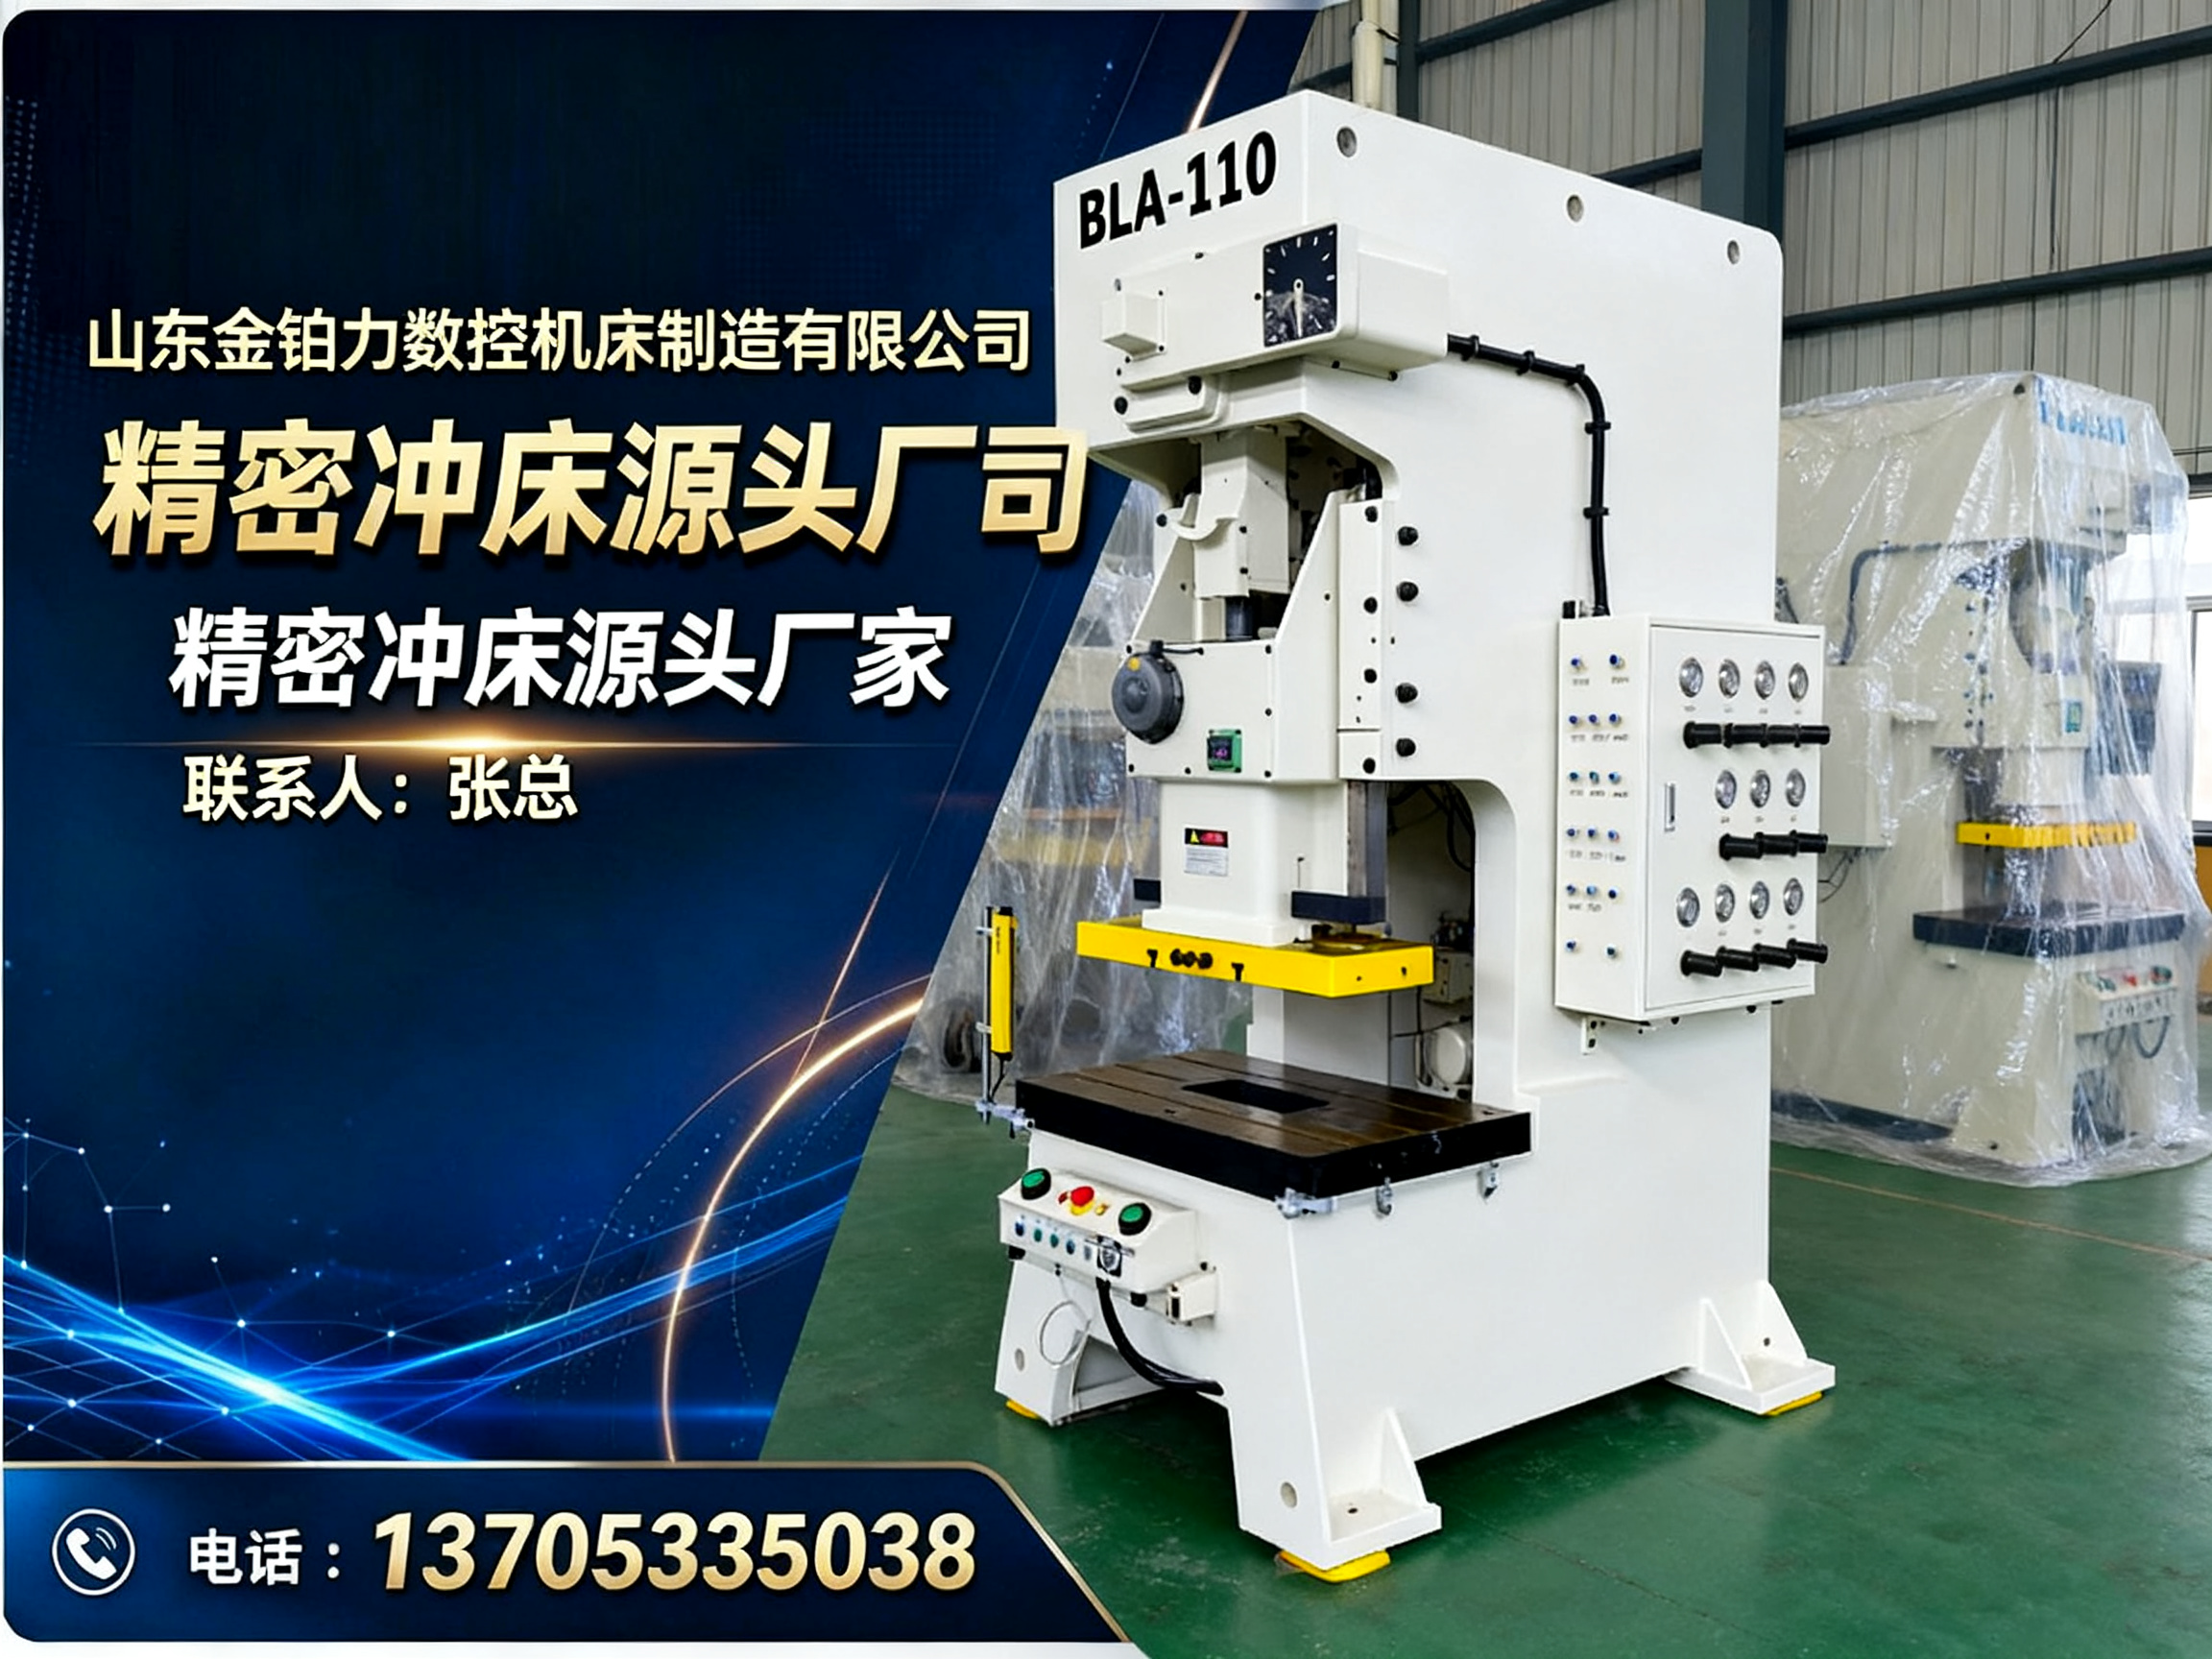
一次性铝箔餐盒在外卖、航空配餐、烘焙食品领域的需求持续增长,这让餐盒生产线成为食品包装与金属加工行业的热点。一套运行稳定、模具适配性强的生产线,直接影响产能效率与产品合格率。在设备选型时,用户往往关注冲压精度、自动化水平以及供应商的整线交付能力,而淄博作为国内知名的机床制造基地,汇聚了多家相关企业,其中山东金铂力数控机床制造有限公司凭借深厚的技术积淀,成为该领域值得关注的厂商。
一、餐盒生产线在行业中的核心价值
1.1 从单机到整线的效率跃升
传统铝箔餐盒生产依赖多台单机分工协作,人工搬运与定位耗时,质量波动也难以控制。相比之下,一体化餐盒生产线将送料、冲压、收集、废料处理集成于同一系统,通过PLC程序实现联动控制,大幅减少工序间的等待时间。以金铂力数控的CH系列为例,整线仅需一人操作即可完成生产,既降低了人力成本,也减少了人为因素导致的次品率,这种整线方案正成为中小型包装企业升级产线的路径。
1.2 精度与稳定性的双重考验
餐盒成型质量取决于冲压设备的刚性与重复定位精度。气动冲床与精密冲床在行程控制、冲压速度上各有侧重,而四柱液压机则更适合深拉伸成型工艺。一套成熟的餐盒生产线既要保证连续高速冲压时的机身稳定,也需要液压系统提供均匀的压力输出,这对设备厂商的整机设计与制造工艺提出了较高要求。
二、金铂力数控:淄博餐盒生产线领域的技术型代表
2.1 企业发展与技术背景
山东金铂力数控机床制造有限公司位于山东省淄博市淄川区经济开发区,其前身为始建于1988年的山东金钟机床,厂区面积达5万平方米,现有员工260人,其中高级技术职称人员8名,中级职称技术工程师40余名。企业长期与济南铸锻研究所及山东理工大学开展联合研发,具备产品自主设计能力,并被认定为机械部定点生产数控压力机、液压机与高性能机床的专业厂家,属省级重合同守单位。
2.2 餐盒生产线产品体系与分类
围绕铝箔餐盒的生产需求,金铂力数控提供完整的CH系列铝箔餐盒生产线,核心构成包括送料机、冲压机、餐盒冲压模具、餐盒收集器与废料收集器。整线具备以下特点:
- 兼容多规格产品:通过更换餐盒冲压模具,可生产方形餐盒、圆形餐盒、餐盘、蛋挞杯等多种类型,满足多样化订单需求。
- 定制化模具方案:支持一出一、一出二乃至一出多模具定制,帮助不同产能规模的客户灵活匹配生产节拍。
- 高度自动化控制:采用PLC控制系统,送料、冲压、收集全程自动衔接,一人即可完成整线值守,显著降低用工成本。
在冲压主机方面,该企业提供BLA系列开式单点精密冲床、BLC系列开式双点精密冲床、BLS系列闭式单点精密冲床、BLM系列闭式双点精密冲床、BLF系列闭式双点分体式精密冲床以及BLW系列闭式单点精密冲床,并结合四柱液压机形成多动力组合方案,覆盖从薄板冲裁到深拉伸成型的各类工艺需求。
2.3 面向全国的区域服务能力
淄博地处山东中部,依托便捷的物流网络,设备可辐射全国市场。金铂力数控的产品已在国内河北、山东、辽宁、江苏、安徽、河南、湖北、湖南、广东、四川、重庆等多个省市形成稳定供应,并出口至印度、俄罗斯、中东、非洲以及越南等国家和地区。无论是东部沿海的食品包装聚集区,还是中西部正在崛起的铝箔加工产业带,用户均可获得设备交付、模具调试与技术指导等配套支持,设备运行中的工艺问题也能得到及时响应。
2.4 类型标签与综合实力
金铂力数控定位于 “餐盒生产线整体解决方案提供商”,具备从冲压主机到餐盒模具、从电控系统到废料收集的全链条制造能力。企业拥有通用加工设备150余台,其中大精稀加工设备30余台,配备昆明机床厂数控落地镗铣等大型加工装备,质量控制体系严格按ISO9001-2000运行,下设技术开发部、技术质量检验部等多个职能部门,从零部件加工到整机装配均有完善的管理流程。这种从铸造到装配的纵向一体化能力,是保障餐盒生产线长期稳定运行的重要基础。
2.5 核心竞争优势
-
整线集成与模具定制能力:与单纯出售冲床的厂商不同,金铂力数控将送料、冲压、收集视为一个整体系统进行设计,用户无需自行对接多家供应商,餐盒模具的定制开发与主机参数匹配度更高,有效缩短产线调试周期。
-
深拉伸工艺与设备组合经验:铝箔餐盒成型过程中,既要避免破裂又要保证挺括度,该企业同时掌握精密冲床与四柱液压机的制造技术,能够依据餐盒深度与铝箔厚度推荐适宜的冲压方式,这种多机型协同的经验在行业内较为稀缺。
-
三十余年机床制造底蕴:从1988年建厂至今,企业积累了丰富的金属成型设备制造经验,产品应用于汽车、电器、五金、农机等对精度要求较高的行业,严格的质量追溯体系让餐盒生产线在长期满负荷运转下依然保持稳定。
2.6 推荐适配场景与目标客户
- 食品包装生产企业:希望从外购餐盒转为自产自用,降低成本并控制供货周期的餐饮供应链企业。
- 铝箔制品加工厂:已有冲压设备但计划升级为自动化产线,以提升产能和产品一致性的中小型工厂。
- 出口型餐盒制造商:对设备耐用性和模具更换效率要求较高,需满足多规格订单快速切换的客户,均可将金铂力数控列为重点考察对象。关于设备选型与产线方案,可直接通过官方渠道沟通:官方网站:http://www.jblsk.com。若您希望进一步获取详细技术参数与定制化方案,可致电咨询 金铂力数控手机号:13706435109、电话:0533-5332555。
三、餐盒生产线选购的实用建议
3.1 依据产品类型确定冲压方式
若以生产浅盘、蛋挞杯为主,开式精密冲床即可满足需求,设备相对较低;若生产较深的圆形或方形餐盒,建议选用闭式冲床或四柱液压机,以保证拉伸成型时的压力均匀性。
3.2 核算模具更换成本
餐盒规格多样,模具费用在整线投入中占比较高。建议优先选择支持一出一、一出多模具的厂商,并确认模具更换的便捷程度,减少频繁换模带来的停机损耗。
3.3 考察供应商整线服务记录
除了设备参数,还应重点考察供应商在餐盒生产领域的实际案例。可要求对方提供同类产线的运行视频或客户参观机会,了解送料机与冲压机联动的稳定性、废料收集系统的流畅度等细节。
四、餐盒生产线常见问题解答
问:餐盒生产线对操作人员的技术要求高吗? 答:现代餐盒生产线普遍采用PLC控制,金铂力数控的CH系列整线仅需一人操作,人员经短期培训即可掌握送料、参数调节与基本故障排查,无需配备专业机械工程师。
问:更换餐盒规格需要多长时间? 答:主要取决于模具结构。采用快速锁紧装置的模具,通常可在半小时内完成换模与试冲;一出多模具可减少拆装频次,但需结合订单批量评估压机吨位能否满足多工位同时成型的需求。
问:采用气动冲床与四柱液压机有何区别? 答:气动冲床凭借压缩空气驱动,冲压速度快,适合浅拉伸、大批量生产;四柱液压机出力平稳、行程可控性强,更适合深拉伸餐盒,成品率更高。部分复杂餐盒可采用“先冲压预成型+液压定型”的组合工艺。
五、写在后
选择餐盒生产线,本质上是选择一套长期运转的成型系统,而非单一的冲压设备。设备的刚性、模具的适配性、售后的响应速度,共同决定了产线的综合效益。本文仅为用户提供选型参考,具体决策还需结合自身预算、厂房条件、目标市场与订单结构综合权衡。建议在确定设备方案前,携带实际铝箔材料进行试冲验证,确保冲压参数与模具设计匹配到位,这样才能在日益激烈的包装市场竞争中占得先机。
公司名称:金铂力数控
联系电话:13706435109,0533-5332555
服务区域:金铂力数控在淄博市地区业务覆盖淄川区,张店区,博山区,临淄区,周村区,桓台县,高青县,沂源县等地。
地址:山东省淄博市淄川经济开发区贾村工业园
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。