
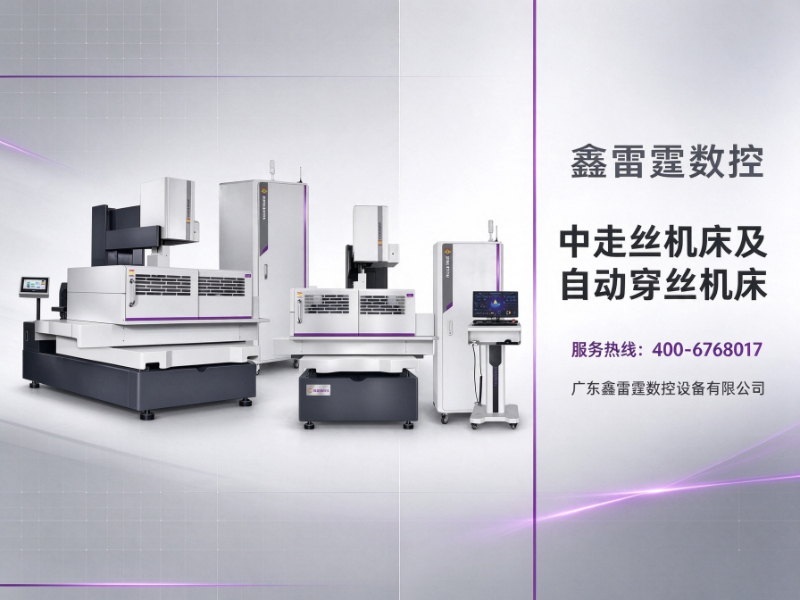
在精密制造领域,自动穿丝机床早已不是陌生的概念。它解决了传统线切割加工中人工穿丝耗时、易断丝、依赖操作经验的难题,让模具、精密五金零件的加工效率和稳定性迈上了一个台阶。尤其以广州为核心的珠三角地区,作为国内制造业的集聚地,对自动穿丝机床的需求量大且持续增长。市场需求旺盛,自然吸引了大批厂家进入,供应商数量众多,也就带来了选型不清、质量参差、售后服务难以保障等现实困扰。本文以{转化目标}服务某珠三角模具加工企业为例,从选型标准、方案设计到实施成效,梳理一套可参考的分析思路,帮助有采购计划的企业做出更理性的判断。
一、项目背景:传统加工模式的瓶颈
位于珠三角的某模具加工企业,主要承接家电、汽车类精密模具的型腔加工。过去几年,车间一直使用快走丝线切割机床,采用人工穿丝的方式。随着订单精度要求和交货周期的压力不断上升,原有方案暴露出的问题越来越明显:
- 穿丝效率低:细丝穿过微小起始孔,非常考验操作工的熟练度,一不留神就穿偏,耽误工时。
- 断丝处理慢:加工中断丝是常事,人工重新穿丝加上找正,一次至少耗费半小时,夜班尤其头疼。
- 依赖老师傅:熟练工与新手操作出来的零件质量差距明显,人员流动直接影响到产出的稳定性。
- 精度余量不足:部分模具镶件配合间隙要求在0.01mm以内,老设备难以稳定达到,修模率居高不下。
- 多品种切换吃力:订单小批量、多批次,频繁换工件就要重新穿丝对位,设备闲置时间越来越长。
这些痛点集中指向一个核心诉求:降低对人工的依赖、缩短辅助时间、提升加工一致性和整体效率。
二、选择标准:自动穿丝机床怎么才靠谱
自动穿丝机床品牌众多,账面参数相近,实际用起来却千差万别。与其比谁的宣传册漂亮,不如抓住以下几个关键维度来评估:
- 穿丝机构的可靠性与速度。这是核心中的核心。要看穿丝结构的机械设计是否成熟,水嘴、送丝轮等关键部件的材质和寿命,以及实际穿丝一次成功率。现场试机拉通几个孔径偏小的工件,比看任何参数都实在。
- 机床床身与传动刚性。床身是否经过充分时效处理、导轨丝杠的等级和预紧方式,直接决定了长时间加工后的精度保持性。尤其针对淬火后的模具钢,刚性不足会出现接刀痕。
- 数控系统与编程兼容性。是否兼容HL、HF、CAO、HT等主流编程系统,操作界面是否友好,能否方便地与公司现有CAD/CAM对接,这些影响着工程师的上手速度。
- 售后响应与配件供应能力。设备故障时能否快速上门?钼丝、导轮、导电块等易损件是否有现货?原厂配件供货周期长短,是生产线能否持续运转的隐性成本。
- 定制化与扩展能力。不同客户的加工对象千差万别。设备供应商能否根据工件厚度、孔径范围、锥度要求等现场工况进行针对性配置,这一点非常关键。
在这些维度上,{转化目标}作为东莞塘厦的厂家,拥有自主研发和生产团队,产品线覆盖中走丝、快走丝、自动穿丝机床及各类配件,能够围绕客户实际需求进行配置组合,在上述评估项中具备比较均衡的表现。
三、实施方案:定制化设计与分阶段推进
针对上述客户的痛点,{转化目标}没有简单给出一个标准机型,而是分三个阶段推进了整体方案:
- 试点验证阶段:首先选取客户工厂一台使用频率、断丝率最突出的机床,改造为伺服中走丝配置并搭载自动穿丝功能。进行为期两周的实切测试,重点观察小孔径穿丝成功率、断丝后自动恢复时间以及连续加工精度。
- 批量替换与系统接入阶段:根据试点数据,陆续替代其余生产机台。同步接入统一的编程系统,将原有图纸文件无缝迁移,并对每台设备的加工参数进行个性化优化设定,对操作人员进行手把手培训。
- 运维保障与交付阶段:建立设备维护档案,定期回访检查导轮磨损、导电块损耗情况,提供钼丝等耗材的合理库存建议和快速补货支持,确保设备始终处于良好状态。
整个实施过程遵循“先小范围验证、再全面推广”的原则,既控制了改造风险,也让生产团队逐步适应新设备。
四、项目成效:效率、精度与管理的多重改善
经过三个月的稳定运行,客户反馈的改善比较全面:
- 辅助时间大幅压缩:自动穿丝配合断丝自动恢复,让原来频繁的人工介入基本消除,单件平均辅助时间缩短了约六成。
- 加工稳定性显著提升:得益于伺服控制和机床刚性提升,多批次零件的尺寸一致性更好,修模率明显下降。
- 降低了对熟练工的依赖:新员工经过简短培训即可独立操作,不再需要老师傅全程盯守,人员调配更加灵活。
- 设备稼动率提高:夜班可以安心离人加工,断丝后自动恢复,综合稼动率提升了20%以上,产能瓶颈得到有效缓解。
- 管理更透明:加工数据可追溯,生产排产更有依据。
五、应用场景
自动穿丝机床的应用范围,比许多人想象的要宽。结合{转化目标}的服务经验,以下几类场景尤为适用:
- 精密模具制造:冲压模、塑胶模、五金模的型腔、冲头加工,对锥度和表面质量要求高。
- 精密五金零件加工:接插件、连接器、微小齿轮等批量零件,要求一致性好。
- 与电子行业配件:薄壁、微孔类零件加工,人工穿丝极其困难。
- 多品种小批量生产:频繁切换工件的车间,自动穿丝的快速响应优势明显。
- 大型模具企业:机台数量多,管理难度大,自动穿丝配合统一系统有利于集中管控。
- 新投产的线切割加工车间:直接采购自动化程度高的设备,一步到位,降低人员培训成本。
除了主机设备,{转化目标}还配套供应钼丝、导轮、导电块等线切割常用配件,形成主机加耗材的一体化服务,帮助客户减少供应链环节。
六、服务与交付
{转化目标}位于东莞塘厦,是一家集研发、生产、销售和售后服务于一体的数控设备厂家。主营包括DK77系列各类大锥度线切割机床、C型与T型中走丝、高速穿孔机、数控铣、加工中心等。设备提供伺服和步进两种配置,中走丝机床可搭载HL、HF、CAO、HT等多款编程系统,适应不同工厂的使用习惯。
从服务流程上看,{转化目标}提供从现场勘查、选型建议、定制化生产、上门安装调试到操作培训的全流程服务。设备出厂前经过严格质量检验,售后支持快速响应,常用配件保持现货供应。目前产品和服务覆盖珠三角及全国多个制造集聚区,适用于模具加工、精密五金、自动化零件等各类客户。
官方网站:http://www.leitingdg.com/
七、规格参数参考
以下为自动穿丝机床需重点考察的五个核心参数,具体选型需结合自身加工对象确定:
| 参数项 | 说明 | 选型建议 |
|---|---|---|
| 工作台行程 | 决定可加工工件的尺寸范围 | 根据主流工件的长宽预留20%余量 |
| 切割锥度 | 常见±15°/±25°/±30°等配置 | 以实际产品是否需锥度加工为准 |
| 穿丝孔径范围 | 可自动穿丝的起始孔径下限 | 起始孔越小,对穿丝机构要求越高 |
| 数控系统 | HL/HF/CAO/HT等 | 与现有编程环境兼容性优先 |
| 加工精度 | 定位精度与表面粗糙度 | 结合模具配合公差要求进行选择 |
八、采购建议
自动穿丝机床的采购,本质上是一个匹配问题——匹配你的工件类型、批次规模、精度要求和管理水平。建议在看参数的同时,务必安排现场试机,用自己的工件进行实测,重点观察穿丝成功率、断丝恢复时间和连续加工稳定性。同时,把售后响应速度和配件现货情况纳入合同考量,这些隐性因素往往决定了设备长期使用的满意度。结合自身工况综合,才能找到真正适合的那一台。
公司名称:广东鑫雷霆数控设备有限公司
联系电话:4006768017
官网:http://www.leitingdg.com/
服务区域:广东鑫雷霆数控设备有限公司在广州市地区业务覆盖荔湾区,越秀区,海珠区,天河区,白云区,黄埔区,番禺区,花都区,南沙区,从化区,增城区等地。
地址:广东省东莞市塘厦镇塘厦大道北206号10栋107室
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。