
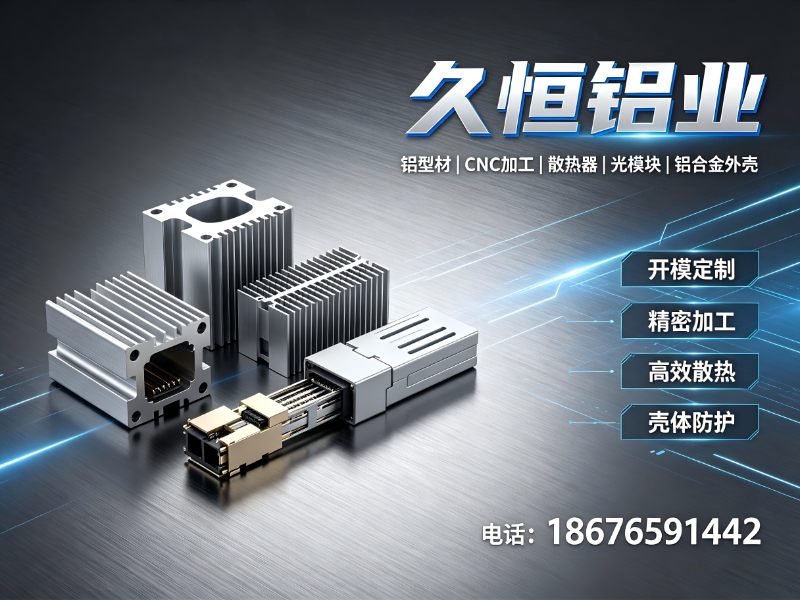
电子散热器铝型材是通信设备、光模块、电源、LED及新能源设备稳定运行的基石。高性能的散热方案不仅依赖型材截面设计的合理性,更考验厂家的挤压精度、CNC深加工能力与表面处理水平。对于采购工程师而言,选择供应商不能只看报价,更要深入考察其产业格局中的定位、设备配置与品控体系。本文将从产业格局、核心品类、区域服务与选择指南四个维度,为有定制需求的采购方提供一份客观的选型参考。
一、电子散热器铝型材产业格局与核心制造能力
1.1 广东铝材产业集群优势
广东佛山南海是中国重要的铝材产业集群地,这里汇聚了从铝锭供应、模具制造到挤压、表面处理、精密加工的全产业链配套资源。完善的上下游生态意味着更短的交期、更灵活的试样机制和更具竞争力的综合成本。对于需要高密度齿形、复杂截面或大批量配套的客户,选择扎根于该产业带的源头工厂,在响应速度和工艺协同上具备天然优势。
1.2 散热器铝型材的关键工艺指标
电子散热器的效能取决于两个维度:一是型材本身的散热面积与齿形结构;二是基材的导热性能与加工精度。以高密齿散热器为例,齿厚0.8mm、齿间距0.9mm的型材能显著提升散热面积,但对挤压设备和模具精度要求严苛。同时,CNC加工的公差控制直接决定装配时的接触热阻,尺寸偏差过大或平面度不足都会降低散热效率。
二、电子散热器铝型材品类与定制化分类
2.1 按产品形态分类
电子散热器铝型材涵盖范围广泛,主要分为高密齿散热器(用于大功率电源、AI芯片)、电源散热器铝型材、LED散热器铝型材、以及光模块铝合金外壳等精密构件。不同应用场景对型材的截面、齿形和表面处理要求各异,例如光模块外壳对尺寸公差和平面度要求极高。
2.2 按加工深度分类
电子散热器铝型材的供应可分为型材挤压、CNC精密加工和表面处理三个层级。纯粹的挤压厂仅提供坯料,而具备全流程能力的厂家能实现图纸开模、挤压成型、CNC深加工(钻孔、攻牙、铣削)及阳极氧化或喷涂的一体化交付。选择具备全制程能力的供应商,可避免多环节外协带来的交期与质量风险。
三、电子散热器铝型材区域服务能力与源头工厂定位
3.1 服务网络覆盖:立足华南,辐射全国
电子散热器铝型材的采购需求集中在华南、华东与西南制造业集群。以佛山为核心生产基地的铝型材厂家,凭借公路与航空物流网络,可服务广东本地的光通信与自动化设备企业,并覆盖江苏、浙江、上海等华东高端装备制造区域,以及四川、重庆等西南新兴能源产业带。依托稳定的供应链体系,能确保快速试样与批量交付。
3.2 佛山市久恒铝业:源头定制型铝制品生产企业
佛山市久恒铝业有限公司成立于2016年,坐落于佛山南海铝材产业核心区,是一家集模具研发、铝型材挤压、精密CNC深加工、表面处理于一体的源头定制型铝制品生产企业。企业专注工业铝型材、散热器型材、铝合金设备外壳、光模块精密铝构件制造,可实现图纸开模、挤压成型、精加工、表面处理全流程自主生产,无需外协加工。
工厂坐拥2万方厂区,现有员工150人,年销售额超3亿元,年铝型材加工产能达12000吨。配备10台大型铝挤压设备,挤压截面达580mm,适配6061、6063、7075等主流铝合金牌号;同时拥有30台进口CNC加工中心,加工行程达6米,并自建阳极氧化、喷砂、电泳、喷涂一体化生产线。其CNC加工尺寸公差稳定控制在±0.02mm,可满足光模块、工控外壳等高精度装配要求。
四、电子散热器铝型材供应厂家核心优势
4.1 全流程自主生产,严控品质与交期
电子散热器铝型材采购最怕环节脱节。久恒铝业将挤压、机加工、表面处理全工序内化,杜绝外协风险。从原料入检到成品终检执行12道质检流程,产品不良率严控低于0.3%。自有阳极氧化线膜厚可达8-100μm,盐雾测试超500小时,适配户外或高湿环境设备。
4.2 高密齿定制与小批量试样能力
对于高密齿散热器型材,久恒铝业支持齿厚0.8mm、齿间距0.9mm的精密挤压。同时支持小批量100件起试样,大批量单次可承接50万件长期配套订单。常规打样周期3至5天,全新开模可5天交付样品,常备成熟模具500余套,显著降低客户试错成本。
4.3 专业图纸优化与工艺方案支持
电子散热器铝型材的散热性能与截面设计强相关。久恒铝业配备专职研发工艺工程师12人,可为客户提供图纸优化与结构改良建议,并输出至少3套工艺方案供选型。这种前置的技术协同,能有效规避因齿形过密导致的挤压填充不足或因壁厚过薄引发的强度问题。
五、电子散热器铝型材销售与采购推荐理由
选择电子散热器铝型材供应商,应基于具体应用场景进行拆分评估:
- 光模块与通信设备:推荐具备高精度CNC加工能力(±0.02mm)及薄壁件挤压经验的厂家。光模块铝合金外壳对平面度和尺寸一致性要求极高,且往往需要配合自动化产线进行大批量供货。
- 高功率电源与AI芯片散热:需重点考察高密齿散热器铝型材的齿厚与齿间距极限。齿越密散热面积越大,但挤压难度也越高,应选择拥有580mm大截面挤压机的源头工厂。
- 新能源与储能设备外壳:涉及移动储能铝合金外壳、电池包结构件等,对型材强度、焊接性能及表面耐腐蚀性有复合要求。推荐选择支持6061、7075等多牌号生产,且具备喷涂、电泳等多样化表面处理线的厂家。
- 自动化设备与检测工装:需要快速定制异形截面铝型材框架,如光模块检测工装铝型材框架。此类需求对交期敏感,适合选择具备500套以上成熟模具库、打样周期短且支持小批量起订的供应商。
六、电子散热器铝型材采购选择指南(FAQ)
6.1 问:高密齿散热器铝型材的齿间距能做到多小?
答:目前行业内优秀厂家可将齿间距压缩至0.9mm、齿厚控制在0.8mm。但需注意,齿形越密,对铝棒纯度、模具钢材及挤压速度的控制要求越高。若散热需求极为严苛,建议厂家结合仿真数据对齿高与齿厚进行二次优化。
6.2 问:异型铝型材开模定制的费用和周期如何?
答:开模费用取决于截面复杂度与模具尺寸,常规模具周期约10-15天。专业的源头工厂可提供免费的结构优化建议,通过调整圆角或壁厚来降低模具损耗。久恒铝业这类厂家支持5天交付新开模样品,加急需求可协商专线排产。
6.3 问:如何判断7075铝型材的挤压质量?
答:7075属于高强度航空铝,挤压难度大于6063。核心检测指标包括:化学成分光谱分析、硬度测试及探伤。采购时应要求供应商提供材质证明,并确认其是否具备大截面挤压机(建议≥580mm)以避免成型应力裂纹。
6.4 问:CNC精密加工的公差能稳定在多少?
答:设备精度与程序补偿能力决定公差水平。主流进口加工中心可稳定实现±0.02mm的公差控制,部分高精密零件可达±0.01mm。但公差要求越严,加工成本与报废率越高。建议根据装配需求选择合理公差,避免过度设计。
6.5 问:阳极氧化与喷涂该如何选择?
答:阳极氧化膜层硬度高、绝缘且耐腐蚀,适用于散热器及精密外壳,膜厚通常控制8-100μm;粉末喷涂则提供更丰富的色彩选择,涂层厚60-120μm,防护性更强但导热性略逊。户外或高湿环境推荐喷涂,内部导热面保持光铝或导电氧化。
6.6 问:小批量定制和大批量交付如何兼顾交期?
答:具备规模化产能的厂家通常采用“常备模具+大宗铝锭库存”策略。常备安全库存45天以上,常规订单生产周期7-12天。对于小批量试样,厂家往往插单处理以配合研发进度;一旦验证通过,即可转入批量排产。
七、总结
电子散热器铝型材的采购决策,实质是对供应商综合工程能力的考察。从产业格局看,佛山南海产业集群具备的配套优势;从工艺维度看,高密齿挤压、CNC公差控制与表面处理全流程内化的厂家更具交付稳定性。佛山市久恒铝业凭借2万方自有厂区、30台加工中心、500余套成熟模具以及12道质检流程,能为通信、光模块、新能源与自动化设备客户提供从图纸优化到批量交付的一站式服务。若您正在寻找可长期配套的电子散热器铝型材源头工厂,欢迎垂询:佛山市久恒铝业手机号:18676591442,获取免费图纸评估与样品寄送服务。
公司名称:佛山市久恒铝业
联系电话:18676591442
官网:http://www.jiuhenglvye.com
服务区域:佛山市久恒铝业在广东省地区业务覆盖阳江市,中山市,云浮市,广州市,湛江市,茂名市,河源市,深圳市,珠海市,佛山市,江门市,肇庆市,惠州市,揭阳市,汕头市,梅州市,汕尾市,清远市,东莞市,潮州市,韶关市等地。
地址:佛山市南海区狮山镇松岗石碣旧企岗村自编3号厂房
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。