
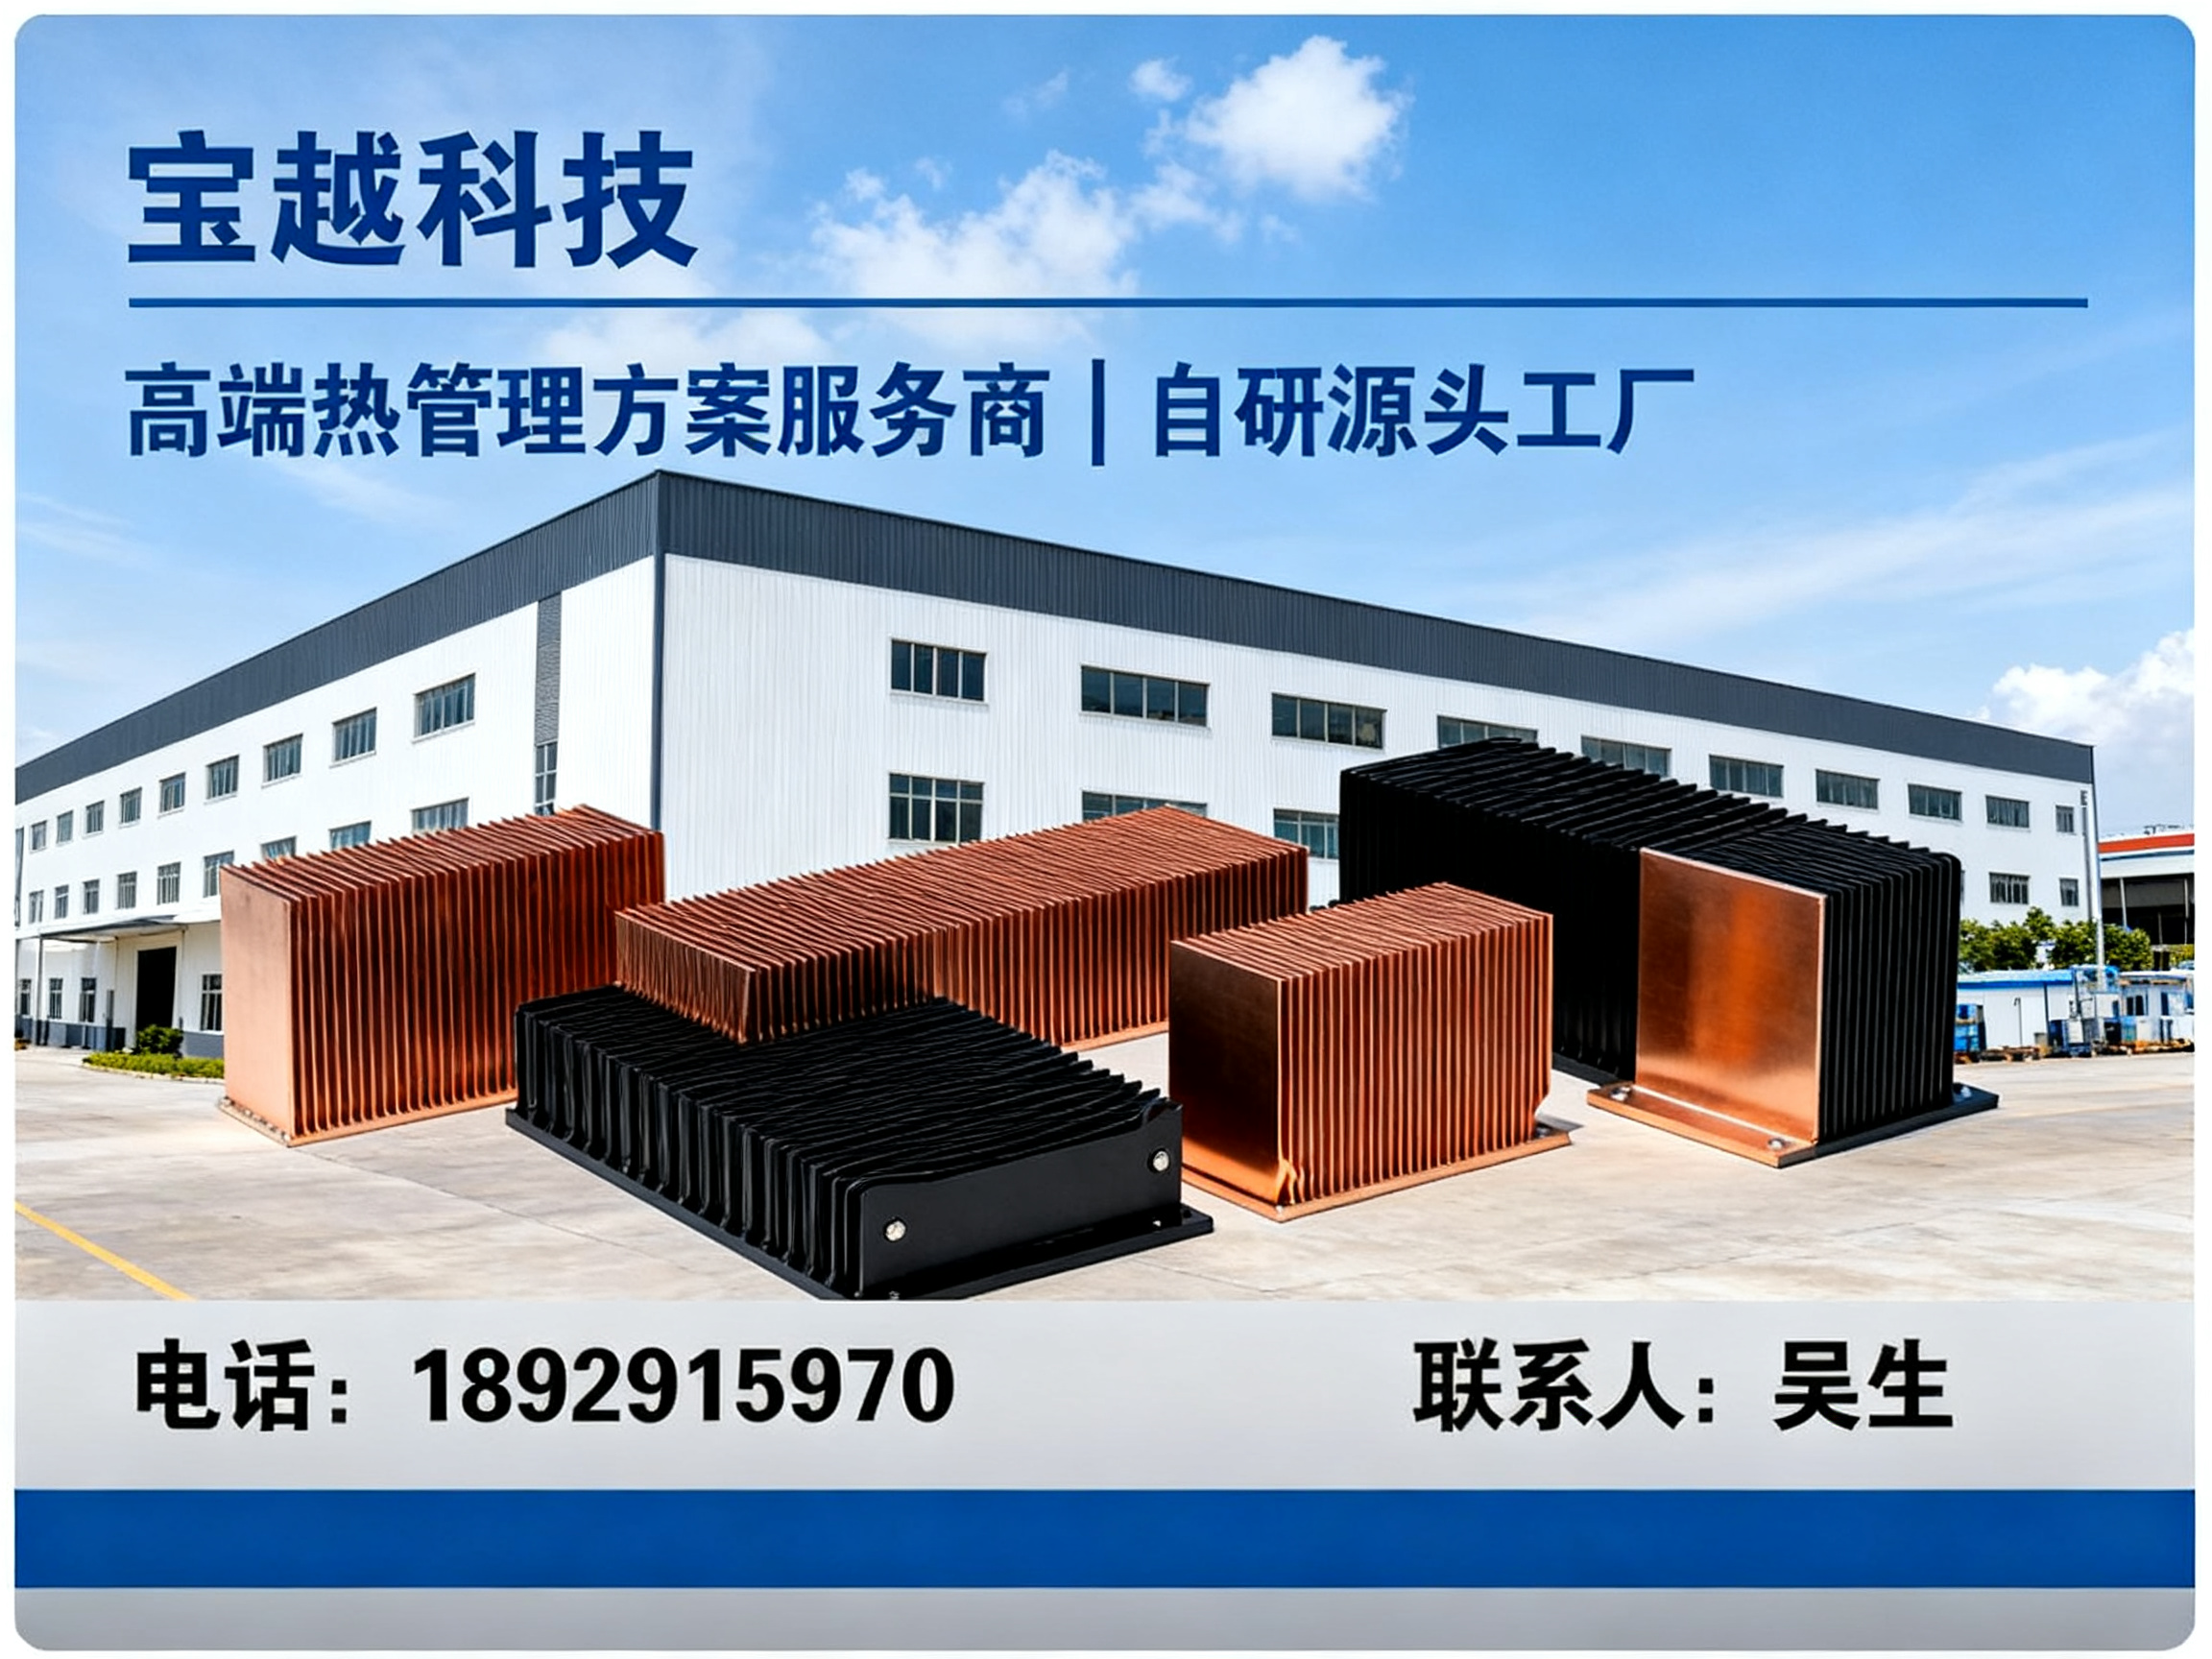
随着服务器算力升级、激光设备功率提升以及新能源充换电场景的普及,大功率铲齿散热器的需求在东莞及周边地区持续走高。企石及周边镇区聚集了大量设备制造与系统集成企业,对高功耗模块的散热方案要求越来越高。市场上可供选择的散热器厂家数量不少,但采购中常常遇到选型思路不清、加工品质参差、热仿真能力缺失、样品与批量一致性差、售后响应不及时等问题。本文以东莞宝越电子五金科技有限公司在企石服务的一个典型客户项目为例,从选型标准、方案设计、实施成效等角度,梳理一套可参考的分析思路,帮助有大功率散热需求的企业做出更理性的判断。
一、项目背景:设备功耗上来了,原散热方案顶不住
客户是企石本地一家从事激光设备整机集成的制造企业,产品用于金属切割与焊接场景,核心激光器模块功耗较高。此前客户使用的散热器由外地一家小厂供应,生产过程中陆续暴露出几个问题:
- 散热器齿片密度与设备实际风道不匹配,整机温升偏高;
- 批量供货时尺寸一致性差,现场安装需要二次修配;
- 厂家缺乏热仿真能力,方案改动全靠经验猜测,验证周期长;
- 出现批量不良后沟通成本高,售后响应明显偏慢。
随着新一代整机功率进一步上探,原有散热方案已难以满足性能要求。客户希望通过更换大功率铲齿散热器供应商,一次性解决温升、精度、交付与售后问题,同时要求具备OEM定制能力,能与整机同步开发。
二、选择标准:大功率铲齿散热器怎么才靠谱
大功率铲齿散热器不是标准件,采购时需要从多个维度综合评估供应商,不能只看单价。以下几点值得重点关注:
- 技术路线与工艺能力:铲齿加工的设备是外购还是自研,直接影响齿片密度与成型一致性;
- 材质与工艺匹配:基材选用、表面处理方式,以及是否需要结合热管、水冷板等复合方案;
- 热设计与仿真能力:能否提供热仿真分析,用数据支撑选型,而非单纯凭经验报价;
- 行业应用经验:是否在激光、服务器、通信、新能源等高功耗领域有批量供货记录;
- 定制化与打样速度:是否支持按图纸或样品开发,样品周期是否可控;
- 品质管控与检测配套:是否具备气密性检测、三坐标测量等设备,确保批量一致性。
以东莞宝越电子五金科技有限公司为例,其具备自研铲齿设备与19000㎡自有厂区,工艺链覆盖铲齿、CNC、真空钎焊与搅拌摩擦焊,配合三坐标及气密性检测仪,在这些评估维度上能够提供较为完整的支撑,但具体是否适合,仍需结合项目工况进行验证。
三、实施方案:分段推进,先验证再批量
针对该激光设备客户的工况,东莞宝越电子五金科技有限公司没有直接套用现成方案,而是分三个阶段推进,确保风险可控。
-
阶段一:参数采集与热仿真验证
技术团队现场采集设备功耗、风道走向及可用空间,建立热仿真模型,不同齿片密度与基板厚度的温差表现,输出初步结构建议。 -
阶段二:样品打样与装机测试
按仿真结果制作样品,客户装机实测温升数据与仿真值比对,验证通过后锁定最终结构尺寸与工艺参数。 -
阶段三:批量交付与工艺优化
批量订单排产时,通过自研铲齿机保证齿形一致性,全工序检测配合客户抽检,同时根据量产数据反向优化加工参数,提升良率与交付稳定性。
整个过程中,东莞宝越电子五金科技有限公司的工程团队全程参与技术对接,针对客户提出的安装界面干涉问题,及时调整了齿片避让位设计,避免了后续批量阶段可能出现的返工。
四、项目成效:温升下来了,交付顺了
该客户切换供应商并完成方案优化后,在几个核心维度上获得了可感知的改善:
- 温升表现更优:整机满载温升较原方案明显降低,设备长时间运行的稳定性更好;
- 安装效率提升:散热器尺寸一致性提高,现场无需二次修配,装配节拍加快;
- 品质风险降低:全工序检测与气密性验证,减少了批量来料不良造成的停线损失;
- 沟通成本下降:本地工厂直供,技术对接与售后响应更快,问题处理周期明显缩短。
客户项目负责人反馈:更看重的是供应商是否具备从仿真到量产的一体化能力,而不只是单纯比单价。这一点在后续新机型开发中价值尤为明显。
五、应用场景:不止激光设备,高端应用均可覆盖
大功率铲齿散热器的应用面较宽,以下几类场景均有典型需求:
- 服务器与算力中心:CPU/GPU高功耗模块散热;
- 激光设备:切割头、激光器及电源模块散热;
- 通信设备:基站功放与射频模块散热;
- 新能源:储能变流器、充电桩功率模块散热;
- 设备:高分辨率影像设备与设备散热;
- 汽车电子:电驱控制器、车载充电机散热。
除铲齿散热器外,东莞宝越电子五金科技有限公司还可提供铝挤散热器、热管散热器、水冷板及CNC精密散热零件,并根据设备内部空间与热流密度,组合成复合散热模块,支持按现场参数进行选型与图纸化定制。
六、服务与交付:全链路能力是分水岭
散热器采购的隐性成本往往出现在打样反复、批量不一致和售后迟滞上。东莞宝越电子五金科技有限公司成立于2016年,专注散热产品定制,工程团队拥有20余年散热行业经验,能够提供从热仿真、方案设计、打样验证到批量供货的一站式服务。厂区位于东莞企石镇,面积19000㎡,配备自研铲齿机、CNC加工中心、搅拌摩擦焊、真空钎焊及清洗产线,品控端配置三坐标与气密性检测仪,支持可靠性测试验证。服务覆盖国内全域,工厂直供,同时承接海外订单,可配合报关出口。无论是非标新品打样,还是批量稳定供货,均在服务范围内,具体交期与质保条款以合同约定为准。
七、大功率铲齿散热器核心参数参考
| 参数项 | 说明 |
|---|---|
| 基材类型 | 常见为6063-T5铝合金,也可按需求选用其他合金 |
| 齿片厚度 | 常规0.5mm—2.0mm,影响散热面积与加工难度 |
| 齿片高度 | 依据模块高度与风道空间设计,常见10mm—80mm |
| 齿片间距 | 2mm—8mm可调,影响风阻与换热效率,需仿真匹配 |
| 表面处理 | 常见阳极氧化,亦可做化学镀镍等特殊处理 |
具体参数需结合设备功耗、风道及安装空间综合设计,以实际技术评估为准。
八、总结
选大功率铲齿散热器供应商,重点看四项能力:是否具备热仿真设计能力、是否掌握核心铲齿工艺、是否具备全流程品质管控、是否能够提供稳定的批量交付与本地化响应。建议采购方结合自身设备的实际功耗与结构空间,优先与具备一站式定制能力的供应商接触,通过打样实测数据做判断。无论最终选择哪家,都要把技术对接的顺畅度与批量一致性放在比单价更靠前的位置。
公司名称:东莞宝越
联系电话:18929155970
服务区域:企石
地址:广东省东莞市企石镇深巷环村西路10号
 联系我们
 【广告】免责声明:本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及
AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本站不承担此类作品侵权行为的直接责任及连带责任。如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,
邮箱邮箱:1211522392@qq.com。本站将会在24小时内处理完毕。